商机详情 -
喷涂焊接工艺
焊接工艺评定是承接业务前的必要准备步骤。针对不同母材组合、板厚范围及焊接位置,承接方应按照相应规范进行工艺试验,记录焊接参数如电流、电压、行进速度、气体流量及预热温度。通过力学性能试验及无损检测结果,验证所选工艺能够满足设计要求的强度与韧性指标。评定合格的工艺文件需整理归档,作为现场施焊的操作依据,同时为后续同类工程提供可重复使用的工艺数据库,减少重复试验投入。焊工资质管理是焊接工程承接中的重要环节。承接方需保存每位焊工的持证项目、有效期限及日常操作记录,确保上岗人员所持证书覆盖实际施焊的母材类型、焊接位置和接头形式。在项目启动前,应组织技能演示或模拟试件考核,以确认焊工对工艺参数的掌握程度及操作稳定性。施工期间,定期观察焊工的操作习惯与焊缝外观质量,及时纠正不规范动作,并将考核结果与绩效关联,促进技能水平的持续保持。焊接工艺评定,确保焊缝质量达标。喷涂焊接工艺
仓储货架、钢结构护栏类焊接工程拥有稳定的合作需求,这类工件多为薄壁型材与空心管材,施工侧重把控焊缝外观,降低后期打磨工作量。不少货架生产厂商订单量随市场采购节奏产生浮动,订单增量阶段自有施工人员难以承接全部加工任务,借助外部承接团队可扩充短期施工产能。承接团队可入驻甲方车间开展同步加工,依照厂商既定的构件标准完成管材对接、框架拼接、连接件加固等工序。工作人员统一熟悉同类型材焊接操作,缩短适应厂区施工标准的时长,施工产生的边角废料、焊渣由承接班组统一收集规整,维持车间作业环境整洁。订单规模回落之后,可同步缩减进场施工人员数量,不会给厂商带来长期人员相关开支。舟山喷涂焊接技术服务收费焊接技术支持,助力企业优化焊接工艺。
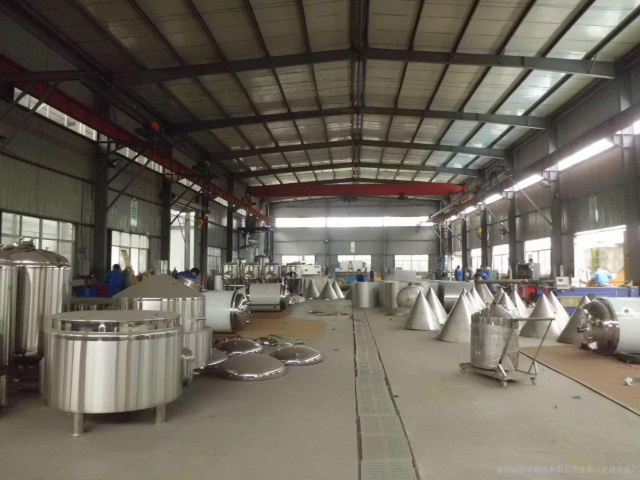
环保设备壳体焊接工程属于常规承接业务,设备壳体多使用不锈钢板材,焊接成型后需要维持表面平整,减少后期防腐处理工序。承接团队长期处理不锈钢材质焊接作业,懂得控制焊接电流,降低板材发黑、变形情况,完工后简单打磨即可进入下一加工环节。合作模式可灵活调整,短期批量订单可安排班组短期驻场,长期稳定供货订单可协商固定施工班组长期配合。施工过程中承接方定期整理每日完工壳体数量,同步同步甲方质检人员反馈的调整意见,优化班组操作方式。设备配套支架、检修门等附属小件可同步交由同一班组加工,统一施工标准,方便甲方统一开展成品验收工作。
焊接劳务外包的合作逻辑围绕用工灵活化搭建,适配不同规模金属加工经营主体的生产需求。大型加工厂区会存在多条生产线同步运转,偶尔出现单条产线焊工缺口;小型加工厂订单量起伏明显,无需长期留存多名全职焊工,两种场景都能借助外包模式调整人力规模。合作开展前,双方会实地对接厂区作业场地,确认焊接设备配置、每日作业时长、工件加工量等基础信息,以此确定输送人员数量与合作周期。外派焊工持有行业通用操作证件,能够按照图纸标注的焊缝尺寸、焊接厚度完成加工操作,遇到复杂构件焊接需求时,可配合厂区技术人员调整操作手法。人员相关的劳动合同、保险办理、离岗交接等事务全部由合作机构统一处理,厂区只需把控成品焊接质量与现场生产进度,降低人事事务带来的管理压力。凭借精湛技艺推进焊接工艺评定,以丰富经验给予焊接技术支持,构建完善焊接体系。
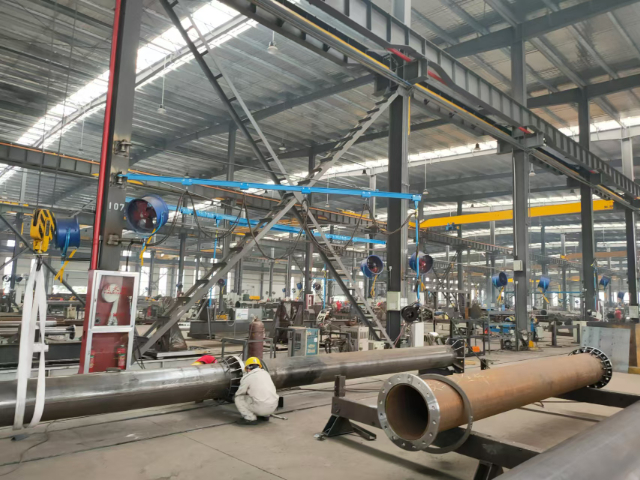
从事仓储货架、钢结构护栏生产的厂商,常通过焊接劳务外包匹配浮动用工需求。货架、护栏订单受市场采购节奏影响,月度加工量起伏明显,旺季需要扩充焊接作业人手,淡季可缩减在岗人员。外包合作机构会维持稳定的焊工储备池,订单增量时快速增派人员,订单减少时同步调走富余人力,灵活适配厂商生产节奏。外派焊工熟悉薄壁型材、管材类工件焊接,能够把控焊缝外观,减少后期打磨修复工作量。人员技能证件到期复审、安全操作定期学习等工作由机构统一组织,厂商无需组织内部培训场地、安排培训讲师,节省场地与人力培训相关投入。激光焊接、氩弧焊等多元焊接方式,适配不同厚度工件的高精度连接需求。宿迁电器焊接技术服务团队
持续改进焊接工艺评定,为企业提供多元焊接技术支持,助力焊接体系提升。喷涂焊接工艺
金属模具、设备机架加工场景中,焊接劳务外包能够配合企业完成阶段性扩产加工任务。市场需求提升阶段,企业需要快速扩充焊接产能,自建焊工团队招聘、培训周期较长,很难快速跟上扩产节奏。劳务机构可一次性输送多名具备模具机架焊接经验的人员,人员熟悉厚板拼接、焊缝打磨等配套操作,和厂区原有产线人员协同完成批量加工。合作周期可贴合扩产时长设定,产能回落、订单量下降后,合作即可同步缩减在岗人员规模,不会产生闲置人力成本。机构全程负责外派人员的资质维护、安全学习、薪资发放,企业专注把控模具加工精度、成品质检等生产工作,优化整体生产运营安排。喷涂焊接工艺