商机详情 -
青岛喷涂焊接工程
焊接材料的选择与控制直接影响接头的使用性能。承接方在采购焊条、焊丝、焊剂及保护气体时,需核对质量证明文件,确认其牌号、规格及批号与工艺评定所用材料一致。入库后应按照类别、烘干条件及保质期分区存放,并建立领用台账,实现每批材料从进厂到消耗的全流程追溯。对于有烘干要求的低氢型焊条,需配备烘箱并记录烘干温度、时间及保温状态,防止因材料受潮引发气孔或裂纹缺陷。焊接设备的管理与维护为承接业务提供硬件保障。承接方应建立设备台账,登记每台焊机、烘干箱、热处理设备及检测仪器的型号、购置日期和维修保养记录。项目开工前,对设备进行调试检查,验证电流输出准确性、送丝机构平稳性及气路密封性。施工过程中,安排专人定时巡检,发现异常及时停机检修。完工后,清理设备表面及内部积尘,并按照保养周期更换易损件,确保设备在下一个项目中保持良好运行状态。全力开展焊接工艺评定活动,通过定制化服务提供专属焊接技术支持,完善焊接体系。青岛喷涂焊接工程
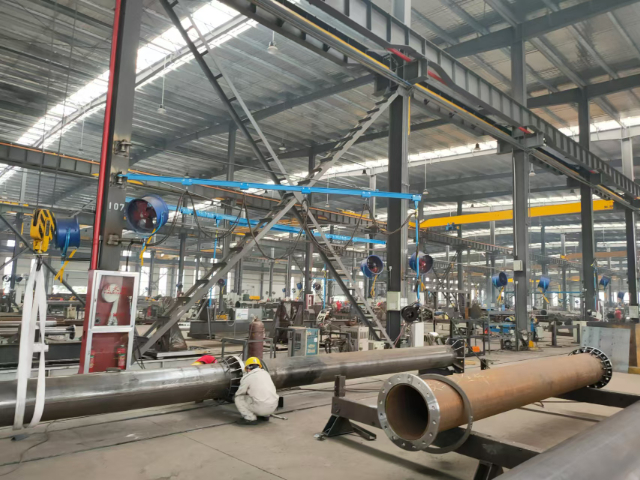
仓储货架、钢结构护栏类焊接工程拥有稳定的合作需求,这类工件多为薄壁型材与空心管材,施工侧重把控焊缝外观,降低后期打磨工作量。不少货架生产厂商订单量随市场采购节奏产生浮动,订单增量阶段自有施工人员难以承接全部加工任务,借助外部承接团队可扩充短期施工产能。承接团队可入驻甲方车间开展同步加工,依照厂商既定的构件标准完成管材对接、框架拼接、连接件加固等工序。工作人员统一熟悉同类型材焊接操作,缩短适应厂区施工标准的时长,施工产生的边角废料、焊渣由承接班组统一收集规整,维持车间作业环境整洁。订单规模回落之后,可同步缩减进场施工人员数量,不会给厂商带来长期人员相关开支。天津电器焊接生产大型结构焊接承接桥梁、压力容器项目,采用埋弧焊等工艺保障结构承载能力。
焊接劳务外包合作模式下,人力成本可根据实际生产情况灵活调整,减轻企业固定开支压力。长期聘用全职焊工,无论厂区订单多少,每月都要稳定发放薪资、缴纳相关保险,生产淡季会形成固定成本消耗。选用外包模式后,费用结算按照实际在岗人员数量、实际作业天数核算,没有生产任务的时段不会产生人力相关支出。劳务机构输送的焊工覆盖多种焊接工艺,企业可根据当期加工工件类型,挑选掌握对应操作技能的人员进场,不用为适配多品类生产长期留存多名不同技能的全职焊工。双方可按月、按项目两种周期结算费用,结算流程清晰,配套单据完整,方便企业财务板块做好成本统计与核算工作。
焊接劳务外包适配异地施工类焊接项目,解决跨区域调配焊工的难题。不少钢结构工程、管道铺设项目分布在不同城市,企业自有焊工团队跨区域调动会产生交通、食宿安置等多重成本,人员长途奔波后作业状态也会受到影响。劳务机构在多地设有人员储备渠道,可在项目所在地就近调配焊工进场,减少人员长途转运产生的各类开支。外派人员熟悉当地户外施工安全管理条例,能够配合项目现场完成动火报备、作业防护等流程,机构同步负责异地人员食宿协调、薪资结算工作,项目施工单位不用单独安排人员处理异地焊工生活与薪资相关事务。海洋工程焊接技术评定,适配海水腐蚀环境,验证焊接接头耐久性。
现场焊接作业的组织调度考验承接方的管理能力。承接方需根据工程总量、工期节点及天气条件,合理安排焊工班组的轮班顺序和工作面分配。对于大型构件,可采用分段预制、现场组焊的方式,减少高空作业难度。同时,协调好焊接工序与前道装配、后道热处理及无损检测之间的衔接,避免因工序交叉造成等待或返工。每日收工后,应汇总当日完成焊缝数量及检测结果,动态调整次日计划,保证整体进度可控。焊接过程中的质量控制依赖过程检验与记录。承接方应指派专职检验员,对每道焊缝的坡口清理、组对间隙、预热温度及层间温度进行抽检,并填写过程控制表。对于多层多道焊缝,需注意层间清理及道间温度维持,防止夹渣和未熔合。同时,应保留焊接参数记录仪的数据输出,与工艺卡进行比对,发现参数漂移时及时修正。过程记录文件作为验收资料的一部分,既反映施工合规性,也为质量追溯提供原始依据。焊接技术评定现场试验服务,全程见证试验过程,确保数据真实可靠。舟山电器焊接工艺评定
提供专业焊接体系建设服务,助力企业发展。青岛喷涂焊接工程
市政配套金属设施加工项目,适合采用焊接劳务外包调配作业人员。路灯支架、防护栏杆、管道支撑件等市政配套构件加工项目,多为阶段性批量订单,项目结束后不再需要大量焊工在岗。劳务机构输送的焊工能够适配户外配套构件的防腐焊接处理要求,熟悉常规低碳钢材焊接操作,可配合厂区完成批量构件加工。合作前期,机构会核验所有外派人员的操作资质,无有效证件人员不安排上岗,降低厂区动火作业安全隐患。项目推进期间,机构定期收集厂区提出的操作优化意见,同步传递给焊工,持续贴合厂区加工标准,厂区不用投入资源搭建长期焊工团队应对短期项目。青岛喷涂焊接工程