商机详情 -
汕头喷涂焊接工程
焊接后的热处理是改善接头组织与消除残余应力的常用措施。承接方根据母材厚度、焊接方法及使用工况,确定是否需要实施焊后消氢处理或消除应力退火。热处理时需控制升温速率、保温温度与时间、冷却速度,并采用热电偶及记录仪全程监控。对于大型容器或管道,可采用局部热处理方式,但需保证加热带宽度及保温层覆盖满足规范要求。热处理完成后,应进行硬度检测或金相抽查,以验证处理效果是否达到预期目标。无损检测是验证焊缝内部质量的主要手段。承接方通常具备射线检测、超声检测、磁粉检测及渗透检测等常规方法中的若干种能力,或与专业检测机构建立协作关系。在检测前,需清理焊缝表面至规定光洁度,并标注检测区域。检测结果按标准评定级别后,出具检测报告,对不合格部位明确缺陷位置、性质及尺寸。承接方依据报告制定返修方案,并重新检测直至合格,所有检测记录与底片应随工程文件一并交付。着力强化焊接工艺评定,凭借丰富资源提供有力焊接技术支持,搭建稳固焊接体系。汕头喷涂焊接工程
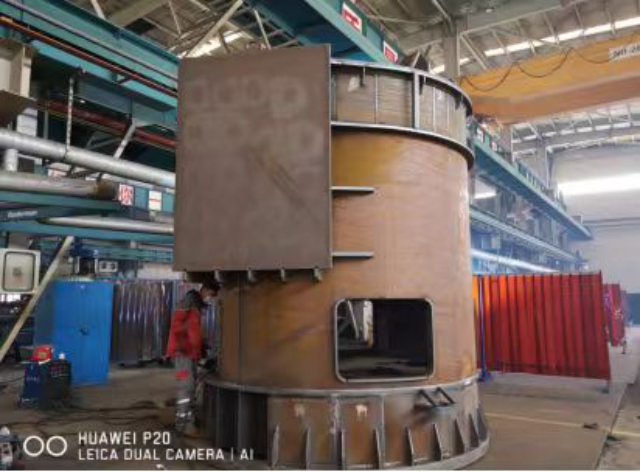
金属模具、设备机架焊接工程可交由承接团队处理,模具机架板材厚度偏高,存在大量异形拼接点位,施工时需要把控整体结构平整度。承接工作人员熟悉厚板多层焊接操作,能够逐层填充焊缝,减少机架整体形变,完工后降低打磨校正的工时投入。甲方提供模具设计图纸、钢板原材料与加工场地,承接班组自主完成切割辅助、点焊固定、满焊加固、基础打磨全套工序。订单规模扩大时可增加班组人数同步加工,订单减少后缩减现场施工人员,施工费用依照实际完工构件数量核算,结算单据清晰完整,便于甲方财务统计施工支出。苏州电器焊接技术服务咨询精细操作焊接工艺评定流程,以专业服务提供及时焊接技术支持,完善焊接体系建设。
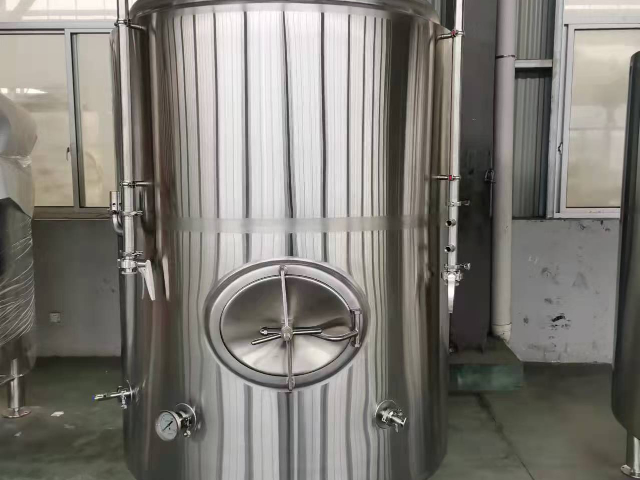
冷链设备、环保设备壳体加工企业,会依托焊接劳务外包平衡不同产线的人力分配。设备壳体多为不锈钢板材,焊接操作有对应的外观与密封要求,对焊工实操经验存在一定要求。企业多条产线同步运转时,常会出现部分产线焊工短缺、部分产线人力闲置的情况,自主调配自有人员很难平衡各产线用工缺口。劳务机构可根据各产线每日加工计划,动态调配外派焊工流转至缺口产线,统一按照各产线标准完成焊接作业。人员相关保险、技能学习全部由机构承担办理,企业不用为多产线人力调配增设管理岗位,简化内部生产统筹工作。
焊接劳务外包服务会配套基础人员管控服务,保障厂区焊接工序稳定开展。劳务机构在人员上岗前,统一开展动火作业防护、焊渣处理、设备基础养护等内容讲解,降低现场操作失误带来的隐患;人员在岗期间,机构对接人员定期到访厂区,记录人员作业状态,收集厂区反馈的各类调整需求。如果厂区新增特殊材质工件焊接需求,机构可从储备人员中筛选有对应实操经验的焊工进场,不用企业重新大范围招聘人员。人员出现临时生病、家中急事需要离岗的情况,机构会快速协调替补人员到岗,避免加工产线因人员空缺暂停生产,维持整体加工节奏稳定。精密零件焊接外包专注微焊接工艺,适配电子、医疗零部件高精度需求。
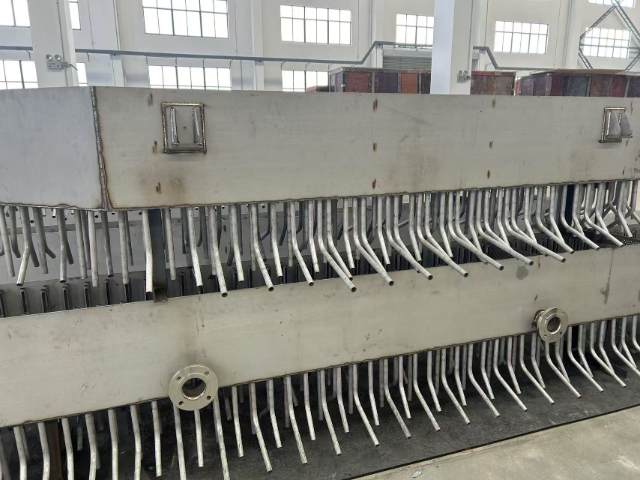
金属模具、设备机架加工场景中,焊接劳务外包能够配合企业完成阶段性扩产加工任务。市场需求提升阶段,企业需要快速扩充焊接产能,自建焊工团队招聘、培训周期较长,很难快速跟上扩产节奏。劳务机构可一次性输送多名具备模具机架焊接经验的人员,人员熟悉厚板拼接、焊缝打磨等配套操作,和厂区原有产线人员协同完成批量加工。合作周期可贴合扩产时长设定,产能回落、订单量下降后,合作即可同步缩减在岗人员规模,不会产生闲置人力成本。机构全程负责外派人员的资质维护、安全学习、薪资发放,企业专注把控模具加工精度、成品质检等生产工作,优化整体生产运营安排。专注于焊接工艺评定领域,以高效服务提供多元焊接技术支持,助力焊接体系发展。石家庄焊接技术服务
大型结构焊接承接桥梁、压力容器项目,采用埋弧焊等工艺保障结构承载能力。汕头喷涂焊接工程
焊接工程承接业务的合同条款需明确双方权责。合同中应包含工程范围、技术标准、工期要求、计价方式、付款节点、质量保修期限及争议解决方式。承接方需特别注意变更签证流程和索赔条款,对于非自身原因造成的停工或返工,保留好现场记录及影像资料,及时办理签证手续。同时,合同附件中应列明交付成果清单,包括纸质报告、电子文档及检测底片,避免交付时产生遗漏或分歧。焊接工程承接后的服务延伸体现业务的专业深度。承接方可在项目竣工后提供操作维护手册,说明焊接接头在运行中的检查周期及常见问题处理方法。对于质保期内出现的焊缝问题,接到通知后应及时安排人员现场勘查,区分责任归属并妥善处理。同时,通过长期跟踪已交付工程的实际服役状态,收集焊缝使用寿命数据,反馈至内部工艺改进环节,使后续承接项目的方案设计更加贴合实际使用需求。汕头喷涂焊接工程