商机详情 -
舟山喷涂焊接工程竣工资料
评定报告编制与审批数据整理:汇总焊接参数、检测结果,对比 WPS 要求判断是否合格(如拉伸强度需≥母材标准值的 95%);报告内容:包括试板信息、焊接参数、检测数据、结论(是否通过评定)及适用范围(如可覆盖的母材厚度、焊接位置);审批生效:报告经焊接工程师、质量负责人审核后,作为 WPS 的支持文件正式生效。焊接工艺评定的覆盖范围与规则(一)母材覆盖规则(以 ASME IX 为例)同组别材料:如评定 Q235B(P-No.1 Group 1)可覆盖同组其他碳钢;厚度覆盖:当试板厚度≤13mm 时,可覆盖试板厚度至 2 倍厚度;当试板厚度 > 13mm 时,可覆盖至 1.1 倍厚度(如 20mm 试板可覆盖 20-22mm)。焊接技术评定工艺优化服务,基于评定结果调整参数,提升焊接效率与质量。舟山喷涂焊接工程竣工资料
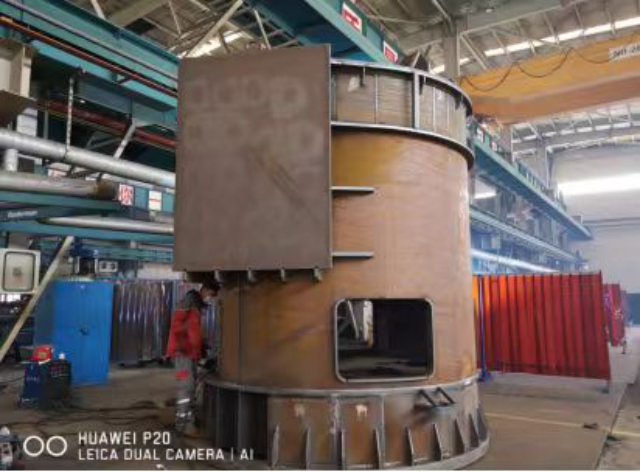
制定焊接工艺规程应遵循以下原则:依据充分:以焊接工艺评定报告为基础,结合产品设计文件、服役要求和制造现场条件。科学合理:确保焊接工艺规程中的参数和操作要求科学合理,能够保证焊接质量。安全第一:焊接过程中必须保证操作人员的安全,遵守安全操作规程。经济适用:在保证焊接质量的前提下,尽量选择经济适用的焊接方法和材料。可操作性强:焊接工艺规程应具有可操作性,便于焊工理解和执行。灵活性:根据实际情况,对焊接工艺规程进行适当调整,以适应不同的焊接条件。汕头电器焊接工程质量大型结构焊接外包承接桥梁、设备框架项目,专业团队保障施工安全合规。
国际标准ISO 15607:金属材料焊接程序的规范和鉴定,分为多个部分,涵盖电弧焊和气焊等多种焊接方法。ISO 15614:详细规定了不同材料的焊接工艺评定标准。例如,ISO 15614 - 1 针对钢、镍及镍合金的电弧焊和气焊;ISO 15614 - 2 针对铝及铝合金的电弧焊等。EN 287:焊工评定试验标准,主要用于焊工的培训与考试,对焊工的操作技能和焊接质量进行评定。EN 15085:针对轨道车辆和车辆部件的焊接认证体系,是轨道交通行业中确保焊接质量和安全性的重要标准。
焊接技能培训注意事项安全优先:必须掌握灭火器使用、急救措施,培训中严格遵守安全规程(如佩戴防护面罩、绝缘手套)。证书重要性:特种作业操作证(应急管理局颁发)是上岗必备,职业资格证(人社局颁发)影响薪资定级。持续学习:关注行业新技术(如激光焊接、搅拌摩擦焊),定期参加技术研讨会或进阶培训。推荐学习资源教材:《焊接工艺学》《金属材料焊接》《焊工技能实训》。线上平台:国家开放大学 “焊接技术” 公开课、焊接技术专业网站(如焊接之家)。行业认证:国际焊接工程师(IWE)、美国焊接学会(AWS)认证等。焊接技术评定档案管理,为企业建立完整评定数据库,方便后续查询调用。
焊接技术服务的后续发展:拓展行业应用江苏全特技术服务有限公司将不断拓展焊接技术服务在各行业的应用,以满足不同领域对焊接技术的多样化需求。目前,我们的焊接技术服务已广泛应用于汽车制造、航空航天、机械加工、新能源等多个行业,积累了丰富的行业经验。未来,我们将进一步拓展在新兴行业的应用,如海洋工程、轨道交通、医疗器械等领域。针对这些行业的特殊需求,我们将提供定制化的焊接解决方案,帮助客户解决复杂的技术难题。专业焊接外包服务承接各类金属焊接项目,按需配置团队,降低企业运营成本。舟山喷涂焊接技术服务支持
激光焊接技术评定,验证激光参数对焊缝质量的影响,提供优化建议。舟山喷涂焊接工程竣工资料
焊接工艺评定常见失败原因与改进措施常见失败因素:焊缝缺陷超标:如射线检测发现未熔合、密集气孔(多因电流过小或坡口清理不彻底);力学性能不达标:拉伸试验断裂于焊缝区(强度不足),或弯曲试验出现裂纹(塑性不足);工艺参数偏离:实际施焊电流波动超过 WPS 允许范围(如规定 100-120A,实测 80A 导致熔深不足)。改进措施:优化参数:增大电流 / 电压以提高熔深,或降低焊接速度改善熔池结晶;加强过程控制:焊前严格清理坡口,控制层间温度(如用红外测温仪监测);更换材料:当接头韧性不足时,改用低氢型焊条(如 E5015 替代 E4303)。舟山喷涂焊接工程竣工资料