商机详情 -
江西继电器屏蔽罩五金加工件
新能源五金加工涉及冲压、焊接、电镀、喷涂等工序,安全与环保要求日益严格。安全生产:冲压设备需配备安全光栅与双手操作装置;焊接作业需配备排烟除尘系统,焊工需佩戴防护装备;电镀车间需配备通风与应急冲洗设施;化学品(酸碱、电镀液)需分类储存、专人管理。环保合规:废水(含重金属、酸碱)需经处理达标后排放;废气(喷涂 VOCs、焊接烟尘)需经收集净化;固废(废边角料、废电镀渣、废涂料)需分类交由有资质单位处置。企业需取得排污许可证,并按要求开展自行监测。有害物质管控:产品需符合 RoHS 指令,限制铅、汞、镉、六价铬、多溴联苯、多溴二苯醚等有害物质含量;出口欧盟的产品还需关注 REACH 法规中高度关注物质(SVHC)的限制要求。银钯合金继电器银触点在潮湿环境下抗银迁移能力更强,大幅降低短路故障风险。江西继电器屏蔽罩五金加工件
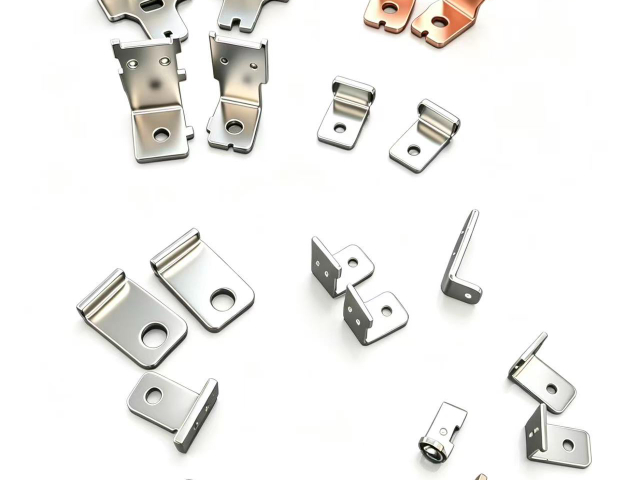
新能源五金件的材料选择围绕导电导热、轻量化、度、耐候绝缘四大需求展开,形成以铜合金、铝合金、不锈钢为主,特种合金与复合材料为补充的材料体系,同时兼顾加工适配性与环保合规性。铜合金(紫铜、黄铜、磷青铜)凭借98% IACS 以上的导电率与优异导热性能,成为动力电池载流铜块、连接端子、充电桩连接器、叠层母排的材料,可满足大电流传输与快速散热需求,同时具备良好的冲压、焊接与电镀性能。铝合金(6061、6082、A380)是轻量化,通过固溶强化与时效处理实现强度与重量平衡,电池托盘、电机壳体、电控外壳等部件采用铝合金替代传统钢材,可减重 30% 以上,同时保障碰撞强度与结构刚度,适配新能源汽车续航提升需求。江苏继电器端子五金加工件公司新能源五金加工的表面处理涵盖打磨、电镀、喷油多道工序,兼顾防腐与绝缘需求。
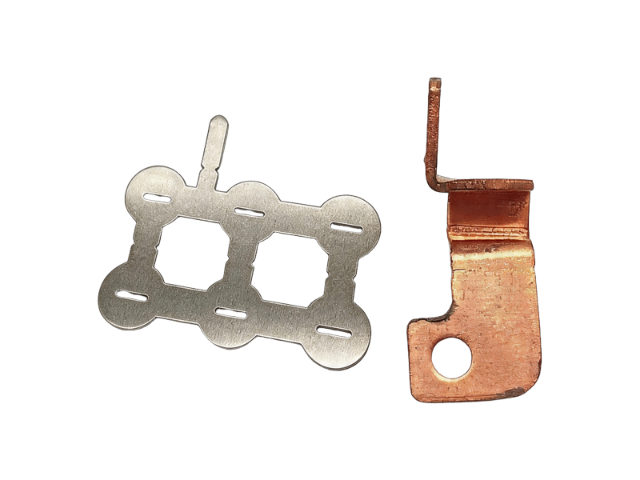
自动化检测:机器视觉检测系统已广泛应用于接地片的外观与尺寸全检,能够实现高速、高精度、无人化的质量筛选,大幅降低人工检测的漏检率与误判率。模块化供应:越来越多的继电器制造企业倾向于将接地片等五金零件外包给专业五金加工厂,以降低自制成本与管理复杂度。这要求五金加工企业具备从模具设计、冲压、电镀到检测的一站式服务能力。
继电器接地片虽为小型五金零件,但其加工质量直接影响继电器的整体性能与可靠性。从材料选型到冲压成型,从表面处理到质量检测,每一个环节都需要严谨的工艺控制与持续的品质改善。随着下游应用领域对继电器性能要求的不断提升,接地片五金加工行业也将在精密化、材料创新与绿色制造的道路上持续演进,为继电器产业的高质量发展提供坚实支撑。
新能源五金加工已形成精密冲压、CNC 数控加工、激光加工、焊接成型、表面处理、精密装配、增材制造七大工艺体系,各工艺协同适配不同零部件的批量、精度与结构需求,兼顾效率与品质。精密冲压是新能源标准化五金件量产的,依托伺服精密压力机与多工位连续模,实现连接器端子、弹片、散热片、小型外壳等部件的高速成型,加工精度可达 **±0.005mm**,材料利用率提升至 85% 以上,月产能可达 200 万件,适配大批量、高一致性生产需求。多工位连续模集成冲裁、弯曲、拉伸、铆接等工序,减少人工干预与工序流转误差,尤其适用于动力电池 CCS 集成母排、高压端子等关键连接部件,通过模内铆接技术将公差控制在 ±0.02mm 内,解决传统后铆接工艺定位误差累积、触点松动的痛点。冲压过程需严格控制毛刺,高压端子接触面毛刺高度不得超过 0.02mm,避免电场集中引发高压电弧。全自动四工位联动加工设备,让新能源紧固件的生产效率相比传统工艺提升40%。
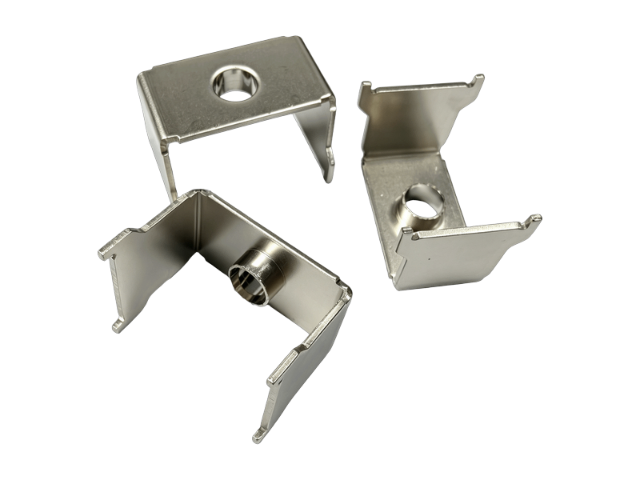
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。新能源五金加工件不再是普通的金属半成品,而是深度适配动力系统性能的定制化部件。安徽继电器精密五金加工件定制厂家
采用银镍合金材质的继电器银触点,在5A以下阻性负载场景中表现出稳定的耐烧蚀性能。江西继电器屏蔽罩五金加工件
工位排布遵循循序渐进成型逻辑:首工位开设精密定位导孔,搭配 CCD 视觉实时送料校准,送料定位误差锁定在 ±0.005mm,保障整批产品尺寸一致性;中部工位完成簧片主体轮廓落料、安装孔冲孔,孔位同轴度、垂直度严格管控;折弯工位采用渐进式多次折弯成型,不采用一次性强折弯,折弯圆角不低于板材厚度 1 倍,避免折弯区域应力集中产生微裂纹,同时结合材料回弹特性做模具过弯补偿设计,提前抵消弹性回弹形变,保证折弯角度、平面度符合图纸标准;压印工位对触点接触面做整平压光,提升接触面平整度,降低后续接触电阻;对于带复合银触点的静簧片,采用模内同步铆接工艺,在冲压工位直接完成银合金触点与铜基体的铆合,取代后期人工装配,让银触点与基体结合致密无孔隙,粘接强度更高,不会在频繁通断震动中脱落失效。冲压全程采用持续喷淋冷却润滑,及时带走冲压摩擦热量,防止板材局部高温回火软化、局部加工硬化。江西继电器屏蔽罩五金加工件
深圳市金力丰五金制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市金力丰五金制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!