商机详情 -
山东新能源汽车五金加工件公司
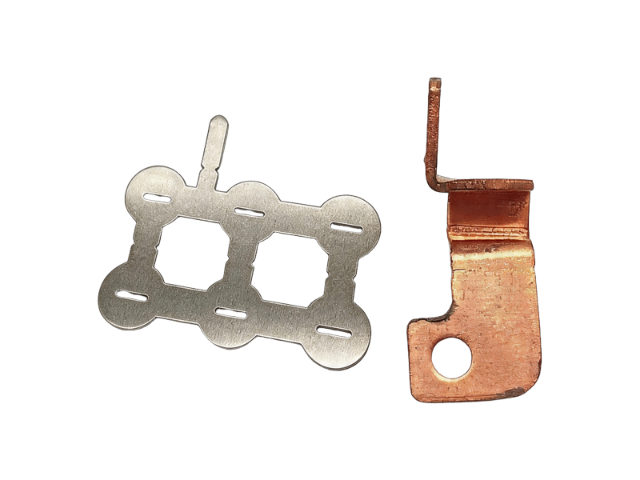
阳极氧化:铝合金件常用硫酸阳极氧化,膜层厚度一般在 8μm 至 25μm 之间,可提升耐磨性与耐腐蚀性。光伏边框通常要求膜层厚度不低于 15μm,户外储能箱体可达 20μm 以上。硬质阳极氧化膜层更厚、硬度更高,适用于耐磨要求高的场景。电镀:铜排、端子类零件常采用镀锡、镀镍、镀银或镀镍金。镀锡层厚度一般 3μm 至 8μm,提升可焊性;镀银层导电性能优异,适用于大电流接触部位;镀镍金兼具防护与导电性能。镀层需通过盐雾试验、结合力试验、可焊性试验验证。喷涂与粉末涂装:户外箱体、支架类产品常采用聚酯粉末喷涂或氟碳喷涂。涂层厚度一般 60μm 至 120μm,需通过附着力测试(划格法达到 0 级或 1 级)、耐盐雾试验(通常要求 500 小时以上)、耐人工气候老化试验。继电器银触点在通断大电流时,电弧会对表面氧化层形成“电清洗”效果,实现自清洁。山东新能源汽车五金加工件公司
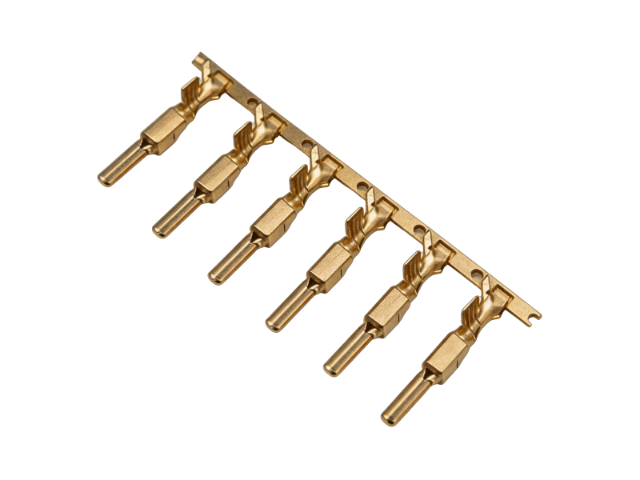
不锈钢(304、316L)与锌铝镁镀层钢板侧重耐候性与抗腐蚀性,适用于光伏支架连接件、储能柜结构件、户外充电桩外壳,锌铝镁镀层盐雾耐受性是传统镀锌层的 3-5 倍,可适配 - 30℃至 80℃的极端户外环境。特种材料应用逐步扩大,高温合金用于风电与储能设备的耐高温部件,钛合金适配高抗震、高耐腐蚀场景,殷钢等低残余应力材料用于微型薄壁件,避免加工翘曲变形。环保材料替代趋势,无铅、无镉合金取代传统含重金属材料,契合全球环保政策,提升产品国际竞争力。材料选型需解决 “高性能” 与 “易加工” 的矛盾:高硬度材料耐磨性强但易加剧刀具磨损,需采用金刚石涂层刀具与低速精密切削;高韧性材料易产生加工硬化与粘刀,需优化冷却液配比与断屑槽设计,配合高压内冷技术减少热变形。福建继电器端子五金加工件加工厂家继电器银触点加工车间需维持22-24℃恒温环境,避免银层表面发生氧化变色。
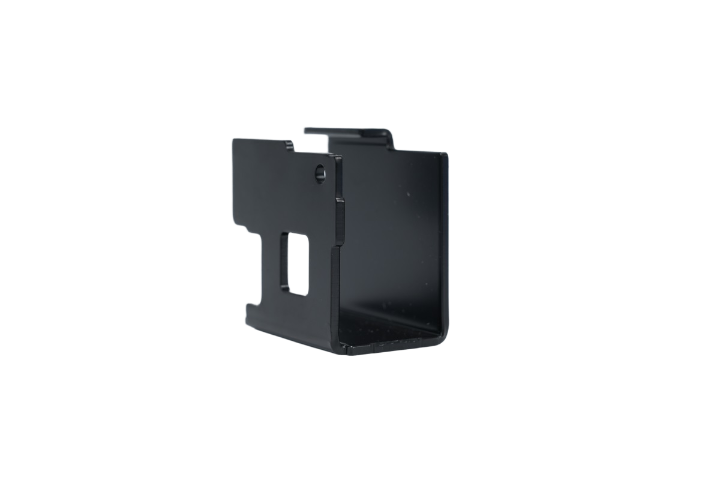
多工位级进精密冲压成型,是静簧片主体结构定型的工序,也是尺寸精度管控严苛的环节。当前量产加工普遍采用高速伺服级进模连续冲压模式,搭配刚性精密冲床,冲压频次可达每分钟 600~1000 次,依靠模具多工位分步完成导正定位、冲孔、落料、渐进折弯、压印整形、触点铆接、裁断分离全流程,摒弃单工序零散加工带来的定位偏差与效率损耗。模具是冲压精度的载体,成型镶件选用硬质合金、TiAlN 纳米涂层模具钢,硬度维持在 HRC62~65,模具冲裁间隙设定为板材厚度的 3%~5%,超薄工件微间隙可精细控制至 0.001mm,从源头抑制毛刺、塌角、撕裂等缺陷,要求冲压断面毛刺高度低于 0.003mm,杜绝尖锐毛刺划伤触点镀层、造成回路短路隐患。
高压端子五金加工需要充分结合下游实际工况做工艺适配。设备内部空间有限时,端子对整体外形尺寸约束严格,加工要严控折弯回弹问题;设备长期处于震动工况,端子需要足够的机械强度,防止锁紧位置松动,加工时要管控材料硬度与折弯应力;户外高湿、盐雾环境,则要优先优化表面处理工艺,提升防腐等级。在定制开发阶段,加工端需要充分理解图纸上的高压工况要求,区分额定电压、电流大小、安装方式,以此调整原材料选型、加工公差、镀层参数,不能直接套用普通低压端子的加工方案。高压连接器内部的新能源五金弹片,经过上万次插拔测试仍能保持稳定接触压力。
材料选型阶段需重点验证:材料牌号与状态是否符合图纸要求、材料力学性能(抗拉强度、屈服强度、延伸率)是否达标、材料成分是否通过光谱分析、材料表面是否存在夹层、裂纹、氧化等缺陷。关键件需附带材质证明与复验报告。
新能源五金件的精度要求因功能不同而差异,但整体高于普通五金件。尺寸公差:电池壳体的安装孔位公差通常要求 ±0.05mm 以内,密封面平面度要求 0.1mm/m 以内;铜排连接孔位公差需控制在 ±0.03mm,以确保螺栓装配后接触面贴合紧密;精密接插件的关键尺寸公差可达 ±0.01mm 级。形位公差:平行度、垂直度、同轴度等形位公差直接影响装配与性能。例如水冷板的密封槽平面度若超差,将导致液冷系统渗漏;电机铁芯的同轴度偏差会引起振动与噪声。 采用银镍合金材质的继电器银触点,在5A以下阻性负载场景中表现出稳定的耐烧蚀性能。上海新能源精密五金加工件配件
新能源五金加工的公差普遍控制在0.05mm以内,部分重心导电件精度可达0.01mm级。山东新能源汽车五金加工件公司
新能源五金加工已形成精密冲压、CNC 数控加工、激光加工、焊接成型、表面处理、精密装配、增材制造七大工艺体系,各工艺协同适配不同零部件的批量、精度与结构需求,兼顾效率与品质。精密冲压是新能源标准化五金件量产的,依托伺服精密压力机与多工位连续模,实现连接器端子、弹片、散热片、小型外壳等部件的高速成型,加工精度可达 **±0.005mm**,材料利用率提升至 85% 以上,月产能可达 200 万件,适配大批量、高一致性生产需求。多工位连续模集成冲裁、弯曲、拉伸、铆接等工序,减少人工干预与工序流转误差,尤其适用于动力电池 CCS 集成母排、高压端子等关键连接部件,通过模内铆接技术将公差控制在 ±0.02mm 内,解决传统后铆接工艺定位误差累积、触点松动的痛点。冲压过程需严格控制毛刺,高压端子接触面毛刺高度不得超过 0.02mm,避免电场集中引发高压电弧。山东新能源汽车五金加工件公司
深圳市金力丰五金制造有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的五金、工具中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来深圳市金力丰五金制造供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!