商机详情 -
武汉高速数控车床加工厂
双主轴数控车床通过两个单独主轴的协同工作,可实现工件的一次装夹完成多面加工。例如,在加工复杂箱体类零件时,左侧主轴可夹持工件进行镗孔和端面加工,右侧主轴则完成反面的螺纹车削或钻孔。这种设计减少了工件搬运次数,提升了加工精度。操作时,需通过程序控制两个主轴的旋转方向和同步时机,避免因转速差异导致的切削力波动。以加工电机端盖为例,双主轴车床可在同一工位完成内孔、外圆及安装面的加工,将原本需要三道工序的任务缩短至一道。此外,该类型车床通常配备动力刀座,可执行铣削、钻孔等复合工序,进一步拓展加工范围。但需注意,双主轴系统的编程复杂度较高,需通过模拟软件验证程序可行性。数控车床可配备不同刀具,完成车削、钻孔等多种操作。武汉高速数控车床加工厂
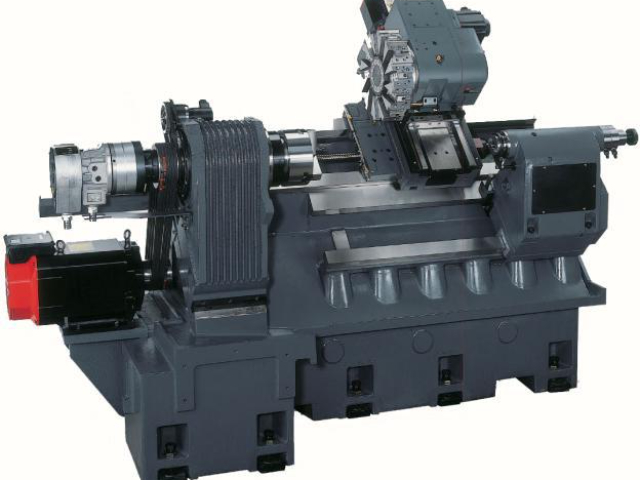
双主轴数控车床是一种具有创新设计的加工设备,它拥有两个单独的主轴系统,能够同时对两个零件进行加工或者对一个零件进行双面加工。这种设计提高了加工效率,缩短了生产周期。在加工一些对称零件时,双主轴数控车床可以同时完成两端的加工工序,避免了零件的二次装夹,减少了装夹误差,提高了零件的加工精度。例如,在加工轴类零件时,一个主轴可以对零件的一端进行车削加工,另一个主轴可以同时对另一端进行钻孔或镗孔等加工,一次装夹就能完成多个工序的加工。而且,双主轴数控车床的控制系统可以实现两个主轴的协同工作,根据加工需求精确控制两个主轴的转速、进给速度等参数,确保加工过程的稳定性和一致性,为企业实现高效生产提供了有力支持。武汉高速数控车床加工厂数控车床可加工不同直径的轴类,适应多种规格需求。
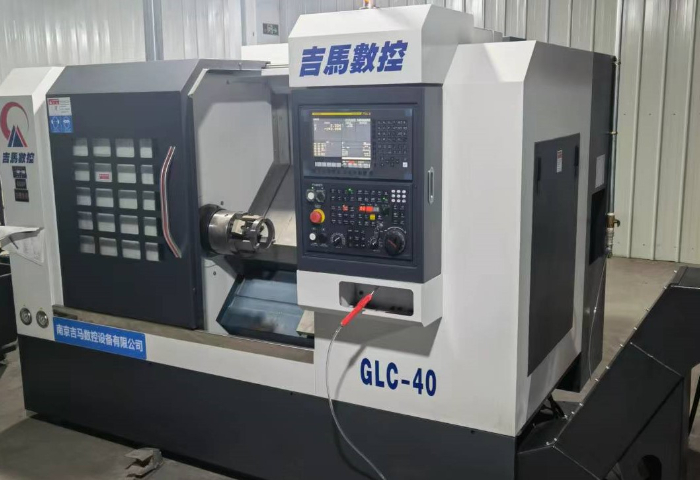
二手数控车床市场近年来逐渐活跃,为预算有限的中小企业提供了更多选择。这类设备虽非全新,但经过专业翻新和调试后,性能与新机相差无几。购买二手数控车床时,需重点关注设备的机械部分是否磨损严重、控制系统是否兼容当前软件、以及原厂配件的供应情况。例如,一台经过翻新的6140数控车床,若其主轴箱和导轨无明显磨损,且配备的是较新版本的数控系统,则完全能满足一般零件的加工需求。此外,选择信誉良好的供应商可降低后续维护成本,确保设备长期稳定运行。对于初创企业而言,二手数控车床是平衡成本与效率的实用方案。
立式数控车床以其独特的结构形式,在特定类型的零件加工中具有独特的优势。它的主轴垂直于地面,工件安装在水平的工作台上,刀具在垂直方向上进行切削加工。这种结构使得立式数控车床在加工盘类零件、套类零件等具有较大直径的零件时更加方便。在加工盘类零件时,刀具可以从零件的上方进行切削,能够更好地控制切削力和切削热,保证零件的加工质量。而且,立式数控车床的排屑更加方便,切屑可以自然下落,不会堆积在加工区域,减少了切屑对加工过程的影响。例如,在加工大型的法兰盘零件时,立式数控车床可以高效地完成车削、钻孔等工序,保证零件的尺寸精度和表面粗糙度,满足大型机械设备对零件的要求。线轨数控车床移动精度高,保障零件加工的尺寸一致性。
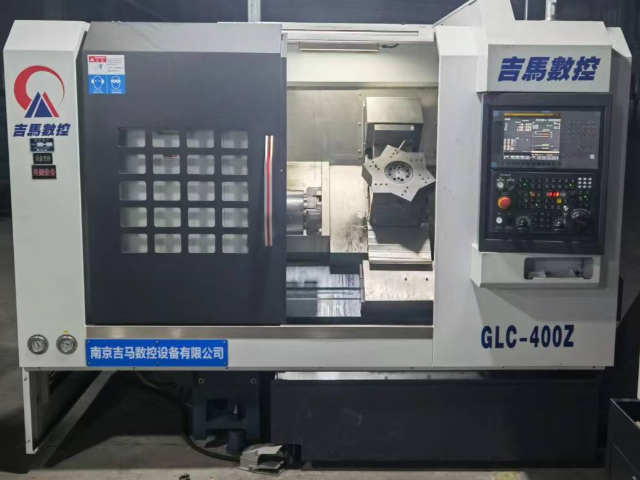
6150数控车床作为中型设备的表示,凭借其适中的加工范围与灵活的配置,成为机械加工行业的“多功能机型”。其床身较大回转直径通常为500mm,加工长度可达1000mm,可覆盖轴类、盘类及异形件的加工需求。例如,在农机配件生产中,6150数控车床可通过更换卡盘与跟刀架,完成从直径50mm的轴套到直径400mm的齿轮坯的加工。其数控系统支持手动编程与图形导入,操作人员可根据工件复杂度选择编程方式。此外,6150数控车床的刀塔通常配备8-12把刀具,支持车削、镗削及钻孔复合工艺,减少装夹次数。对于多品种、小批量的加工场景,6150数控车床的通用性设计可降低设备投资风险,提升资源利用率。数控车床能实现多品种小批量加工,灵活应对生产。武汉高速数控车床加工厂
数控车床能实现自动换刀,提高加工的连续性。武汉高速数控车床加工厂
双头数控车床通过两个主轴同步运行,可同时完成工件两端的加工,卓著缩短单件生产时间。以加工长轴类零件为例,左侧主轴负责夹持毛坯并完成车削,右侧主轴可在工件未脱离时进行另一端的倒角或镗孔。这种设计减少了工件装夹次数,避免了重复定位误差。操作时,需通过程序协调两个主轴的转速和进给量,确保切削力平衡。例如,在加工直径50mm、长度300mm的钢轴时,双头车床可将加工时间从45分钟缩短至25分钟。此外,该类型车床通常配备单独刀架,可同时执行不同工序,如左侧刀架粗车外圆,右侧刀架精车螺纹。但需注意,双头加工对工件刚性要求较高,长径比过大的零件可能因振动影响表面质量,需通过增加中心架或优化切削参数解决。武汉高速数控车床加工厂