商机详情 -
四川双头数控车床生产厂家
对于预算有限的加工企业,二手数控车床是兼顾性能与成本的实用选择。这类设备虽经使用,但中心部件如主轴、导轨的寿命通常仍可满足基础加工需求。选购时需重点检查伺服电机运行是否平稳、润滑系统是否通畅,以及电气柜内线路是否老化。例如,一台使用3年的二手6140数控车床,若原厂维护记录完整,其加工精度仍能达到±0.02mm,适合加工轴类、盘类零件。使用过程中,需定期更换冷却液并清理铁屑,避免杂质进入导轨影响精度。此外,二手设备的数控系统可能较旧,建议优先选择支持通用G代码的型号,便于后续升级或维修。通过合理维护,二手数控车床的使用寿命可延长至8年以上,成为初创企业或教学机构的理想过渡设备。数控车床可配备对刀仪,提高刀具设置精度。四川双头数控车床生产厂家
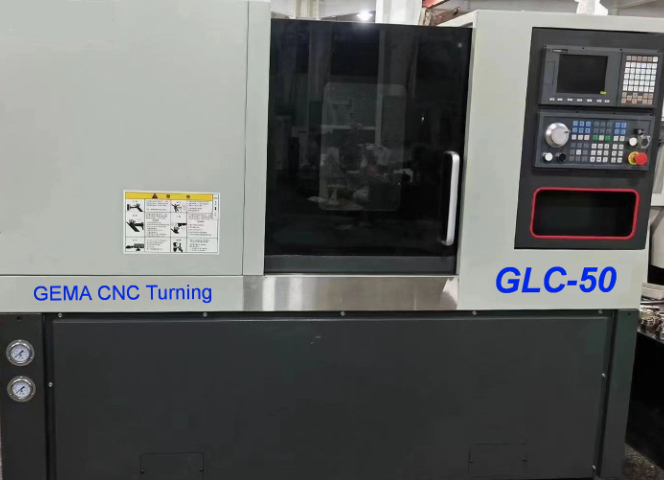
立式数控车床通过将主轴垂直布置,利用重力辅助排屑,特别适用于盘类、套类零件的加工。其床身设计通常为倾斜导轨,使铁屑自然滑落至集屑车,避免缠绕刀具或划伤工件表面。例如,在加工直径300mm的法兰盘时,立式数控车床可通过顶部装夹固定工件,底部刀塔完成内孔、端面及螺纹加工,排屑顺畅性优于卧式结构。此外,立式布局减少了占地面积,适合车间空间有限的企业。部分型号还配备自动对刀仪,可快速测量刀具长度并补偿误差,提升换刀效率。对于需要频繁加工盘类零件的场景,立式数控车床的重力排屑设计可降低清洁成本,延长设备使用寿命。浙江高速数控车床怎么样数控车床可配备润滑装置,减少机床部件磨损。
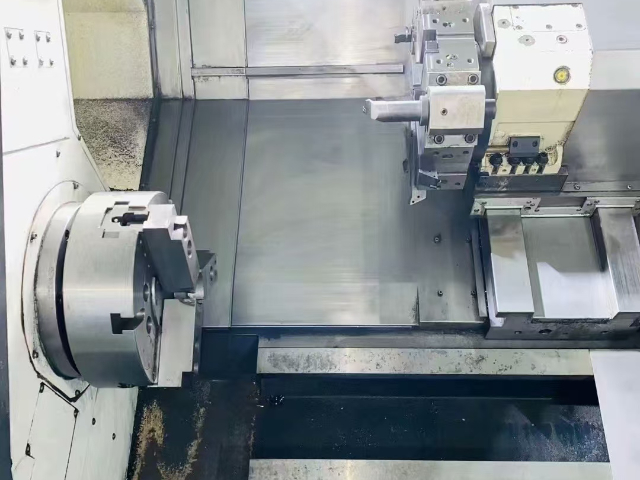
双头数控车床的设计初衷是为了提高加工效率,尤其适用于批量生产场景。这类车床通常配备两个单独的主轴和刀塔,可同时对零件的两端进行加工。以加工长轴类零件为例,双头数控车床能在一次装夹中完成两端的车削、钻孔和螺纹加工,缩短了单件加工时间。其结构特点要求控制系统具备更高的同步性,以确保两端加工的精度一致。此外,双头数控车床的占地面积相对较小,适合空间有限的车间使用。对于需要高效完成大批量订单的企业来说,双头数控车床是提升产能的得力助手。
双头数控车床通过两个主轴同步运行,可同时完成工件两端的加工,卓著缩短单件生产时间。以加工长轴类零件为例,左侧主轴负责夹持毛坯并完成车削,右侧主轴可在工件未脱离时进行另一端的倒角或镗孔。这种设计减少了工件装夹次数,避免了重复定位误差。操作时,需通过程序协调两个主轴的转速和进给量,确保切削力平衡。例如,在加工直径50mm、长度300mm的钢轴时,双头车床可将加工时间从45分钟缩短至25分钟。此外,该类型车床通常配备单独刀架,可同时执行不同工序,如左侧刀架粗车外圆,右侧刀架精车螺纹。但需注意,双头加工对工件刚性要求较高,长径比过大的零件可能因振动影响表面质量,需通过增加中心架或优化切削参数解决。数控车床能加工带有退刀槽的零件,方便刀具退出。
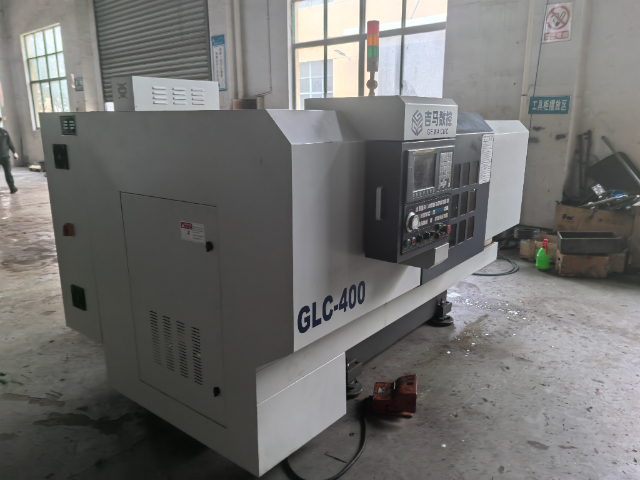
立式数控车床的主轴垂直布置,工件装夹在水平工作台上,适合加工盘类、套类及短轴类零件。其结构特点在于重力方向与切削力方向一致,减少了工件因自重产生的变形。例如,在加工直径300mm、厚度50mm的法兰盘时,立式车床可通过卡盘直接夹持工件外圆,利用端面刀完成内孔和端面的加工。该类型车床的刀架通常位于工件上方,可配备多把刀具实现快速换刀。此外,立式数控车床的排屑较为方便,切屑可自然落入下方的集屑箱,减少了清洁时间。但需注意,立式车床的加工高度受限,通常不适合加工长度超过直径3倍的零件,否则需增加尾座或跟刀架支撑。对于薄壁零件,需通过优化切削参数控制切削力,避免工件振动。斜床身数控车床刚性佳,加工时能有效减少振动。武汉数控车床加工
数控车床可加工带有阶梯孔的零件,满足复杂结构。四川双头数控车床生产厂家
双头数控车床通过同步控制两个主轴,实现了工件两端的高效加工。这种设计特别适用于长轴类零件的生产,例如汽车传动轴或液压杆。加工时,左侧主轴可完成粗车外圆,右侧主轴同步进行端面倒角,单件加工时间缩短近一半。其刀塔通常配备12把以上刀具,支持铣削、钻孔等复合工艺,减少工件装夹次数。例如,在加工直径80mm、长度500mm的轴类件时,双头数控车床可通过一次装夹完成全部外圆、键槽及螺纹加工,避免重复定位误差。此外,双头结构还支持对称加工,有效抵消切削力产生的振动,提升表面光洁度。对于批量生产场景,双头数控车床的产能提升效果卓著,成为自动化生产线的关键环节。四川双头数控车床生产厂家