商机详情 -
江苏大型七轴深孔钻多少钱一台
广东七轴深孔钻的智能化升级,为制造业实现 “黑灯工厂” 提供了重要技术支撑。设备搭载了工业互联网模块,可与企业 MES 生产管理系统无缝对接,实现加工任务自动分配、生产数据实时上传与故障远程诊断。操作人员只需在中控室通过电脑下达加工指令,设备便能自主完成工件装夹、刀具更换、钻削加工与成品检测全流程,全程无需人工干预。以广东某精密模具企业为例,引入 5 台七轴深孔钻后,通过智能化调度,设备利用率从原来的 75% 提升至 92%,单日模具深孔加工数量从 32 套增加到 58 套,同时因人工操作减少,产品不良率下降至 0.8%,智能化优势尽显。三轴深孔钻可适配各类常规工装夹具,装夹稳固,有效避免工件松动造成加工偏差。江苏大型七轴深孔钻多少钱一台
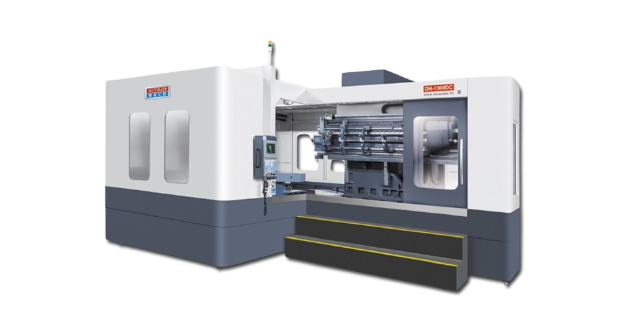
精细七轴深孔钻的主要优势在于七轴联动的灵活适配性与精细度,打破了传统深孔钻在复杂曲面、多角度孔加工中的局限,适配高级精密零部件的严苛加工标准。设备采用全伺服驱动控制系统,七轴协同联动无卡顿、无延迟,可实现空间多角度、多方位深孔加工,无论是倾斜孔、交叉孔还是曲面深孔,都能精细把控孔位布局与深度精度,有效解决传统设备加工中孔位偏移、深度不均的行业痛点。其机身采用强度高度铸铁一体浇筑成型,经过时效处理消除应力,有效减少加工过程中的机身振动,为高精度加工提供稳定基础,搭配高精度滚珠丝杠与线性导轨,进一步提升运动精度,确保每一次进给、每一次定位都精细无误,适配航空航天、精密模具等对加工精度要求较高的领域。四川高精度七轴深孔钻价格精准精密三轴深孔钻,批量模具孔加工一致性强,有效提升模具生产整体良品率。
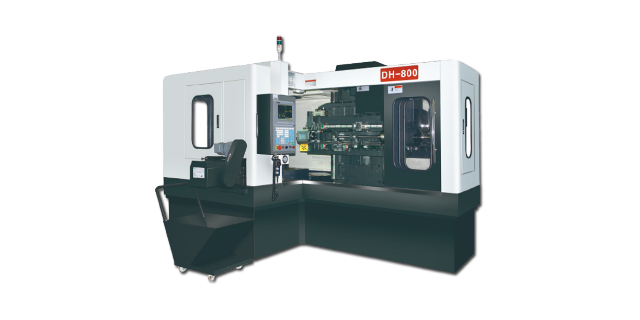
东莞精准七轴深孔钻的复合加工能力大幅提升生产效率,集成枪钻、单管钻、铣削、攻丝等多种功能于一体,实现一次装夹完成多道工序。尤其在中小型工件加工中,可统一编程完成沉头导引孔、攻牙、铣削、倒角等加工,一次性钻出所有斜孔、直孔,无需反复装夹工件。这种复合加工模式不*减少装夹误差,还节省了工序转换时间与人工成本,只需几十万投入即可实现产能提升,成为中小型企业提升市场竞争力的性价比之选。在特种行业加工中,东莞精准七轴深孔钻满足个性化严苛要求。化工行业反应釜搅拌轴加工需应对高温高压腐蚀环境,深孔用于安装测温元件与输送保护气体,该设备采用分级钻削方式减少应力集中,切削液过滤系统保障深孔洁净,确保元件东莞精准安装与气封可靠。海洋工程设备深孔加工中,其严格控制表面粗糙度与尺寸精度,为后续防腐涂层提供良好附着基础,增强部件抗海水腐蚀能力,延长设备使用寿命,保障海洋作业安全。
精准精密七轴深孔钻严格遵循ISO9001质量管理体系与高级装备制造标准,从主要部件采购到整机装配调试均经过多重严苛检测,每台设备出厂前需完成72小时连续满负荷运行测试,确保性能稳定可靠。品牌构建“产品+技术+服务”全生命周期保障体系,为客户提供定制化加工方案设计、设备安装调试、操作人员培训等一站式服务,根据客户具体加工需求优化设备参数与工艺配置。在全国布局多个技术服务中心,承诺24小时远程技术支持、72小时内工程师现场服务,常用备件供应满足率达98%。同时设备采用开放式电气架构与标准化通信协议,预留5G网络与工业自动化平台对接接口,支持后续技术升级与功能拓展,有效保护客户投资,助力企业实现数字化、智能化生产转型。精准精密三轴深孔钻,标准G代码编程,兼容主流编程软件,调试加工高效顺畅。
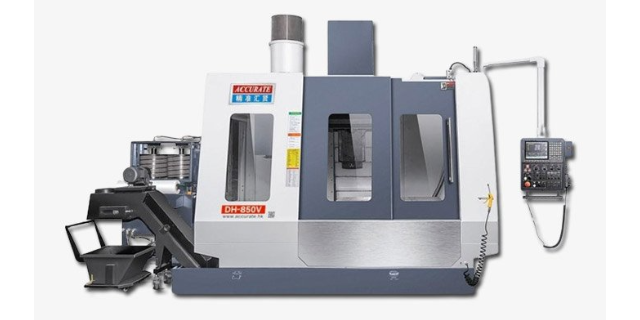
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工需求。三轴深孔钻传动间隙精密校准,运行平稳无抖动,保障每一个孔位的加工精度。四川金属加工七轴深孔钻
精准精密三轴深孔钻,出厂严格经过精度检测与空载跑机,每台设备性能达标交付。江苏大型七轴深孔钻多少钱一台
在模具制造行业,精细深孔钻技术为复杂模具冷却系统的高效、高精度加工提供了主要解决方案,直接推动了模具制造质量和生产效率的提升。模具作为注塑、压铸、冲压等成型加工的主要工装,其冷却系统的设计与加工质量至关重要——在成型过程中,模具温度的均匀性直接影响产品的成型精度、表面质量和成型周期,若冷却不均,会导致产品出现收缩变形、表面缩痕等缺陷,同时也会延长成型周期,降低生产效率。而模具的冷却系统多由分布复杂的深孔组成,这些深孔需要根据产品形状精细布局,不*深度大(长径比常超过15:1),还要求孔壁光滑、孔径均匀,确保冷却介质能够顺畅流通,实现快速均匀散热。此外,模具材料多为Cr12MoV、H13等强度高度模具钢,硬度高、加工难度大,传统钻孔技术难以满足加工要求。精细深孔钻凭借高精度的定位系统、的模具钢加工钻头以及高效的冷却排屑系统,能够精细定位每个冷却孔的加工位置,在强度高度模具钢上高效加工出符合要求的深孔,不*保证了冷却系统的散热效果,还提升了模具的使用寿命,同时缩短了模具的加工周期,为模具制造企业降低生产成本、提升市场竞争力提供了有力支持。江苏大型七轴深孔钻多少钱一台