商机详情 -
福建高精度七轴深孔钻
广东七轴深孔钻的技术创新能力不断突破,持续带领深孔加工技术发展方向。近年来,广东研发团队针对深孔加工中的 “盲孔底部精度控制”“深孔内壁镀铬后加工” 等行业难题,研发出 “可变径钻削技术” 与 “低温冷却加工工艺”。其中,可变径钻削技术可通过刀具直径实时调整,实现盲孔底部的精细成型,解决了传统设备盲孔底部 “锥度” 问题;低温冷却工艺则通过 - 50℃的冷风直接作用于钻尖,有效抑制加工过程中的材料热变形,尤其适用于铝合金等易热变形材料的深孔加工。这些技术创新已获得 15 项国家,推动广东七轴深孔钻技术水平跻身国际前列。这款三轴深孔钻操作简单易上手,编程调试门槛低,适配工厂普通操作工快速上手。福建高精度七轴深孔钻
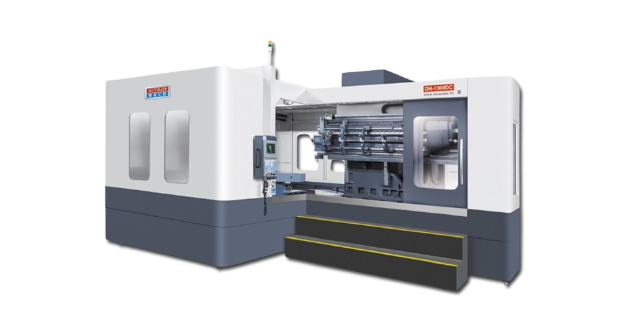
多工位协同的 “高效生产单元”精准精密七轴深孔钻可通过多工位设计实现 “加工 - 装卸” 并行作业,进一步提升生产效率。设备可选配双工位或多工位工作台,一个工位进行加工时,操作人员可在另一工位完成工件装卸与定位,实现 “零停机” 衔接;工位间采用高精度定位销定位,换工位时间只 15 秒,定位精度达 ±0.002mm,确保多工位加工一致性。在汽车变速箱壳体批量生产中,采用双工位设计的该设备,每小时可加工 12 件工件,相比单工位设备效率提升 80%;同时支持多品种小批量生产,不同工件的加工程序可快速切换,工位夹具也能灵活更换,兼顾效率与柔性生产需求,成为高效生产单元的主要组成。福建大型七轴深孔钻多少钱一台精准精密三轴深孔钻,标准G代码编程,兼容主流编程软件,调试加工高效顺畅。
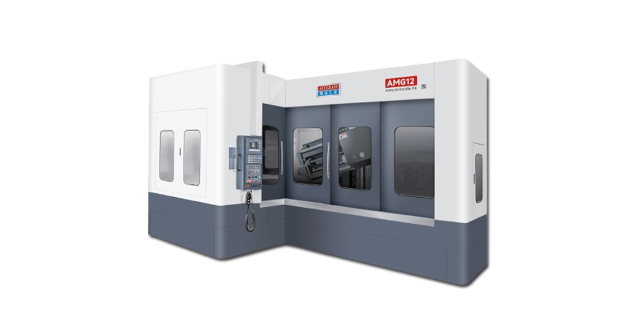
在电子信息行业服务器主板支架加工中,东莞精准七轴深孔钻彰显精细加工实力。服务器主板支架多为铝合金材质,需加工微小深孔用于固定、线缆穿插及散热,尺寸偏差过大会导致主板安装错位。该设备配备高精度微型刀具,加工前通过高倍显微镜东莞精准定位,加工中以低进给速度稳定钻削,避免振动偏移。同时,负压排屑系统及时消除微小铝屑,防止堵塞深孔或划伤工件表面,加工后的深孔确保主板牢固固定,线路布局整齐,有效减少信号干扰,保障服务器长时间稳定运行。
低温环境的 “稳定加工能手”在高纬度地区或低温车间,普通深孔钻易因温度过低出现部件卡顿、精度波动,而精准精密七轴深孔钻的低温适配设计可完美应对。设备主要部件如导轨、主轴均加装恒温加热模块,能将温度控制在 20-25℃的比较好工作区间,即使环境温度低至 - 5℃,仍能保持稳定运行;液压系统采用低温抗冻油液,避免低温下油液黏度增加导致的动作迟缓,保证换刀、进给等动作的精细性。在东北某航空零部件工厂冬季生产中,该设备加工的深孔精度偏差始终控制在 ±0.005mm 以内,与常温环境加工质量一致,彻底解决低温环境下精密加工的难题,确保全年生产不受季节影响。东莞市精准精密三轴深孔钻,严苛品控打造扎实品质,长期重载作业精度不易衰减。
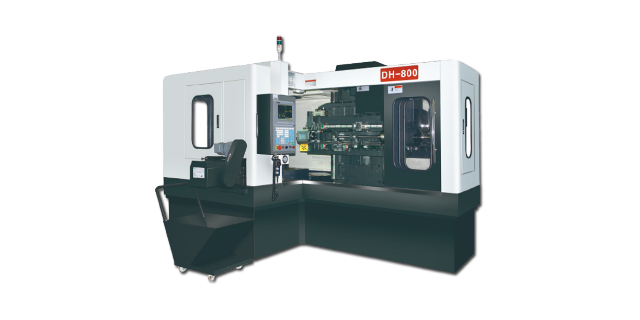
效率与成本的双重优化七轴深孔钻通过工艺集成与智能控制,实现加工效率与生产成本的协同优化。相比传统 “多设备分步加工” 模式,其多轴联动能力可将复杂孔系加工工序减少 60% 以上,某航空零部件企业应用后,单件加工时间从 8 小时缩短至 2.5 小时,生产效率提升 3 倍。设备搭载自动换刀系统(刀库容量 24 把),换刀时间≤3 秒,可连续完成钻、扩、铰、攻丝等多工序加工,减少人工干预。智能冷却与润滑系统采用闭环过滤设计,切削液重复利用率达 90%,降低耗材成本;同时,高精度加工减少废品率,某精密模具厂应用后,产品合格率从 85% 提升至 99.5%,综合生产成本降低 20%,为批量生产与定制化加工提供高效解决方案。精准精密三轴深孔钻,批量模具孔加工一致性强,有效提升模具生产整体良品率。浙江现货七轴深孔钻供应商
精准精密三轴深孔钻,三轴精准联动定位,垂直深孔加工笔直度高,孔位误差极小。福建高精度七轴深孔钻
精细七轴深孔钻的高精度加工能力,源于其主要部件的严苛选型与精细化调试,每一个细节都为精细加工保驾护航。设备的主轴采用高频精密主轴,转速稳定且可调,振动极小,可有效提升钻削精度与孔壁质量,搭配进口精密钻削刀具,实现高效钻削的同时,确保加工精度长期稳定。其七轴联动控制系统采用高精度定位算法,响应速度快,定位误差极小,可实现多轴协同的精细运动,应对复杂深孔加工的各类需求。此外,设备配备完善的防护系统,有效防止铁屑、冷却润滑剂飞溅,保护设备部件与操作人员安全,同时延长设备使用寿命,降低设备维护成本。福建高精度七轴深孔钻