商机详情 -
福建多功能七轴深孔钻价格
精细深孔钻的技术主要在于实现“精细”与“高效”的完美平衡,这一平衡的达成依赖于多系统的协同配合与技术创新。在排屑系统设计上,精细深孔钻采用内排屑或外排屑两种主要方式,内排屑通过钻头内部的通道将切屑直接排出,适用于大直径深孔加工;外排屑则借助高压冷却油将切屑从钻头与孔壁的间隙带出,更适合小直径深孔加工。两种排屑方式均配合高压冷却润滑系统,高压冷却油不*能够快速带走加工过程中产生的大量热量——这些热量若不及时排出,会导致工件局部过热变形,同时也会加速刀具磨损,还能对切削区域起到充分润滑作用,减少钻头与工件之间的摩擦,提升孔壁光洁度。此外,精细深孔钻的进给系统采用伺服电机驱动的闭环控制模式,能够实现微米级的进给量调节,配合高精度的导轨机构,确保钻头在进给过程中始终保持稳定的运动轨迹,有效避免钻孔偏斜。同时,部分高级精细深孔钻设备还搭载了实时监测系统,能够对加工过程中的切削力、温度等参数进行实时采集与分析,一旦发现异常便及时调整加工参数,进一步保障加工精度和稳定性,实现高精度与高效率的同步提升。三轴深孔钻凭借稳定性能与高性价比,成为模具行业基础深孔加工主流设备。福建多功能七轴深孔钻价格
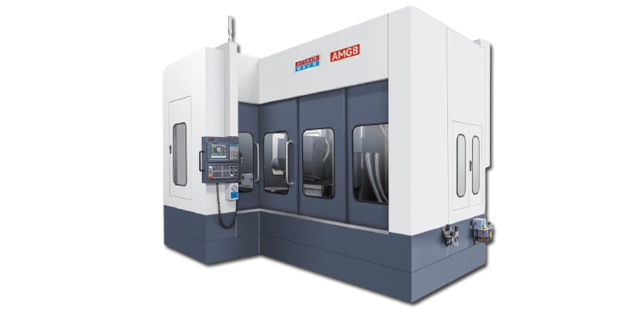
精细七轴深孔钻打破了传统深孔加工的技术瓶颈,实现了复杂工况下的高精度、高效率加工,适配多种高级制造场景的个性化需求。设备可加工不同材质、不同孔径、不同深度的深孔,无论是不锈钢、合金钢等硬质材质,还是铝、铜等轻质材质,都能实现精细钻削,孔径范围可覆盖0.5-50mm,深度可达1000mm以上,满足不同零部件的加工需求。其七轴联动结构可灵活调整钻削角度与位置,应对交叉孔、斜孔、台阶孔等复杂深孔的加工需求,无需二次加工,大幅提升加工效率与产品质量,广泛应用于精密模具、航空航天、医疗器械等高级领域,助力企业突破加工技术瓶颈,打造高级精密零部件。沈阳七轴深孔钻供应商东莞市精准三轴深孔钻,标准化成熟工艺,为中小型制造企业降本增效提质赋能。

效率与成本的双重优化七轴深孔钻通过工艺集成与智能控制,实现加工效率与生产成本的协同优化。相比传统 “多设备分步加工” 模式,其多轴联动能力可将复杂孔系加工工序减少 60% 以上,某航空零部件企业应用后,单件加工时间从 8 小时缩短至 2.5 小时,生产效率提升 3 倍。设备搭载自动换刀系统(刀库容量 24 把),换刀时间≤3 秒,可连续完成钻、扩、铰、攻丝等多工序加工,减少人工干预。智能冷却与润滑系统采用闭环过滤设计,切削液重复利用率达 90%,降低耗材成本;同时,高精度加工减少废品率,某精密模具厂应用后,产品合格率从 85% 提升至 99.5%,综合生产成本降低 20%,为批量生产与定制化加工提供高效解决方案。
东莞精准七轴深孔钻以双螺杆双驱动变角技术为主要,实现了功能与性能的完美融合,成为解决复杂深孔加工难题的关键设备。其独特的双螺杆驱动设计,不*将角度范围较业界提升35%,主轴头向上可转动20°、向下可转动35°,更使螺杆负载降低50%,大幅提升了运动部件的使用寿命与精度持续性。搭配中国台湾高精密滚柱式线性滑轨的变角承载平台,让机床稳定性提高30%,有效抑制变角转动中的振动,避螺杆结构常见的摆动现象,为高精度深孔加工提供了坚实的结构保障。东莞市精准精密三轴深孔钻,精密丝杠导轨传动,进给定位精准,重复定位精度超高。
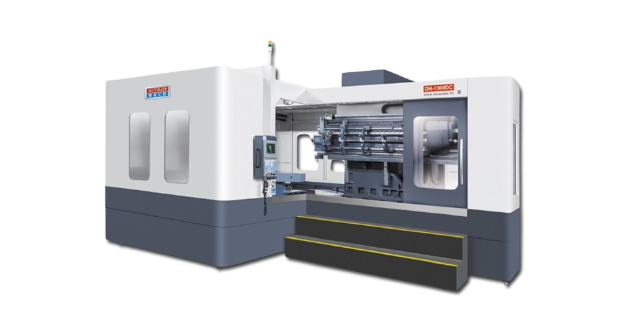
低温环境的 “稳定加工能手”在高纬度地区或低温车间,普通深孔钻易因温度过低出现部件卡顿、精度波动,而精准精密七轴深孔钻的低温适配设计可完美应对。设备主要部件如导轨、主轴均加装恒温加热模块,能将温度控制在 20-25℃的比较好工作区间,即使环境温度低至 - 5℃,仍能保持稳定运行;液压系统采用低温抗冻油液,避免低温下油液黏度增加导致的动作迟缓,保证换刀、进给等动作的精细性。在东北某航空零部件工厂冬季生产中,该设备加工的深孔精度偏差始终控制在 ±0.005mm 以内,与常温环境加工质量一致,彻底解决低温环境下精密加工的难题,确保全年生产不受季节影响。东莞市精准三轴深孔钻,专注高精度直深孔加工,工艺成熟,是模具厂刚需设备。江苏高速七轴深孔钻
三轴深孔钻冷却系统压力可控,适配不同深度孔径,杜绝高温烧孔、刀具磨损过快问题。福建多功能七轴深孔钻价格
精细七轴深孔钻的高精度加工能力,源于其主要部件的严苛选型与精细化调试,每一个细节都为精细加工保驾护航。设备的主轴采用高频精密主轴,转速稳定且可调,振动极小,可有效提升钻削精度与孔壁质量,搭配进口精密钻削刀具,实现高效钻削的同时,确保加工精度长期稳定。其七轴联动控制系统采用高精度定位算法,响应速度快,定位误差极小,可实现多轴协同的精细运动,应对复杂深孔加工的各类需求。此外,设备配备完善的防护系统,有效防止铁屑、冷却润滑剂飞溅,保护设备部件与操作人员安全,同时延长设备使用寿命,降低设备维护成本。福建多功能七轴深孔钻价格