商机详情 -
沈阳金属加工七轴深孔钻性能
在航空航天领域,广东七轴深孔钻凭借对强度较高度合金材料的加工能力,打破了国外设备的技术垄断。航空发动机涡轮盘、起落架等关键部件多采用钛合金、高温合金等难加工材料,这类材料硬度高、韧性强,深孔加工时易出现刀具磨损快、孔壁光洁度差等问题。广东七轴深孔钻针对这一痛点,采用定制化硬质合金钻头与自适应钻削参数系统,可根据材料硬度实时调整切削速度与进给量,在加工钛合金深孔时,孔壁粗糙度能稳定控制在 Ra1.6 以下,远优于行业标准。目前,广东多家航空制造企业已批量引入该设备,推动国产大飞机零部件加工精度迈入国际先进行列。三轴深孔钻搭载高精度伺服系统,进给匀速稳定,有效避免钻孔偏移、断刀等问题。沈阳金属加工七轴深孔钻性能
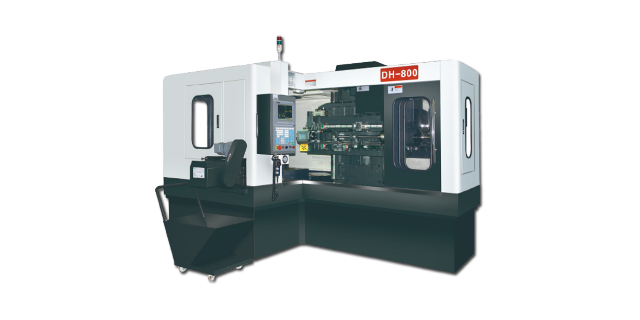
精细深孔钻的技术主要在于实现“精细”与“高效”的完美平衡,这一平衡的达成依赖于多系统的协同配合与技术创新。在排屑系统设计上,精细深孔钻采用内排屑或外排屑两种主要方式,内排屑通过钻头内部的通道将切屑直接排出,适用于大直径深孔加工;外排屑则借助高压冷却油将切屑从钻头与孔壁的间隙带出,更适合小直径深孔加工。两种排屑方式均配合高压冷却润滑系统,高压冷却油不*能够快速带走加工过程中产生的大量热量——这些热量若不及时排出,会导致工件局部过热变形,同时也会加速刀具磨损,还能对切削区域起到充分润滑作用,减少钻头与工件之间的摩擦,提升孔壁光洁度。此外,精细深孔钻的进给系统采用伺服电机驱动的闭环控制模式,能够实现微米级的进给量调节,配合高精度的导轨机构,确保钻头在进给过程中始终保持稳定的运动轨迹,有效避免钻孔偏斜。同时,部分高级精细深孔钻设备还搭载了实时监测系统,能够对加工过程中的切削力、温度等参数进行实时采集与分析,一旦发现异常便及时调整加工参数,进一步保障加工精度和稳定性,实现高精度与高效率的同步提升。小型七轴深孔钻生产厂家推荐东莞市精准三轴深孔钻,钻孔同轴度优异,有效保障工件后续装配使用精度。
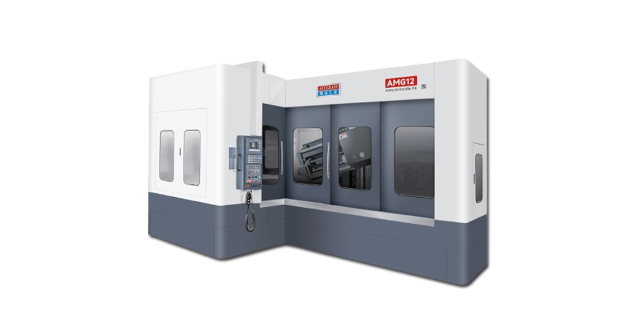
在航空航天这一对零部件精度和可靠性要求严苛的领域,精细深孔钻技术占据着不可替代的主要地位。航空发动机作为飞机的“心脏”,其涡轮叶片、机匣、燃烧室等主要零部件需要加工大量功能型深孔,这些深孔兼具多重作用——部分用于引入冷却气流,降低高温工况下零部件的温度,防止材料性能退化;部分用于实现油路、气路的传输,保障发动机各系统的协同运行;还有部分轻量化深孔用于减轻零部件重量,提升发动机的推重比。这些深孔的加工难度极大,不*长径比常达到20:1以上,还对孔径公差(通常要求±0.01mm以内)、直线度(每米偏差不超过0.02mm)有着严苛规定,且加工材料多为高温合金、钛合金等难切削材料,其硬度高、导热性差,进一步增加了加工难度。精细深孔钻凭借的硬质合金钻头、高压冷却排屑系统以及多轴联动的精细定位技术,能够在这些难加工材料上稳定高效地完成深孔加工,确保每个深孔的尺寸精度和质量一致性,而这些深孔的加工质量直接决定了航空发动机的运行效率、使用寿命和飞行安全性,是航空航天产业高质量发展的重要技术保障。
作为精密深孔加工领域的高级装备,精细七轴深孔钻融合了多项主要技术,兼顾精度、效率与稳定性,助力企业实现精密加工的智能化升级。设备搭载智能冷却润滑系统,采用高压内冷方式,将冷却润滑剂精细输送至钻削前列,既能快速带走钻削过程中产生的热量,降低刀具磨损,延长刀具使用寿命30%以上,又能减少铁屑粘连,保证孔壁光滑度,使孔壁粗糙度可达Ra0.8μm以下。同时,设备配备人性化操作界面,支持参数预设、程序存储与调用功能,操作人员经过简单培训即可上手,大幅降低人力成本与操作难度,其自动化上下料模块可与生产线无缝衔接,实现无人化连续加工,有效提升生产效率,缓解企业用工压力。三轴深孔钻内置智能防护机制,过载自动停机保护,有效规避刀具与设备损坏风险。

全周期护航的 “安心售后保障”精准精密七轴深孔钻不*提供高质设备,更构建起全周期售后保障体系,解决用户后顾之忧。设备交付后,厂家提供上门安装调试服务,同时进行为期 1 周的现场操作与维护培训;日常使用中,支持 7×24 小时远程技术支持,通过设备智能系统实时诊断故障,90% 以上的常见问题可远程解决;主要部件提供 3 年质保,超出质保期后,厂家仍提供终身维修服务,并承诺维修响应时间不超过 4 小时,配件到货时间不超过 72 小时。某新能源企业设备出现主轴异响问题,厂家远程排查后 24 小时内送达配件,48 小时完成维修,将停机损失降至比较低。完善的售后保障让用户安心使用,也体现了品牌对产品质量的自信与对用户的负责。东莞市精准三轴深孔钻,标准化成熟工艺,为中小型制造企业降本增效提质赋能。江苏数控七轴深孔钻多少钱一台
三轴深孔钻无需复杂调试流程,开机即可作业,大幅提升车间整体生产效率。沈阳金属加工七轴深孔钻性能
多轴联动的主要技术突破精准精密机械七轴深孔钻以多轴协同技术重构深孔加工范式,实现复杂孔系加工的性突破。设备集成 X、Y、Z 三轴线性运动与 A、B、C 三轴旋转运动,搭配进给的第七轴钻削单元,形成全自由度加工体系,可完成传统设备难以实现的空间倾斜孔、交叉孔、异形孔加工。采用进口高精度滚珠丝杠与线性导轨,配合伺服电机闭环控制,定位精度达 ±0.003mm,重复定位精度≤0.0015mm,远超行业常规五轴设备标准。其自主研发的多轴联动控制系统,支持 G 代码与 CAD/CAM 直连,可实时补偿加工误差,解决了深孔加工中 “多工序流转、精度损失大” 的行业痛点,为高级零部件制造提供技术支撑。沈阳金属加工七轴深孔钻性能