商机详情 -
沈阳金属加工七轴深孔钻多少钱一台
在航空航天领域,广东七轴深孔钻凭借对强度较高度合金材料的加工能力,打破了国外设备的技术垄断。航空发动机涡轮盘、起落架等关键部件多采用钛合金、高温合金等难加工材料,这类材料硬度高、韧性强,深孔加工时易出现刀具磨损快、孔壁光洁度差等问题。广东七轴深孔钻针对这一痛点,采用定制化硬质合金钻头与自适应钻削参数系统,可根据材料硬度实时调整切削速度与进给量,在加工钛合金深孔时,孔壁粗糙度能稳定控制在 Ra1.6 以下,远优于行业标准。目前,广东多家航空制造企业已批量引入该设备,推动国产大飞机零部件加工精度迈入国际先进行列。三轴深孔钻行程充足,可适配大小模胚,通用性强,适配多品类模具加工生产。沈阳金属加工七轴深孔钻多少钱一台
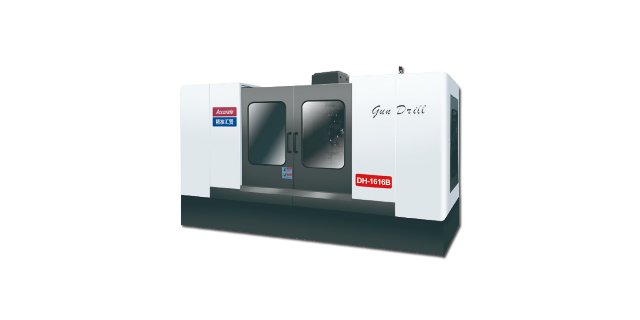
东莞精准七轴深孔钻的复合加工能力大幅提升生产效率,集成枪钻、单管钻、铣削、攻丝等多种功能于一体,实现一次装夹完成多道工序。尤其在中小型工件加工中,可统一编程完成沉头导引孔、攻牙、铣削、倒角等加工,一次性钻出所有斜孔、直孔,无需反复装夹工件。这种复合加工模式不*减少装夹误差,还节省了工序转换时间与人工成本,只需几十万投入即可实现产能提升,成为中小型企业提升市场竞争力的性价比之选。在特种行业加工中,东莞精准七轴深孔钻满足个性化严苛要求。化工行业反应釜搅拌轴加工需应对高温高压腐蚀环境,深孔用于安装测温元件与输送保护气体,该设备采用分级钻削方式减少应力集中,切削液过滤系统保障深孔洁净,确保元件东莞精准安装与气封可靠。海洋工程设备深孔加工中,其严格控制表面粗糙度与尺寸精度,为后续防腐涂层提供良好附着基础,增强部件抗海水腐蚀能力,延长设备使用寿命,保障海洋作业安全。江苏全自动七轴深孔钻价格东莞市精准精密三轴深孔钻,纯三轴精密传动设计,无多余结构,加工稳定性更出众。
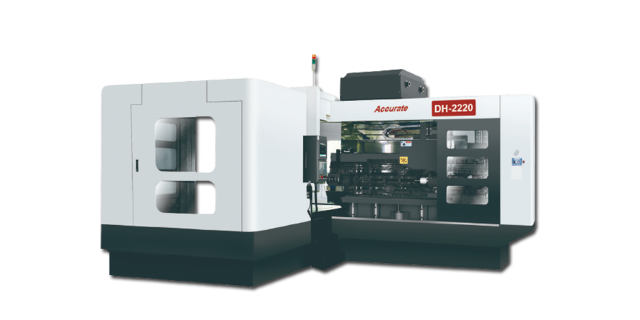
广东七轴深孔钻在汽车发动机缸体加工领域展现出极强的适配性,完美契合珠三角汽车产业集群的高效生产需求。汽车发动机缸体的油道、水道孔道不*深度深,且需在复杂腔体内实现多角度交叉钻孔,传统设备往往需要多次装夹、反复调试,不*效率低下,还易因定位偏差影响孔道连通性。而广东七轴深孔钻通过七轴联动技术,可一次性完成缸体多方位孔道加工,装夹次数减少 70% 以上,单台设备日均加工量提升至传统设备的 2.3 倍。同时,其配备的高压内冷系统能将切削液精细输送至钻尖,有效降低加工温度,延长刀具寿命 30%,为汽车零部件企业降低生产成本、缩短交货周期提供了有力保障。
在航空航天这一对零部件精度和可靠性要求严苛的领域,精细深孔钻技术占据着不可替代的主要地位。航空发动机作为飞机的“心脏”,其涡轮叶片、机匣、燃烧室等主要零部件需要加工大量功能型深孔,这些深孔兼具多重作用——部分用于引入冷却气流,降低高温工况下零部件的温度,防止材料性能退化;部分用于实现油路、气路的传输,保障发动机各系统的协同运行;还有部分轻量化深孔用于减轻零部件重量,提升发动机的推重比。这些深孔的加工难度极大,不*长径比常达到20:1以上,还对孔径公差(通常要求±0.01mm以内)、直线度(每米偏差不超过0.02mm)有着严苛规定,且加工材料多为高温合金、钛合金等难切削材料,其硬度高、导热性差,进一步增加了加工难度。精细深孔钻凭借的硬质合金钻头、高压冷却排屑系统以及多轴联动的精细定位技术,能够在这些难加工材料上稳定高效地完成深孔加工,确保每个深孔的尺寸精度和质量一致性,而这些深孔的加工质量直接决定了航空发动机的运行效率、使用寿命和飞行安全性,是航空航天产业高质量发展的重要技术保障。东莞市精准三轴深孔钻,专注垂直深孔精细化加工,孔壁光洁度高,无需二次打磨。
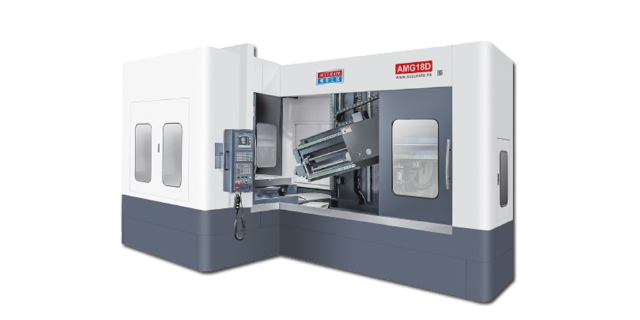
依托全场景适配能力,精准精密七轴深孔钻可灵活应对多元高级制造需求,覆盖航空航天、石油能源、汽车精密部件等多个战略新兴领域。在航空航天领域,可精确加工发动机涡轮盘深孔、机翼大梁异形孔等关键部件,满足航空器轻量化与强度较高度的设计要求,成孔合格率稳定在99.2%以上;在石油能源领域,针对钻杆、无磁钻铤等部件的深孔加工需求,可实现孔径20-200毫米、深度0-5000毫米的精密加工,同时通过激光熔覆协同工艺,提升孔壁耐磨腐蚀性,使部件使用寿命延长4倍;在高级汽车领域,适配新能源汽车电机轴、变速箱阀体等精密部件的深孔加工,将轴类零件跳动量控制在0.01毫米以内,助力电机运行噪音降低5分贝,稳定性明显提升。三轴深孔钻内置智能防护机制,过载自动停机保护,有效规避刀具与设备损坏风险。广东现货七轴深孔钻价格
三轴深孔钻智能控速进给,针对深长孔分段加工,有效解决排屑不畅堵孔难题。沈阳金属加工七轴深孔钻多少钱一台
精细深孔钻是现代精密机械加工领域中针对深孔加工的主要技术,其主要定义在于能够稳定处理长径比大于10:1的深孔加工需求,同时将孔径公差控制在微米级范围,表面光洁度达到Ra0.8以下的高精度标准。相较于普通钻孔技术,精细深孔钻的技术优势体现在对深孔加工主要痛点的精细解决——在传统钻孔过程中,随着钻孔深度增加,钻头易出现刚性不足导致的偏斜、切屑排出不畅造成的孔壁划伤,以及加工热量积聚引发的工件变形等问题,这些缺陷在高精密零部件加工中往往是致命的。而精细深孔钻通过搭载的枪钻、BTA钻等深孔钻头,配合高压冷却润滑系统实现切削区域的实时降温与润滑,再加上伺服电机驱动的闭环进给控制系统,能够实现进给量的精细调控,从根本上解决了上述难题,为航空航天、高级模具、液压元件等领域的高精密零部件制造提供了不可或缺的技术支撑,是推动精密制造产业升级的关键技术之一。
沈阳金属加工七轴深孔钻多少钱一台