商机详情 -
福建大型七轴深孔钻技术规格
在广东制造业转型升级的浪潮中,七轴深孔钻凭借较好的技术性能成为高级加工领域的 “新引擎”。与传统深孔钻相比,广东研发生产的七轴深孔钻突破了多维度加工限制,可实现 X、Y、Z 三轴直线运动与 A、B、C、U 四轴旋转运动的精细协同,能轻松应对复杂曲面、深径比超 50:1 的异形孔加工需求。其搭载的智能数控系统源自本地企业自主研发,可实时监测钻削力度、转速与冷却状态,将加工误差控制在 0.005mm 以内,不*大幅提升了加工精度,还为航空航天、汽车零部件等高级制造领域提供了关键技术支撑,成为广东装备制造自主创新的典型。精准七轴深孔钻七轴联动闭环控尺,深孔同轴度稳定,模具斜孔直孔一次成型公差可控。福建大型七轴深孔钻技术规格
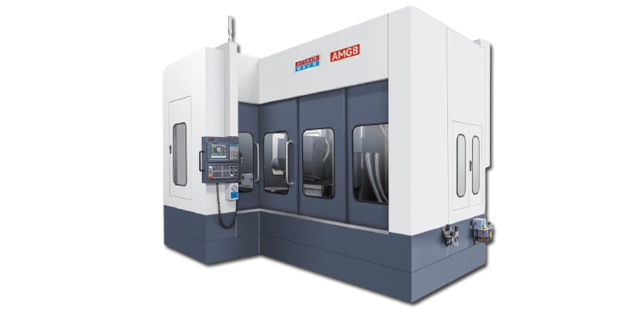
广东七轴深孔钻的绿色节能设计,契合国家 “双碳” 战略,为制造业绿色转型贡献力量。设备采用变频电机与智能能耗管理系统,可根据加工负载自动调整电机转速,在空载或轻载状态下降低能耗 35% 以上;同时,其配备的切削液循环过滤系统能将切削液重复利用率提升至 90%,减少废液排放,降低企业环保处理成本。以佛山某机械制造企业为例,引入 10 台广东七轴深孔钻后,每月耗电量较使用传统设备减少 2.8 万度,切削液采购量减少 60%,每年可节约生产成本超 20 万元,既实现了经济效益提升,又践行了绿色生产理念,成为制造业节能减排的典范。浙江厂家直供七轴深孔钻多少钱一台三轴深孔钻配备高压冲水排屑系统,快速清理孔内切屑,保障孔壁光滑无毛刺划痕。
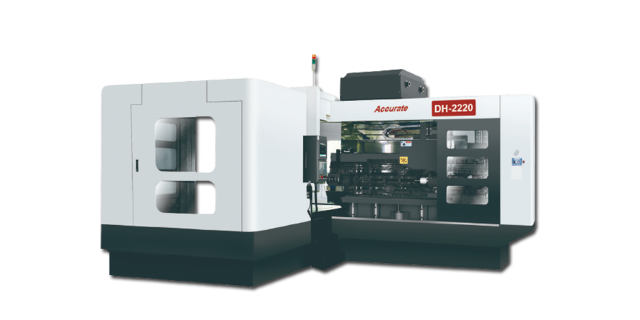
精细深孔钻与传统深孔加工技术相比,在加工效率、质量稳定性以及适用范围上均展现出明显优势,成为替代传统技术的主要选择。传统深孔加工多采用普通麻花钻分段钻孔的方式,这种加工模式存在诸多弊端:一方面,分段钻孔需要多次进退钻头,不*导致加工周期大幅延长,例如加工一个长径比20:1的深孔,传统方式的加工时间是精细深孔钻的3-5倍;另一方面,多次进退钻头易造成钻孔轴线偏移,导致直线度偏差过大,同时反复的切削动作会使孔壁出现台阶、划痕等缺陷,表面光洁度难以达标。此外,传统加工方式的冷却排屑效果较差,加工过程中产生的切屑易堵塞孔道,不*会中断加工流程,还可能导致钻头折断,进一步增加加工成本。而精细深孔钻通过一体化的连续加工模式、高效的冷却排屑系统以及精细的闭环控制系统,能够实现深孔的一次性连续加工,不*将加工效率提升数倍,还能保证孔径公差、直线度等关键指标的稳定性,同时适用于高温合金、钛合金、模具钢等多种难加工材料,有效拓宽了深孔加工的适用范围,降低了加工过程中的废品率,为企业实现降本增效提供了切实可行的技术路径。
在激光设备主要部件加工领域,东莞精准七轴深孔钻展现出较好的适配能力。激光发生器外壳需通过东莞精准深孔实现散热与元件固定,若加工精度不足易导致设备过热、运行不稳。该设备加工前通过热仿真分析确定孔位分布,加工中依托多轴联动功能,在外壳曲面与平面上东莞精准钻出密集深孔,既保证孔径一致性避免散热不均,又能减轻外壳重量。加工完成的深孔可实现冷空气快速流通,高效带走工作热量,同时为内部元件提供稳定安装点位,全方面保障激光设备的运行稳定性。精准精密三轴深孔钻,弥补普通钻床精度短板,以高性价比实现精密深孔量产加工。
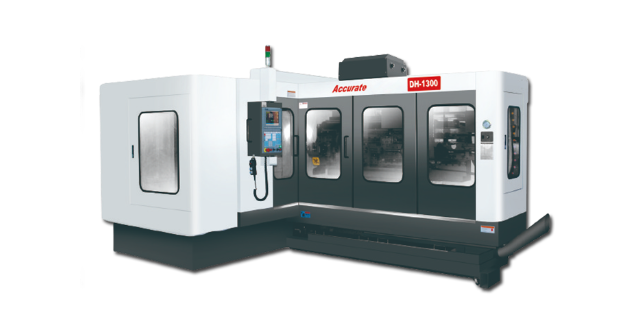
复杂场景的全维度适配精准精密机械七轴深孔钻构建了覆盖多行业、多工况的复杂加工能力,打破传统深孔钻的应用局限。在航空航天领域,可加工发动机机匣的冷却孔、涡轮叶片的异形流道孔,适配长径比 50:1 以上的深孔加工需求;在模具制造中,能完成注塑模的水路孔、热流道孔等密集孔系加工,支持比较大孔径 φ50mm、比较大加工深度 2000mm 的孔位加工。设备兼容多种工件装夹方式,配备自动定心夹具与工件检测系统,可处理不规则形状工件与大型零部件(最大承重 500kg)。针对新能源汽车电机壳、液压阀块等批量生产场景,其多轴同步加工能力可一次性完成多方位孔系加工,大幅减少工件装夹次数,适配高复杂度、高难度的加工需求。三轴深孔钻支持长时间连续作业,适配工厂两班倒、全天候批量生产工况。福建大型七轴深孔钻技术规格
精准精密三轴深孔钻,经济型精密深孔设备,投入成本低,回本速度快性价比较高。福建大型七轴深孔钻技术规格
精细七轴深孔钻的高精度加工能力,源于其主要部件的严苛选型与精细化调试,每一个细节都为精细加工保驾护航。设备的主轴采用高频精密主轴,转速稳定且可调,振动极小,可有效提升钻削精度与孔壁质量,搭配进口精密钻削刀具,实现高效钻削的同时,确保加工精度长期稳定。其七轴联动控制系统采用高精度定位算法,响应速度快,定位误差极小,可实现多轴协同的精细运动,应对复杂深孔加工的各类需求。此外,设备配备完善的防护系统,有效防止铁屑、冷却润滑剂飞溅,保护设备部件与操作人员安全,同时延长设备使用寿命,降低设备维护成本。福建大型七轴深孔钻技术规格