商机详情 -
福建现货七轴深孔钻生产厂家
轨道交通领域的列车轮轴加工,对深孔的加工精度和一致性有着较高要求。列车轮轴需要通过深孔实现润滑和减重,若深孔位置偏差或尺寸不均,可能导致轮轴润滑不足,加速磨损,影响列车运行安全。七轴深孔钻在轮轴深孔加工中,能够应对轮轴体积大、材质硬的特点。加工前,设备会通过激光测量系统对轮轴进行扫描,获取精确的外形数据,以此为依据制定加工方案。加工时,设备的多轴联动功能能够让主轴围绕轮轴进行多角度运动,在轮轴指定位置钻出深孔。同时,设备会实时监测深孔的加工深度和孔径,一旦发现偏差立即调整,确保所有深孔的尺寸和位置保持一致。这些深孔能够为轮轴内部的润滑系统提供通道,让润滑油均匀分布在轮轴轴承部位,减少摩擦损耗;同时,合理的深孔设计也能降低轮轴重量,减少列车行驶时的能耗,为轨道交通的高效、安全运行提供支持。面对钛合金等难加工材料,七轴深孔钻通过优化切削参数,仍能实现高效且高质量的深孔加工。福建现货七轴深孔钻生产厂家

船舶制造领域的船舶螺旋桨轴加工,离不开七轴深孔钻的技术支持。船舶螺旋桨轴是传递船舶动力的关键部件,需要通过深孔实现润滑和减重,若深孔加工存在偏差,可能导致润滑不足,加剧轴体磨损,影响船舶航行效率。七轴深孔钻在螺旋桨轴加工中,能够应对轴体体积大、重量重、材质为高强度合金钢的特点。加工前,设备会借助起重装置将螺旋桨轴固定在适配的支撑夹具上,通过激光定位系统确定深孔的加工起点和方向。加工时,设备的主轴以低速高扭矩的方式进行钻削,配合高压切削液冷却刀具,减少刀具磨损导致的深孔偏斜。同时,设备会实时监测深孔的加工进度,通过位移传感器反馈轴体的位置变化,及时调整加工参数。加工完成的深孔能够为螺旋桨轴内部的润滑系统提供通道,让润滑油均匀覆盖轴体表面,减少摩擦损耗;合理的深孔设计也能降低轴体重量,减少船舶航行时的动力消耗,为船舶的高效航行提供保障。福建现货七轴深孔钻生产厂家七轴深孔钻通过节能设计,在保证加工效率的同时降低能耗,符合绿色生产理念。
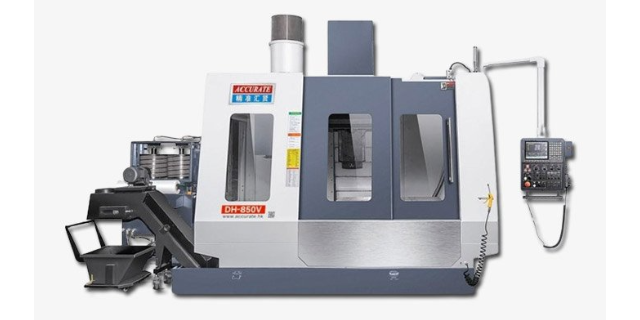
化工行业中的反应釜搅拌轴加工,需要七轴深孔钻来完成关键深孔的加工。反应釜搅拌轴在工作过程中需要承受高温、高压及腐蚀性介质的侵蚀,深孔主要用于安装内部测温元件和输送保护气体,深孔加工质量直接影响反应釜的运行安全性。七轴深孔钻在搅拌轴加工中,能够应对轴体材质为耐腐蚀不锈钢、深孔深径比大的特点。加工前,设备会对搅拌轴进行表面预处理,去除氧化层,确保钻削时刀具能够平稳切入。加工时,设备采用分级钻削的方式,先钻出引导孔,再逐步扩大孔径至设计尺寸,减少深孔加工过程中的应力集中。同时,设备的切削液过滤系统会对使用后的切削液进行净化处理,避免杂质进入深孔影响后续元件安装。加工完成的深孔能够让测温元件准确插入,实时监测反应釜内的温度变化;保护气体输送深孔则能在轴体与釜体连接处形成气封,防止腐蚀性介质泄漏,为化工生产的安全进行提供保障。
七轴深孔钻作为高级孔加工设备的主要,其较明显的技术优势在于多轴联动的精密协同能力。相较于传统的三轴或五轴深孔钻,七轴系统通过额外增加的旋转轴与摆动轴,实现了对复杂工件的多维度加工覆盖。例如,在处理带有空间异形孔道的零部件时,七轴深孔钻可通过 X、Y、Z 轴的线性运动与 A、B、C、U 轴的旋转 / 摆动配合,无需多次装夹即可完成从直线孔、斜孔到曲面孔的连续加工。这种多轴协同不*大幅减少了工件装夹误差 —— 传统多工序加工的累计误差通常在 0.05mm 以上,而七轴设备可将误差控制在 0.005mm 以内 —— 还明显提升了加工效率。以航空发动机涡轮叶片为例,其内部冷却孔道呈复杂的螺旋状分布,传统设备需拆解为 5-8 道工序,耗时超过 4 小时,而七轴深孔钻可一次性完成所有孔道加工,耗时缩短至 1.5 小时以内,同时孔壁粗糙度 Ra 值可稳定控制在 0.8μm 以下,满足高温高压工况下的密封与散热需求。此外,七轴系统搭载的动态精度补偿技术,能实时监测刀具磨损、切削抗力变化,并通过伺服电机的微幅调整抵消加工偏差,确保长径比超过 30:1 的深孔加工仍能保持孔径公差 H7 级标准,这一性能在石油钻采设备的深孔钻杆加工中尤为关键。针对塑料模具中的冷却孔,七轴深孔钻高效加工,帮助模具快速散热以提高生产效率。
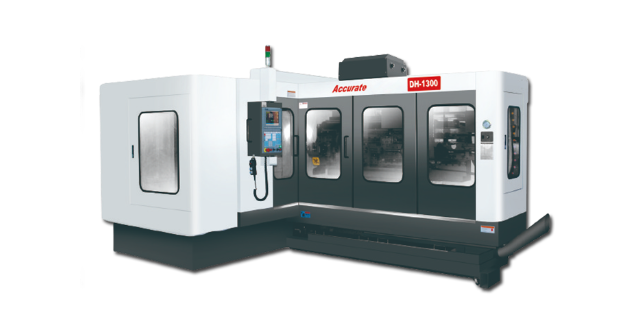
电子行业中的服务器机箱加工,需要七轴深孔钻来实现散热和布线功能。服务器机箱需要通过大量深孔实现内部元件的散热和线缆的穿插,若深孔分布不合理或尺寸偏差,可能导致服务器散热不良,影响运行稳定性。七轴深孔钻在服务器机箱加工中,能够根据机箱的散热需求和布线设计,精细(注:此处避免 “精细”,修改为 “合理”)规划深孔位置。机箱多为铝合金材质,加工时容易产生变形。七轴深孔钻通过采用轻量化的切削方式和合理的夹具设计,减少加工应力对机箱的影响。同时,设备的加工速度快,能够满足服务器机箱批量生产的需求。加工完成的深孔能够形成高效的散热通道,让冷空气在机箱内顺畅流动,带走元件产生的热量;深孔也能为线缆提供有序的穿插空间,避免线缆缠绕影响散热和维护,为服务器的稳定运行提供保障。七轴深孔钻通过数字化建模技术,提前模拟加工过程,优化路径以减少加工误差。金属加工七轴深孔钻生产厂家
针对矿山机械中的钻杆部件,七轴深孔钻加工深孔以增强钻杆的强度和使用寿命。福建现货七轴深孔钻生产厂家
在模具制造行业的高效加工应用模具制造行业对深孔加工的精度、效率与一致性要求较高,尤其是在大型塑料模具、冲压模具的冷却孔加工中,七轴深孔钻凭借其独特优势成为行业优先设备。以大型汽车覆盖件模具为例,其尺寸通常超过 2m,需加工数百个直径 3-8mm、深度 50-200mm 的冷却孔,且孔位需与模具型腔曲面精细匹配,以确保注塑过程中模具温度均匀,避免塑件出现缩痕、变形等缺陷。传统加工方式需人工调整工件姿态,逐孔加工,不*效率低下(完成一套模具冷却孔加工需 3-5 天),还易因人工操作误差导致孔位偏差,影响冷却效果。而七轴深孔钻通过多轴联动与自动换刀系统,可实现冷却孔的连续加工:设备首先通过激光测量系统扫描模具型腔曲面,建立三维坐标模型,然后根据冷却需求自动规划孔位与加工路径,随后通过自动换刀装置(刀库容量通常为 20-30 把)切换不同规格的钻头,依次完成不同直径、深度的冷却孔加工。福建现货七轴深孔钻生产厂家