商机详情 -
广东真空负压配料系统公司
粉体配料系统在食品行业的应用实例:在食品行业,粉体物料配料系统的应用极为且至关重要。以奶粉生产为例,奶粉的品质直接取决于各种原料粉体的精确配比。配料系统需要精细控制乳粉、乳糖、矿物质、维生素等多种粉体原料的添加量。在生产过程中,首先将不同原料粉体分别存储在专门设计的食品级料仓中,料仓具备严格的卫生标准与良好的密封性能,防止物料受污染。高精度的失重式秤对每种原料进行精确计量,确保每一批次奶粉的营养成分含量一致。气力输送系统将计量好的原料粉体输送至混合设备,混合过程中采用特殊的搅拌工艺,保证各种原料均匀混合,避免出现团聚或分层现象。在饼干生产中,面粉、糖粉、添加剂等粉体原料同样通过精细的配料系统进行调配。配料系统根据不同饼干的配方要求,精确控制各种原料的比例,确保生产出的饼干口感、质地与风味符合标准。同时,食品行业对卫生要求高,粉体配料系统的设备材质均选用符合食品卫生安全标准的材料,且设备易于清洁与消毒,以保障食品安全。正压密相配料系统公司。广东真空负压配料系统公司
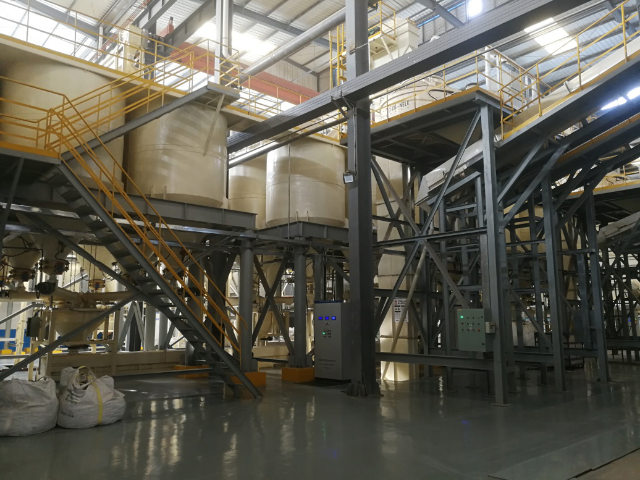
输送装置的类型与特点:输送装置负责将存储单元中的物料准确地输送到计量和混合环节。常见的输送方式有机械输送、气力输送和液体泵送。机械输送包括皮带输送机、螺旋输送机等,适用于各种固态物料,具有输送量大、结构简单、维护方便等优点。例如在水泥厂,皮带输送机将大量的石灰石、黏土等原料从堆场输送到生产车间。气力输送则利用气体作为载体,通过管道将物料输送到指定地点,适合输送粉状、颗粒状物料,且具有输送过程密闭、粉尘污染小的特点。在食品加工中,气力输送常用于输送面粉、糖粉等物料。液体泵送则是针对液态物料,通过离心泵、柱塞泵等设备实现物料的输送,广泛应用于化工、饮料等行业。广东真空负压配料系统公司正压密相配料系统生产厂家。
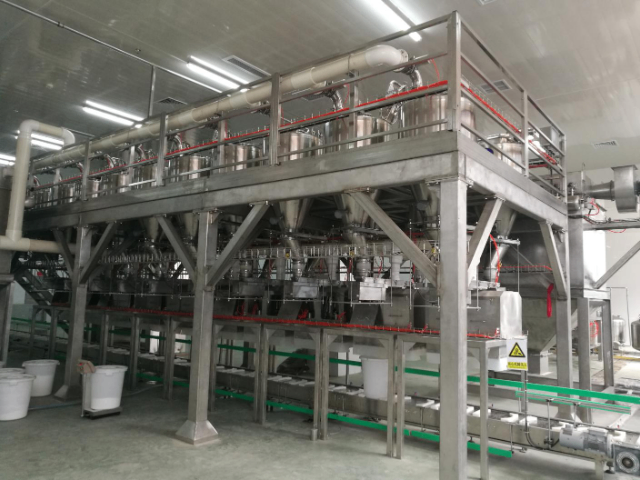
配料系统的集成与协同工作:现产企业往往追求生产流程的高度集成与协同,配料系统作为生产环节的重要组成部分,需要与其他设备与系统紧密配合。在生产线上,配料系统要与上游的原料供应设备实现无缝对接,确保原料能及时、准确地进入配料环节。例如,在自动化程度较高的食品工厂,原料通过自动化立体仓库与自动导引车(AGV)输送至配料系统的存储装置。同时,配料系统要与下游的加工设备,如食品加工中的烘焙设备、化工生产中的反应釜等协同工作,根据加工设备的生产节奏,精确控制配料的输出量与输出时间。在企业信息化管理层面,配料系统需与企业资源计划(ERP)系统、制造执行系统(MES)等进行数据交互。通过与ERP系统连接,获取生产订单信息,根据订单需求制定配料计划,并将配料完成情况反馈至ERP系统,实现生产计划与执行的闭环管理。与MES系统集成,则可实时监控配料系统的生产过程,收集设备运行数据、质量数据等,为企业的生产管理与决策提供支持,实现整个生产过程的高效协同与优化。
故障诊断与排除方法:尽管配料系统设计精良,但在长期运行过程中难免会出现故障。常见的故障包括计量不准确、输送设备故障、混合不均匀和控制系统故障等。当计量不准确时,可能是计量设备的传感器损坏、零点漂移或物料黏附在设备内壁导致误差。此时,需要检查传感器的工作状态,进行校准和清洁。输送设备故障可能表现为皮带跑偏、链条断裂、管道堵塞等,可通过调整皮带张紧度、更换链条、清理管道等方法解决。混合不均匀可能是混合设备的转速不当、桨叶磨损或物料添加顺序错误,可通过调整参数、更换部件和优化工艺来解决。控制系统故障则需要检查软件程序、硬件连接和通信线路,排除故障点。建立完善的故障诊断和排除流程,能够快速定位和解决问题,减少生产停机时间。负压气力配料系统厂家。
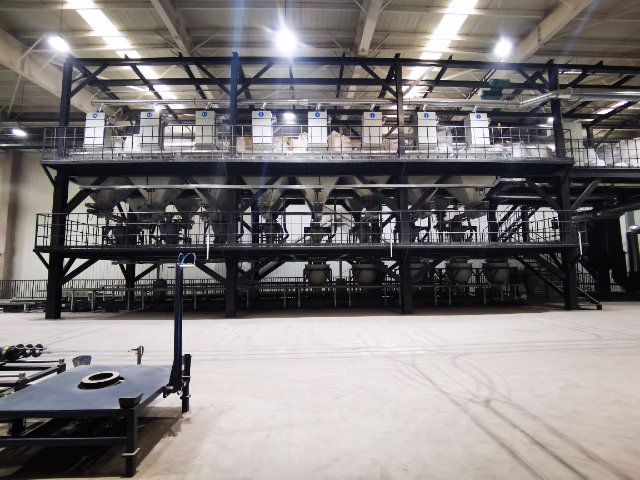
配料系统的发展趋势:展望未来,配料系统将朝着智能化、高精度、绿色环保和高度集成化的方向发展。智能化方面,将进一步融合人工智能、大数据等技术,实现生产过程的自主优化和智能决策。高精度方面,随着科技的进步,计量设备的精度将不断提高,满足日益严格的产品质量要求。绿色环保方面,配料系统将更加注重节能减排,采用新型节能设备和环保材料,减少对环境的影响。高度集成化方面,配料系统将与企业的整个生产流程和管理系统深度融合,实现生产过程的无缝衔接和信息的实时共享。此外,随着新兴产业的发展,如新能源、生物医药等,配料系统也将不断创新,以适应这些行业对配料技术的特殊需求。正负压气力配料系统生产厂家。江苏粉体气力配料系统装置
真空负压配料系统安装。广东真空负压配料系统公司
自动化控制在粉体配料中的作用:自动化控制系统宛如粉体物料配料系统的大脑,对整个生产流程进行精细调控。基于先进的可编程逻辑控制器(PLC)或工业计算机,操作人员只需在人机界面输入详细的配料配方与生产参数,系统便能自动完成从物料存储、计量到输送、混合的全过程操作。在计量环节,控制系统实时采集计量设备的重量或体积数据,与预设配方进行比对,通过精确控制电机转速、阀门开度等执行机构,确保物料的计量精度。在输送过程中,根据物料的输送量需求,自动调节气力输送的气流压力、流量或螺旋输送的电机转速,实现物料的稳定输送。同时,自动化控制系统具备强大的实时监测与故障诊断功能。通过分布在系统各个关键部位的传感器,如温度传感器、压力传感器、料位传感器等,实时采集设备运行数据与物料状态信息。一旦发现数据异常或设备故障,系统立即发出警报,并通过智能算法快速定位故障点,为维修人员提供详细的故障诊断报告,极大缩短了故障排除时间,保障了生产过程的连续性与稳定性。广东真空负压配料系统公司