商机详情 -
广东正负压气力配料系统安装
故障诊断与排除方法:尽管配料系统设计精良,但在长期运行过程中难免会出现故障。常见的故障包括计量不准确、输送设备故障、混合不均匀和控制系统故障等。当计量不准确时,可能是计量设备的传感器损坏、零点漂移或物料黏附在设备内壁导致误差。此时,需要检查传感器的工作状态,进行校准和清洁。输送设备故障可能表现为皮带跑偏、链条断裂、管道堵塞等,可通过调整皮带张紧度、更换链条、清理管道等方法解决。混合不均匀可能是混合设备的转速不当、桨叶磨损或物料添加顺序错误,可通过调整参数、更换部件和优化工艺来解决。控制系统故障则需要检查软件程序、硬件连接和通信线路,排除故障点。建立完善的故障诊断和排除流程,能够快速定位和解决问题,减少生产停机时间。吸送式配料系统厂家。广东正负压气力配料系统安装
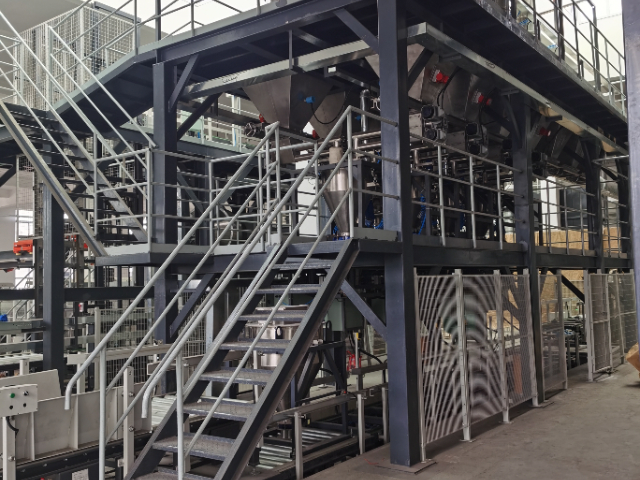
行业标准与法规的严格遵循:不同行业对配料系统的设计、制造、安装与运行都有严格的标准与法规要求。在食品行业,配料系统必须符合食品安全相关法规,如美国的FDA标准、欧盟的食品安全法规等。设备材质需选用无毒、无味、符合食品卫生标准的材料,确保在配料过程中不会对食品原料造成污染。设备表面应光滑、无死角,便于清洁与消毒,防止微生物滋生。在化工行业,遵循危险化学品管理法规,对涉及危险化学品的配料系统,从设备的设计压力、温度等级,到安全防护装置的配备,都有明确规定。例如,储存与输送易燃易爆化学品的设备必须具备良好的防爆性能,安装可靠的泄漏检测与报警装置。在建筑材料行业,配料系统需满足产品质量标准与环保法规,确保生产的建筑材料符合国家规定的强度、有害物质限量等指标,同时在生产过程中控制粉尘、废水等污染物的排放,减少对环境的影响。企业严格遵循这些行业标准与法规,不*是保障产品质量与安全生产的需要,也是企业合法合规经营的基本要求。湖北吸送式配料系统生产厂家正压稀相配料系统设计。
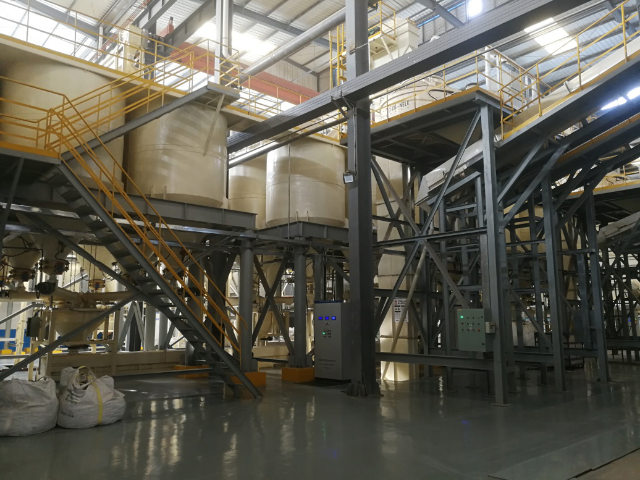
计量设备的关键作用:计量设备堪称配料系统的组件,其精度直接决定了配料的准确性。常见的计量设备有称重传感器和流量计。称重传感器适用于固态物料的计量,通过将物料重力转化为电信号来精确测量重量。在制药行业,药品的成分配比要求较高,称重传感器的精度可达毫克甚至微克级别,确保每一片药的有效成分含量符合标准。流量计则主要用于液态物料的计量,根据不同的工作原理,有电磁流量计、涡轮流量计等多种类型。在石油化工生产中,精确计量各种化工原料的流量对于化学反应的控制至关重要,微小的流量偏差都可能导致产品质量出现问题。计量设备不*要精度高,还需具备良好的稳定性和可靠性,以适应长时间连续生产的需求。
自动化控制在粉体配料中的作用:自动化控制系统宛如粉体物料配料系统的大脑,对整个生产流程进行精细调控。基于先进的可编程逻辑控制器(PLC)或工业计算机,操作人员只需在人机界面输入详细的配料配方与生产参数,系统便能自动完成从物料存储、计量到输送、混合的全过程操作。在计量环节,控制系统实时采集计量设备的重量或体积数据,与预设配方进行比对,通过精确控制电机转速、阀门开度等执行机构,确保物料的计量精度。在输送过程中,根据物料的输送量需求,自动调节气力输送的气流压力、流量或螺旋输送的电机转速,实现物料的稳定输送。同时,自动化控制系统具备强大的实时监测与故障诊断功能。通过分布在系统各个关键部位的传感器,如温度传感器、压力传感器、料位传感器等,实时采集设备运行数据与物料状态信息。一旦发现数据异常或设备故障,系统立即发出警报,并通过智能算法快速定位故障点,为维修人员提供详细的故障诊断报告,极大缩短了故障排除时间,保障了生产过程的连续性与稳定性。正负压气力配料系统生产厂家。
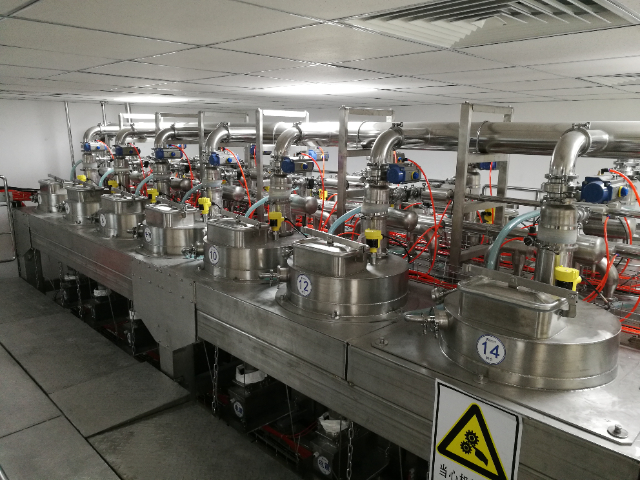
配料系统的精度控制技术:为了实现高精度的配料,配料系统采用了多种先进的精度控制技术。除了前文提到的高精度计量设备外,还包括动态补偿技术、误差修正算法和实时监测反馈机制。动态补偿技术能够根据物料的输送速度、落差等因素,对计量过程中的动态误差进行实时补偿。例如在物料通过重力下落进行计量时,由于下落过程存在惯性,会导致计量不准确,动态补偿技术可以通过预测和调整,消除这部分误差。误差修正算法则根据历史数据和实时测量数据,对计量设备的误差进行分析和修正,提高计量精度。实时监测反馈机制通过传感器实时采集物料的流量、重量等数据,将数据反馈给控制系统,控制系统根据反馈信息及时调整设备的运行参数,确保配料过程始终保持高精度。正压稀相配料系统厂家。广东正负压气力配料系统安装
真空负压配料系统安装。广东正负压气力配料系统安装
物料存储单元:物料存储是配料系统的起始环节。存储容器的设计需根据物料的特性而定,如颗粒状物料常采用筒仓存储,而液态物料则使用储罐。对于一些易吸湿、氧化或有特殊保存要求的物料,存储容器还配备了相应的环境控制设备,如干燥装置、惰性气体保护装置等。以面粉存储为例,为防止面粉受潮结块,筒仓通常安装有除湿设备,保持内部环境干燥。同时,存储单元还需具备物料存量监测功能,通过传感器实时反馈物料的剩余量,以便及时补充原料,避免生产中断。在大型生产企业中,物料存储区域往往是一个庞大而有序的仓库,不同种类和规格的物料分区存放,配合自动化的搬运设备,实现物料的高效管理和取用。广东正负压气力配料系统安装