商机详情 -
重庆密相配料系统公司
混合工艺的优化:混合是配料系统的重要环节,良好的混合工艺能够确保各种物料均匀分布,提高产品质量。混合设备的类型多样,根据物料的特性和混合要求,有搅拌混合机、滚筒混合机、气流混合机等。在食品加工中,搅拌混合机常用于混合面团、酱料等物料,通过不同形状的搅拌桨叶,使物料在搅拌过程中充分翻滚、对流,实现均匀混合。滚筒混合机则适用于颗粒状物料的混合,物料在滚筒内随着滚筒的转动不断翻滚、碰撞,达到混合效果。气流混合机利用高速气流将物料吹散并混合,适用于粉状物料的混合,具有混合速度快、混合均匀度高的优点。为了优化混合工艺,还需要考虑混合时间、物料添加顺序、混合设备的转速等因素,通过实验和模拟分析,找到比较好的混合参数。正压密相配料系统公司。重庆密相配料系统公司
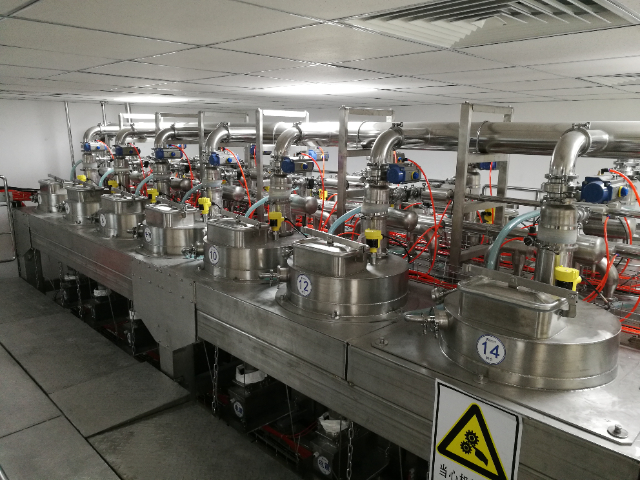
行业标准与法规遵循:不同行业对配料系统的设计、制造和运行都有相应的标准和法规要求。在食品行业,配料系统的设备材质必须符合食品卫生安全标准,如美国食品药品监督管理局(FDA)的相关规定。设备的表面应光滑、无死角,便于清洁和消毒,防止微生物滋生和物料残留。在化工行业,要遵循危险化学品管理的相关法规,对涉及危险化学品的配料系统,在设备选型、安装、运行和维护等方面都有严格的要求。在建筑材料行业,配料系统需满足产品质量标准和环保要求,确保生产的建筑材料符合国家相关标准,同时减少生产过程中的污染物排放。企业必须严格遵循这些标准和法规,确保配料系统的合规运行,避免因违规而面临法律风险和经济损失。广东粉煤灰气力配料系统厂家真空负压配料系统公司。
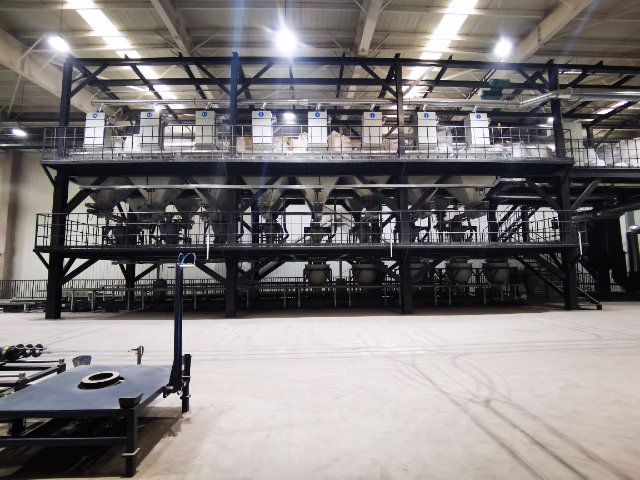
粉体配料系统在食品行业的应用实例:在食品行业,粉体物料配料系统的应用极为且至关重要。以奶粉生产为例,奶粉的品质直接取决于各种原料粉体的精确配比。配料系统需要精细控制乳粉、乳糖、矿物质、维生素等多种粉体原料的添加量。在生产过程中,首先将不同原料粉体分别存储在专门设计的食品级料仓中,料仓具备严格的卫生标准与良好的密封性能,防止物料受污染。高精度的失重式秤对每种原料进行精确计量,确保每一批次奶粉的营养成分含量一致。气力输送系统将计量好的原料粉体输送至混合设备,混合过程中采用特殊的搅拌工艺,保证各种原料均匀混合,避免出现团聚或分层现象。在饼干生产中,面粉、糖粉、添加剂等粉体原料同样通过精细的配料系统进行调配。配料系统根据不同饼干的配方要求,精确控制各种原料的比例,确保生产出的饼干口感、质地与风味符合标准。同时,食品行业对卫生要求较高,粉体配料系统的设备材质均选用符合食品卫生安全标准的材料,且设备易于清洁与消毒,以保障食品安全。
配料系统在食品工业的应用实例:在食品工业中,配料系统的应用极为且至关重要。以烘焙食品生产为例,面包制作需要精确控制面粉、水、酵母、糖、盐等多种原料的比例。一家大型面包生产企业,每天要生产数万条面包,依靠先进的配料系统,能确保每一批次面包的口感、质地始终如一。系统根据预设配方,通过高精度的称重设备准确计量各种原料,面粉的计量精度可达克级,水的计量通过流量计精确控制。酵母的添加量虽少,但对面包发酵起着关键作用,配料系统同样能精细投放。在饮料生产领域,无论是碳酸饮料、果汁饮料还是功能性饮料,配料系统都能快速调配出符合不同口味与营养需求的产品。例如,某果汁饮料品牌,通过配料系统将不同种类的浓缩果汁、水、糖、添加剂等按照严格比例混合,保证每一瓶饮料的口感与品质稳定,满足消费者对产品的高要求。吸送式配料系统安装。
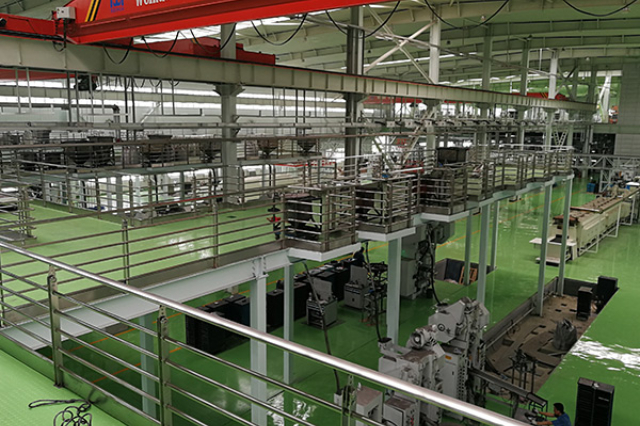
定制化配料系统的设计与开发:由于不同企业的生产需求和物料特性各不相同,定制化配料系统越来越受到青睐。定制化设计需要充分考虑企业的生产规模、产品种类、工艺流程以及特殊的物料要求等因素。在设计过程中,首先要进行详细的需求调研,与企业的生产、技术人员进行深入沟通,了解其实际需求。然后,根据调研结果进行系统方案设计,包括设备选型、工艺流程规划、控制系统设计等。在开发过程中,要严格遵循相关标准和规范,确保系统的质量和可靠性。同时,要注重与企业的沟通和反馈,及时调整设计方案,满足企业的个性化需求。定制化配料系统能够更好地适应企业的生产特点,提高生产效率和产品质量,为企业带来更大的经济效益。混合式配料系统厂家。贵州配料系统生产厂家
真空负压配料系统装置。重庆密相配料系统公司
物料存储单元:物料存储是配料系统的起始环节。存储容器的设计需根据物料的特性而定,如颗粒状物料常采用筒仓存储,而液态物料则使用储罐。对于一些易吸湿、氧化或有特殊保存要求的物料,存储容器还配备了相应的环境控制设备,如干燥装置、惰性气体保护装置等。以面粉存储为例,为防止面粉受潮结块,筒仓通常安装有除湿设备,保持内部环境干燥。同时,存储单元还需具备物料存量监测功能,通过传感器实时反馈物料的剩余量,以便及时补充原料,避免生产中断。在大型生产企业中,物料存储区域往往是一个庞大而有序的仓库,不同种类和规格的物料分区存放,配合自动化的搬运设备,实现物料的高效管理和取用。重庆密相配料系统公司