商机详情 -
四川冶金钛合金粉末厂家
金属玻璃因非晶态结构展现超”高“强度(>2GPa)和弹性极限(~2%),但其制备依赖毫米级薄带急冷法,难以成型复杂零件!美国加州理工学院通过超高速激光熔化(冷却速率达10^6K/s),成功打印出锆基(Zr₅₇Cu₂₀Al₁₀Ni₈)金属玻璃齿轮,晶化率控制在1%以下,硬度达550HV!该技术采用粒径<25μm的预合金粉末,激光功率密度需超过500W/mm²以确保熔池瞬间冷却!然而,非晶合金的打印尺寸受限——目前比较大连续结构为10cm×10cm×5cm,且残余应力易引发自发断裂!日本东北大学通过添加0.5%钇(Y)细化微观结构,将临界打印厚度从3mm提升至8mm,拓展了其在精密轴承和手术刀具中的应用!钛合金粉末球形度稳定,喷涂后工件表面粗糙度均匀。四川冶金钛合金粉末厂家
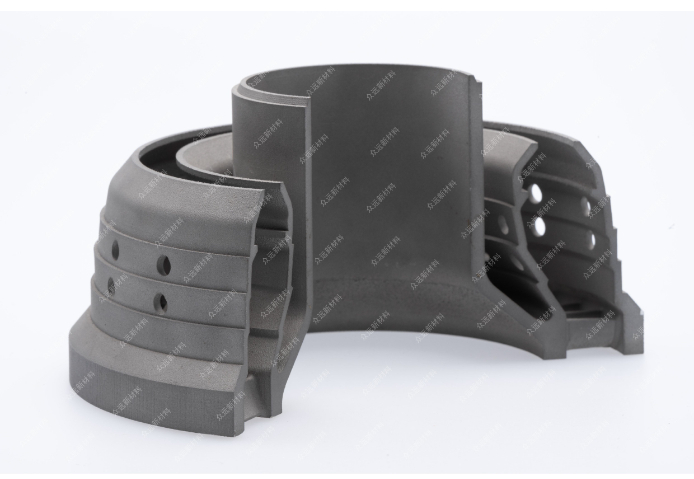
金属3D打印过程的高频监控技术正从“事后检测”转向“实时纠偏”!美国SigmaLabs的PrintRite3D系统,通过红外热像仪与光电二极管阵列,以每秒10万帧捕捉熔池温度场与飞溅颗粒,结合AI算法预测气孔率并动态调整激光功率!案例显示,该系统将Inconel718涡轮叶片的内部缺陷率从5%降至0.3%!此外,声发射传感器可检测层间未熔合——德国BAM研究所利用超声波特征频率(20-100kHz)识别微裂纹,精度达98%!未来,结合数字孪生技术,可实现全流程虚拟映射,将打印废品率控制在0.1%以下!四川冶金钛合金粉末厂家严格检测每批金属钛合金粉末,提供检测报告,品质可追溯放心使用。
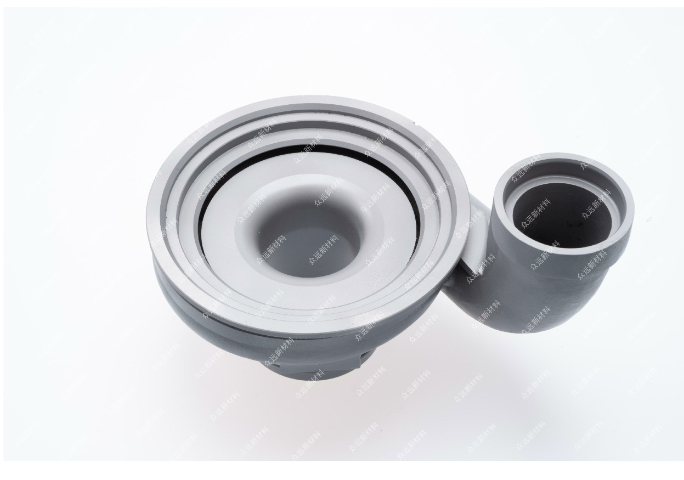
金属3D打印技术正推动汽车行业向轻量化与高性能转型!例如,宝马集团采用铝合金粉末(如AlSi10Mg)打印的刹车卡钳,通过拓扑优化设计将重量减少30%,同时保持抗拉强度达330MPa!这类部件内部可集成仿生蜂窝结构,提升散热效率20%以上!然而,汽车量产对打印速度提出更高要求,传统SLM技术每小时能打印10-20cm³材料,难以满足需求!为此,惠普开发的多射流熔融(MJF)技术将打印速度提升至传统SLM的10倍,但其金属粉末需包裹尼龙粘接剂,后续脱脂烧结工艺复杂!未来,结合AI的实时熔池监控系统有望进一步优化参数,将金属打印成本降至$50/kg以下,加速其在新能源汽车电池支架、电机壳体等领域的普及!
金属粉末的循环利用是降低3D打印成本的关键!西门子能源开发的粉末回收站,通过筛分(振动筛目数200-400目)、等离子球化(修复卫星球)与脱氧处理(氢还原),使316L不锈钢粉末复用率达80%,成本节约35%!但多次回收会导致粒径分布偏移——例如,Ti-6Al-4V粉末经5次循环后,15-53μm比例从85%降至70%,需补充30%新粉!欧盟“AMPLIFII”项目验证,闭环系统可减少40%的粉末废弃,但氩气消耗量增加20%,需结合膜分离技术实现惰性气体回收!众远新材料严控生产流程,钛合金粉末杂质少,确保成型精度与表面质量。
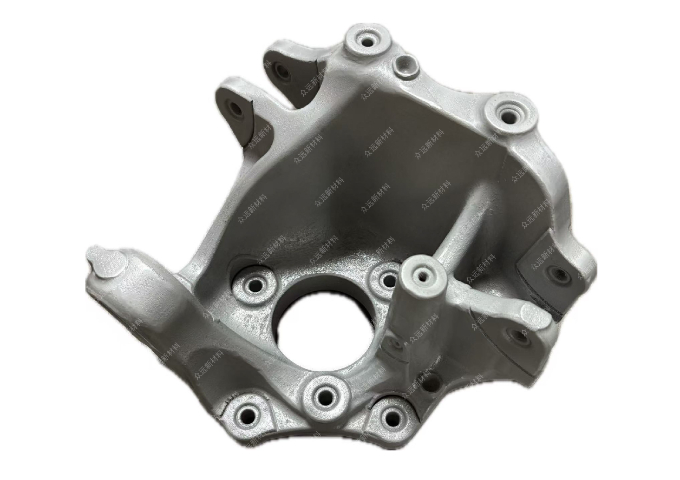
基于患者CT数据的拓扑优化技术,使3D打印钛合金植入体实现力学适配与骨整合双重目标!瑞士Medacta公司开发的膝关节假体,通过生成式设计将弹性模量从110GPa降至3GPa,匹配人体骨骼,同时孔隙率梯度从内部30%过渡至表面80%,促进细胞长入!此类结构需使用粒径20-45μm的Ti-6Al-4VELI粉末,通过SLM技术以70μm层厚打印,表面经喷砂与酸蚀处理后粗糙度达Ra=20-50μm!临床数据显示,优化设计的植入体术后发病率降低60%,但个性化定制导致单件成本超$5000,医保覆盖仍是推广瓶颈!钛合金粉末用于防腐涂层,工件耐候性得到明显提升。四川冶金钛合金粉末厂家
3D 打印金属钛合金粉末覆盖多领域,宁波众远为制造业升级提供材料支撑。四川冶金钛合金粉末厂家
太空探索中,3D打印技术正从“地球制造”转向“地外资源利用”!NASA的“月球熔炉”计划提出利用月壤中的钛铁矿(FeTiO₃)与氢还原技术,原位提取钛、铁等金属元素,并通过激光烧结制成结构件!实验表明,月壤模拟物经1600℃熔融后可打印出抗压强度超20MPa的墙体模块,密度为地球铝合金的60%!欧洲航天局(ESA)则开发了太阳能聚焦系统,直接在月球表面熔化月壤粉末,逐层建造辐射屏蔽层,减少宇航员暴露于宇宙射线的风险!但挑战在于月壤的高硅含量(约45%)导致打印件脆性明显,需添加2-3%的粘结剂(如聚乙烯醇)提升韧性!未来,结合机器人自主采矿与打印的闭环系统,或使月球基地建设成本降低70%!四川冶金钛合金粉末厂家