商机详情 -
中国香港3D打印金属钛合金粉末合作
定制化运动装备正成为金属3D打印的消费级市场!意大利Campagnolo公司推出钛合金打印自行车曲柄,根据骑手功率输出与踏频数据优化晶格结构,重量减轻35%(280g),刚度提升20%!高尔夫领域,Callaway的3D打印钛杆头(6Al-4VELI)通过内部空腔与配重块拓扑优化,将甜蜜点面积扩大30%,职业选手击球距离平均增加12码!但个性化定制导致单件成本超2000,需采用AI生成设计(耗时从8小时压缩至20分钟)与分布式打印网络降低成本,目标2025年实现2000,需采用AI生成设计(耗时从8小时压缩至20分钟)与分布式打印网络降低成本,目标2025年实现500以下的消费级产品!钛合金粉末粒度可控,适配从粗到细各类加工场景。中国香港3D打印金属钛合金粉末合作
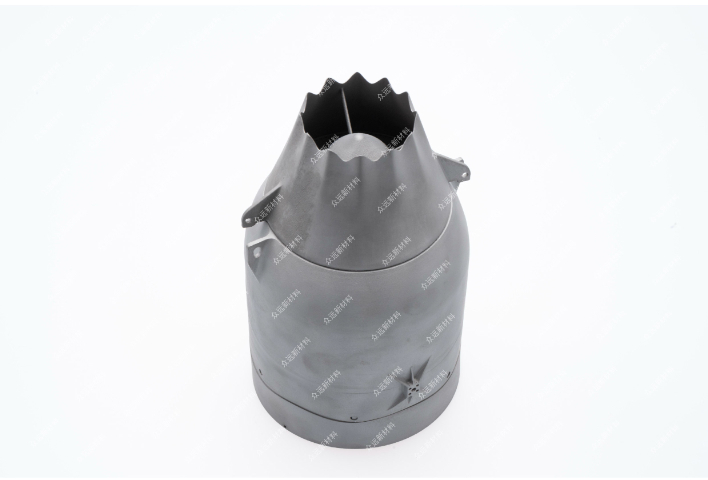
高纯度铜合金粉末(如CuCr1Zr)在3D打印散热器与电子器件中展现独特优势!铜的导热系数(398W/m·K)是铝的2倍,但传统铸造铜部件难以加工微流道结构!通过SLM技术打印的铜散热器,可将芯片工作温度降低15-20℃,且表面粗糙度可控制在Ra<8μm!但铜的高反射率(对1064nm激光吸收率5%)导致打印能量损耗大,需采用更高功率(≥500W)激光或绿色激光(波长515nm)提升熔池稳定性!德国TRUMPF开发的绿光3D打印机,将铜粉吸收率提升至40%,打印密度达99.5%!此外,铜粉易氧化问题需在打印仓内维持氧含量<0.01%,并采用氦气冷却减少烟尘残留!中国香港3D打印金属钛合金粉末合作钛合金粉末用于工艺品3D打印,细节还原度表现不错。
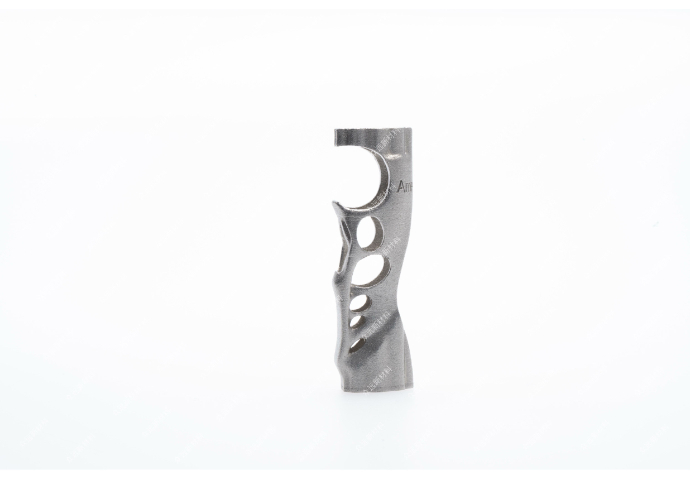
钨(熔点3422℃)和钼(熔点2623℃)的3D打印在核聚变反应堆与火箭喷嘴领域至关重要!传统工艺无法加工复杂内冷通道,而电子束熔化(EBM)技术可在真空环境下以3000℃以上高温熔化钨粉,实现99.2%致密度的偏滤器部件!美国ORNL实验室打印的钨铜梯度材料,界面热导率达180W/m·K,可承受1500℃热冲击循环!但难点在于打印过程中的热裂纹控制——通过添加0.5%La₂O₃颗粒细化晶粒,可将抗热震性提升3倍!目前,高纯度钨粉(>99.95%)成本高达$800/kg,限制其大规模应用!
尽管3D打印减少材料浪费(利用率可达95%vs传统加工的40%),但其能耗与粉末制备的环保问题引发关注!一项生命周期分析(LCA)表明,打印1kg钛合金零件的碳排放为12-15kgCO₂,其中60%来自雾化制粉过程!瑞典Sandvik公司开发的氢化脱氢(HDH)钛粉工艺,能耗比传统气雾化降低35%,但粉末球形度70-80%!此外,金属粉末的回收率不足50%,废弃粉末需通过酸洗或电解再生,可能产生重金属污染!未来,绿氢能源驱动的雾化设备与闭环粉末回收系统或成行业减碳关键路径!选择宁波众远 3D 打印金属钛合金粉末,选择稳定品质与高效生产保障。
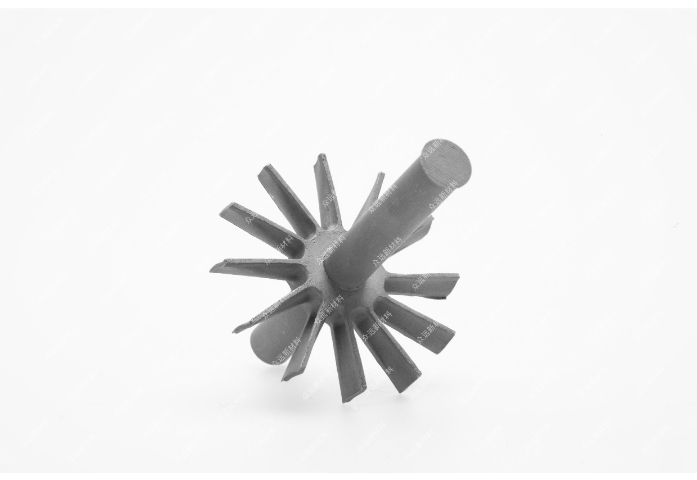
镁合金(如WE43)和铁基合金的3D打印植入体,可在人体内逐步降解,避免二次手术取出!韩国浦项工科大学打印的Mg-Zn-Ca多孔骨钉,通过调控孔径(300-500μm)和磷酸钙涂层厚度,将降解速率从每月1.2mm降至0.3mm,与骨愈合速度匹配!但镁的剧烈放氢反应易引发组织炎症,需在粉末中添加1-2%的稀土元素(如钕)抑制腐蚀!另一突破是铁基支架的磁性引导降解——复旦大学团队在Fe-Mn合金中嵌入四氧化三铁纳米颗粒,通过外部磁场加速局部离子释放,实现降解周期从24个月缩短至6-12个月的可编程控制!此类材料已进入动物实验阶段,但长期生物安全性仍需验证!3D 打印金属钛合金粉末全流程质控,从原料到成品层层把关确保品质。中国香港3D打印金属钛合金粉末合作
钛合金粉末筛分严格,大颗粒占比少,不堵送粉喷嘴。中国香港3D打印金属钛合金粉末合作
金属粉末是3D打印的“墨水”,其质量直接决定成品的机械性能和表面精度!目前主流制备工艺包括气雾化(GA)、等离子旋转电极(PREP)和等离子雾化(PA)!以气雾化为例,熔融金属液流在高压惰性气体冲击下破碎成微小液滴,冷却后形成球形粉末,粒径范围通常为15-53μm!研究表明,粉末的氧含量需控制在0.1%以下,否则会引发打印过程中微裂纹和孔隙缺陷!例如,316L不锈钢粉末若氧含量超标,其拉伸强度可能下降20%!此外,粉末的流动性(通过霍尔流速计测量)和松装密度也需严格匹配打印设备的铺粉参数!近年来,纳米级金属粉末的研发成为热点,其高比表面积可加速烧结过程,但需解决易团聚和存储安全性问题!中国香港3D打印金属钛合金粉末合作