商机详情 -
宁夏钛合金模具钛合金粉末厂家
钨(熔点3422℃)和钼(熔点2623℃)的3D打印在核聚变反应堆与火箭喷嘴领域至关重要!传统工艺无法加工复杂内冷通道,而电子束熔化(EBM)技术可在真空环境下以3000℃以上高温熔化钨粉,实现99.2%致密度的偏滤器部件!美国ORNL实验室打印的钨铜梯度材料,界面热导率达180W/m·K,可承受1500℃热冲击循环!但难点在于打印过程中的热裂纹控制——通过添加0.5%La₂O₃颗粒细化晶粒,可将抗热震性提升3倍!目前,高纯度钨粉(>99.95%)成本高达$800/kg,限制其大规模应用!众远新材料严控生产流程,钛合金粉末杂质少,确保成型精度与表面质量。宁夏钛合金模具钛合金粉末厂家
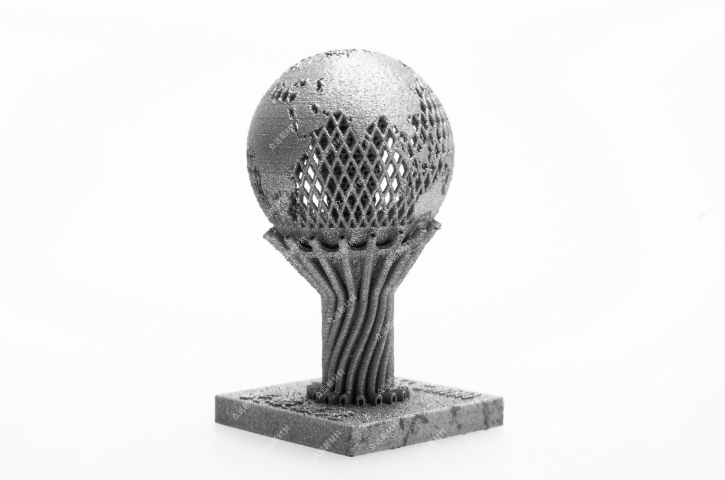
金属粉末的循环利用是降低3D打印成本的关键!西门子能源开发的粉末回收站,通过筛分(振动筛目数200-400目)、等离子球化(修复卫星球)与脱氧处理(氢还原),使316L不锈钢粉末复用率达80%,成本节约35%!但多次回收会导致粒径分布偏移——例如,Ti-6Al-4V粉末经5次循环后,15-53μm比例从85%降至70%,需补充30%新粉!欧盟“AMPLIFII”项目验证,闭环系统可减少40%的粉末废弃,但氩气消耗量增加20%,需结合膜分离技术实现惰性气体回收!湖南钛合金模具钛合金粉末合作众远钛合金粉末适配精密机械,小零件高精度,满足微型化设备装配要求。
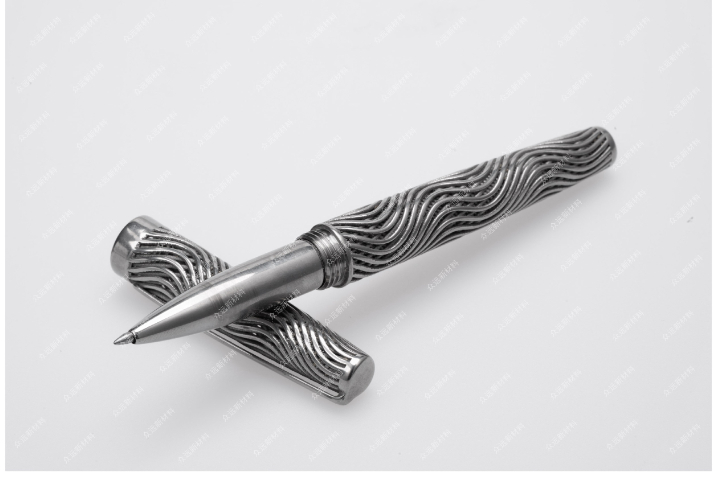
尽管3D打印减少材料浪费(利用率可达95%vs传统加工的40%),但其能耗与粉末制备的环保问题引发关注!一项生命周期分析(LCA)表明,打印1kg钛合金零件的碳排放为12-15kgCO₂,其中60%来自雾化制粉过程!瑞典Sandvik公司开发的氢化脱氢(HDH)钛粉工艺,能耗比传统气雾化降低35%,但粉末球形度70-80%!此外,金属粉末的回收率不足50%,废弃粉末需通过酸洗或电解再生,可能产生重金属污染!未来,绿氢能源驱动的雾化设备与闭环粉末回收系统或成行业减碳关键路径!
金属-陶瓷或金属-聚合物多材料3D打印正拓展功能器件边界!例如,NASA采用梯度材料打印的火箭喷嘴,内层使用耐高温镍基合金(Inconel625),外层结合铜合金(GRCop-42)提升导热性,界面结合强度达200MPa!该技术需精确控制不同材料的熔融温度差(如铜1083℃vs镍1453℃),通过双激光系统分区熔化!此外,德国Fraunhofer研究所开发的冷喷涂复合打印技术,可在钛合金基体上沉积碳化钨涂层,硬度提升至1500HV,用于钻探工具耐磨部件!但多材料打印的残余应力管理仍是难点,需通过有限元模拟优化层间热分布众远新材料钛合金粉末严格质检,每批次性能一致,保障生产连续性与稳定性。
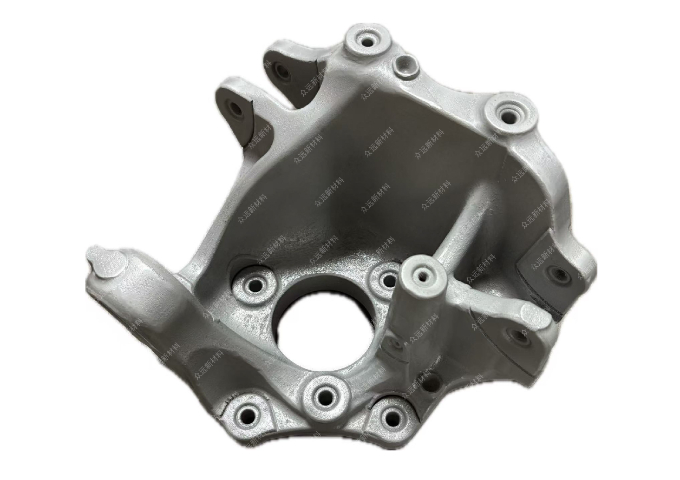
3D打印铂铱合金(Pt-Ir90/10)电极阵列正推动脑机接口(BCI)向微创化发展!瑞士NeuroX公司采用双光子聚合(TPP)技术打印的64通道电极,前列直径3μm,阻抗<100kΩ(@1kHz),可精细捕获单个神经元信号!电极表面经纳米多孔化处理(孔径50-100nm),有效接触面积增加20倍,信噪比提升至30dB!材料生物相容性通过ISO10993认证,并在猕猴实验中实现连续12个月无胶质瘢痕记录!但微型金属电极的打印效率极低(每小时0.1mm³),需开发并行打印阵列技术,目标将64通道电极制造时间从48小时缩短至4小时!3D 打印金属钛合金粉末助力无人机制造,轻量化设计提升续航与载荷能力。贵州钛合金钛合金粉末厂家
专业团队技术支持,金属钛合金粉末使用指导,优化参数提升打印效果。宁夏钛合金模具钛合金粉末厂家
3D打印金属材料(又称金属增材制造材料)是高级制造业的主要突破方向之一。其技术原理基于逐层堆积成型,通过高能激光或电子束选择性熔化金属粉末,实现复杂结构的直接制造。与传统铸造或锻造工艺相比,3D打印无需模具,可大幅缩短产品研发周期,尤其适用于航空航天领域的小批量定制化部件。例如,GE航空采用钛合金3D打印技术制造的燃油喷嘴,将20个传统零件整合为单一结构,重量减轻25%,耐用性明显提升。然而,该技术对粉末材料要求极高,需满足低氧含量、高球形度及粒径均一性,制备成本约占整体成本的30%-50%。未来,随着等离子雾化、气雾化技术的优化,金属粉末的工业化生产效率有望进一步提升。宁夏钛合金模具钛合金粉末厂家