商机详情 -
福建圆柱电池电解液漏液检测设备
新能源汽车动力电池电解液漏液检测设备项目可以按样件验证、结构设计、设备装配、现场联调、人员培训和周期点检六个阶段建立闭环。每个阶段都有明确输入与输出:样件验证形成方法依据,结构设计确认工装和动作,设备装配完成配方与功能核查,现场联调连接产线信号,培训统一操作口径,点检维持长期数据可比。阶段转换时要同步参数、图纸、问题清单和复测结论。欧耐思科技会围绕真实样件推进各项确认。电解液漏液检测设备进入生产后,产品或材料变更也应触发对应复核,而不是继续沿用旧结论。把交付前后的资料连成一条链,电解液漏液检测设备才能持续配合动力电池生产。日常运行中,可围绕新能源汽车电池项目闭环安排按阶段归档参数、工装和复检资料,把观察结果、异常处理与维护记录放在一起,再用资料说明怎样让检测方法能够长期稳定执行。欧耐思科技ELD-DMC电解液漏液检测仪可用于充电宝问题电芯漏液复测福建圆柱电池电解液漏液检测设备
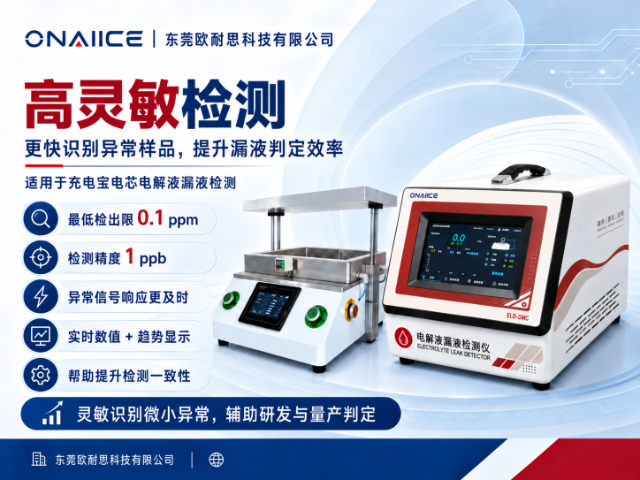
把灵敏度调高以后,正常充电宝也开始出现零散报警,说明现场背景已经进入判定。充电宝电解液漏液检测设备灵敏度要同时看正常件离散和异常件区分,不能只追求对微小变化有响应。胶材释放、清洁状态、环境气流和工装材料都会让波动更加明显。可以统一样件静置时间,用空壳、正常电芯、边界件和异常件轮换测试,比较各组分布是否交叠。欧耐思科技会依据样件数据调整检测时间和判定区间。电解液漏液检测设备的灵敏度改动还应保留版本。让参数服务真实异常,电解液漏液检测设备才能兼顾识别与生产稳定。参数确认后,可以保留一组长期使用的参考件,每次换胶、清洁工装或更换密封材料后复测。参考件出现整体移动时,先查背景和工装。只有问题件单独变化时,再沿电芯封装方向复核。工装维护或材料换批以后,应按原条件再做一次样件对照。中山电解液漏液检测设备选型欧耐思科技ELD-DMC电解液漏液检测仪可在移动电源组装阶段筛查电芯漏液
软包电池电解液漏液检测设备面对的是柔性封装,封边、极耳根部和折边区域既是检查重点,也容易受装夹方式影响。夹具设计应避开敏感边缘,支撑面要与产品外形相配,取放动作不能造成新的压痕或褶皱。验证时可按区域记录样件表现,而不是只留下整件判定,这样复核时能够结合外观和拆检查看异常来源。不同厚度与尺寸的软包电芯还应建立对应工装和配方,换型后用参考样件核对背景。欧耐思科技会结合样件姿态评估检测位置。电解液漏液检测设备用于封装后检查时,还需说明静置时间与表面清洁条件。兼顾样件保护、区域记录和重复装夹,电解液漏液检测设备才能适应软包产品特点。为便于方法复查,项目资料可围绕软包电池封边与极耳区域记录减少装夹压痕并分别记录重点区域表现的条件、过程与结论,并注明怎样兼顾样件保护和异常筛查,让后续换型和复测有明确依据。
移动电源出厂线检测合格后,记录却无法对应具体产品,这类数据无法支持后续客诉排查。移动电源电解液漏液检测设备生产线应把产品编号、检测工位、工装、配方、原始结果和复检结论一起保存。正常件进入包装,边界件进入复核,返修件保留前后两次记录,三种流向都要与实物同步。欧耐思科技会在联调中演练扫码失败和异常分流。电解液漏液检测设备完成换型或维护后,还要用参考件确认状态。物流和记录形成闭环,电解液漏液检测设备才能成为可追溯的出厂检查节点。出厂线还应规定数据补传和人工复核权限,避免通信异常时记录丢失。质量人员按批次回查时,应能看到初检与复检全过程。这样发生售后问题后,可以核对当时产品状态,不能只查末端标签。这类项目仍需结合实物验证,不能由产品名称直接确定判定值。用于充电宝检漏工位时,欧耐思科技ELD-DMC电解液漏液检测仪可筛查电芯
在线式电解液漏液检测设备承担的是产线节点任务,因此设备信号必须与产品编号、工位状态和放行条件形成对应。扫码失败时是否允许检测,配方调用异常时产品如何处理,边界结果进入复检还是直接分流,这些规则要在联调前写清。数据接口除传递合格与异常,还应保存时间、型号、参数版本、工装编号和原始结果,便于按批次回看。网络或上位系统短时异常时,也要明确设备端记录如何补传。欧耐思科技会用多种模拟状态检查握手过程。电解液漏液检测设备在线运行期间,换班、换型和点检不能打断信息关联。把检测动作与生产数据连接起来,电解液漏液检测设备的结果才能成为质量链路中的可用记录。日常运行中,可围绕在线设备与产线信号安排联调扫码、配方、结果输出和异常分流,把观察结果、异常处理与维护记录放在一起,再用资料说明怎样让检测记录与生产信息同步保存。欧耐思科技ELD-DMC电解液漏液检测仪适用于移动电源包装前漏液检查真空电解液漏液检测设备原理
充电宝正常件与问题件对照时,可用欧耐思ELD-DMC检漏仪验证福建圆柱电池电解液漏液检测设备
电芯刚完成封口就进入检漏,与静置一段时间后再测,样件表面和内部状态可能不同。充电宝电解液漏液检测设备流程需要规定封口、清洁、静置、装夹、检测和复检的先后关系。等待时间若由操作人员随意掌握,不同批次数据很难比较。试生产时可记录每件样品离开封口工位和进入检测工位的时间,并观察正常件分布是否随节拍变化。欧耐思科技会结合产线动作安排流程验证。电解液漏液检测设备遇到边界件时,也要按固定规则复核。把样件状态与时间条件写清,电解液漏液检测设备才能稳定用于封口后检查。如果产线节拍要求紧,可通过工位缓存或并行安排协调等待过程,不能随意缩短已验证的静置条件。换班时也要交接当前批次的封口时间和参考件状态。流程稳定以后,再评估产能会更可靠。设备调试结束后,还应把参考件状态和核查周期写进现场作业资料。福建圆柱电池电解液漏液检测设备