商机详情 -
昆山电解液漏液检测设备方案
移动电源来料抽检只记录合格数量,却没有保存电芯批次和存放时间,后续出现异常时很难追查。移动电源电解液漏液检测设备流程应从抽样开始绑定供应批次、封装形式、运输状态和样件编号。检测后将正常、边界和异常结果分别保存,边界件进入固定复核路径,不能反复测到合格就放行。欧耐思科技会结合来料节奏设置记录字段。电解液漏液检测设备还要规定参考件点检和工装清洁条件。批次、样件和结论能够对应,电解液漏液检测设备才能帮助比较不同来料表现。抽样方案应说明每批取样位置和异常后的加严方式,但具体数量需由企业质量规则确定。问题件送复核时保留原包装、表面状态和检测时间。少了这些信息,复测结果即使不同,也难以解释变化来源。检测条件一旦调整,应先用状态清楚的样件确认,再进入批量运行。移动电源来料复核时,可用欧耐思ELD-DMC检漏仪检查电芯昆山电解液漏液检测设备方案
谈到电解液漏液检测设备标准,重点并非寻找一条可以照抄的数值,而是把图纸要求、产品状态与验收方式转换成双方都能执行的项目口径。标准文件应写明被测位置、样件前处理、检测环境、工装编号、参数版本、判定区间以及边界件复核方式。缺少其中任何一项,数值相同也可能对应不同测试条件。质量人员还需要确认异常样件如何制备、参考结论来自何种检查,以及换型后是否重新做样件验证。欧耐思科技会把这些内容整理到验收记录中,使工程、生产和质量岗位查看的是同一套资料。电解液漏液检测设备的标准也应允许按产品变更进行版本更新,但每次变化都要留下依据。清楚的口径能减少解释分歧,并让电解液漏液检测设备的长期数据保持可比。日常运行中,可围绕检测标准的项目化表达安排记录检测位置、样件状态、判定值和复检规则,把观察结果、异常处理与维护记录放在一起,再用资料说明怎样让工程与质量人员使用同一套判定口径。宁德电解液漏液检测设备误判原因欧耐思科技ELD-DMC电解液漏液检测仪可按移动电源电芯状态复核漏液
移动电源整机出厂时,检测对象已经包含外壳、电芯、线路板和装配辅料。移动电源电解液漏液检测设备标准不能直接照搬单颗电芯口径。文件需要说明检查目标、装配阶段、样件前处理、工装、配方和复检方式,再用实际成品的正常件与问题件建立边界。欧耐思科技会根据装配顺序确认哪些背景需要排除。电解液漏液检测设备发现异常后,还要能够回查电芯来料和返修记录。标准落到样件、动作与数据上,电解液漏液检测设备的出厂判定才便于执行。成品标准还要区分电芯异常与整机装配背景。若异常结果无法由拆检支持,应保留其他可能原因,继续查胶材、清洁和工装。判定文件中写明适用型号与工艺版本,可避免多个产品共用一个模糊口径。交接人员需要核对工装、配方和样件状态,不能只看屏幕结论。
电解液漏液检测设备原理并不是用一个读数概括所有泄漏现象,而是让检测方式与电芯结构、封装材料、异常形态形成对应。微量渗出、封口通道异常与表面残留的形成过程不同,设备所观察的信号也会随之变化。做方法评估时,可把合格件、边界件和已确认异常件分组,记录它们在相同环境与装夹条件下的响应,再结合拆检结果判断信号是否真正来自目标位置。电解液漏液检测设备还要考虑背景物质、样件静置时间及工装材料,这些因素会改变基线,却不一定说明产品存在异常。欧耐思科技会根据图纸、样件和判定要求整理验证路径,使设备原理能够落到可复测的数据上。理解原理的价值,在于明确设备看到了什么、没有覆盖什么,并据此为电解液漏液检测设备建立清楚的使用边界。为便于方法复查,项目资料可围绕检测原理与被测对象的对应关系记录先确认泄漏形态、检测阶段和允许判定边界的条件、过程与结论,并注明怎样让检测方法建立在真实产品条件上,让后续换型和复测有明确依据。欧耐思科技ELD-DMC电解液漏液检测仪可排查移动电源返修电芯漏液
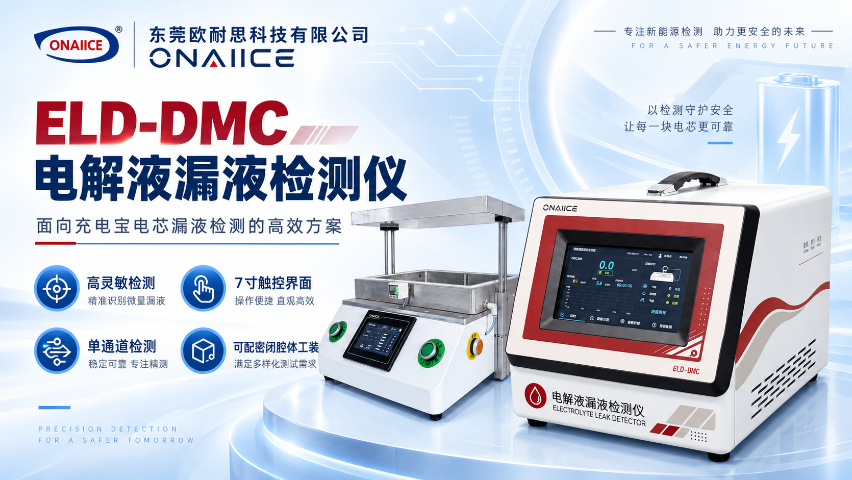
一份可落地的电解液漏液检测设备技术方案,设备本体只是其中一部分,夹具动作、样件姿态、检测位置暴露、材料相容、数据流向和异常件处理都需要一起设计。方案评审可沿着产品运动路径展开:样件如何进入、在哪里被固定、信号何时采集、结果怎样绑定编号、判定后流向哪个工位。工装若遮挡重点区域或产生背景干扰,设备参数很难弥补结构问题。欧耐思科技会安排样件试装与方法试验,在设计阶段记录需要调整的尺寸和动作。电解液漏液检测设备与产线联调时,还要核对扫码、配方、结果输出和报警逻辑。让机械、检测和数据方案围绕同一件产品展开,电解液漏液检测设备才具备持续运行基础。现场交接时,可把设备与工装的协同设计与同步评审设备结构、夹具动作和数据流程形成的记录放入配方档案,同时说明怎样让方案从样件验证延伸到量产操作,使不同岗位能够核对同一套测试条件。欧耐思科技ELD-DMC电解液漏液检测仪可用于充电宝电芯检漏工位广州锂电池电解液漏液检测设备
装配充电宝之前,可采用欧耐思ELD-DMC检漏仪筛查电芯昆山电解液漏液检测设备方案
多通道电解液漏液检测设备提高并行能力的前提,是每条通道都有可比较的基线。通道之间可能存在工装尺寸、传感单元、管路长度、背景状态和取放动作差异,若只用一次总体验收,很难发现偏差来自哪一路。调试时可让同一组标准样件按固定顺序轮换通道,分别记录空载、合格件和边界件结果,再查看通道间的分布。维护后也应保留轮换核查,防止某一路逐渐偏离。欧耐思科技会为通道、工装和配方建立对应编号。电解液漏液检测设备出现异常时,记录应能追溯到具体通道及当时状态。把一致性验证纳入日常点检,多通道电解液漏液检测设备才能兼顾产能和数据可比性。为了让判断可以追溯,应对多通道一致性保存用同一组标准样件轮换测试每条通道时使用的样件、工装和参数信息,并说明怎样让每条通道都具有可追溯基线,避免结论脱离测试条件。昆山电解液漏液检测设备方案