商机详情 -
常州电解液漏液检测设备流程
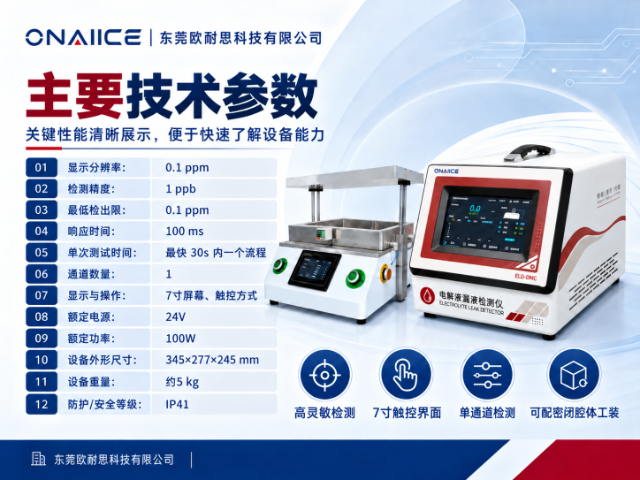
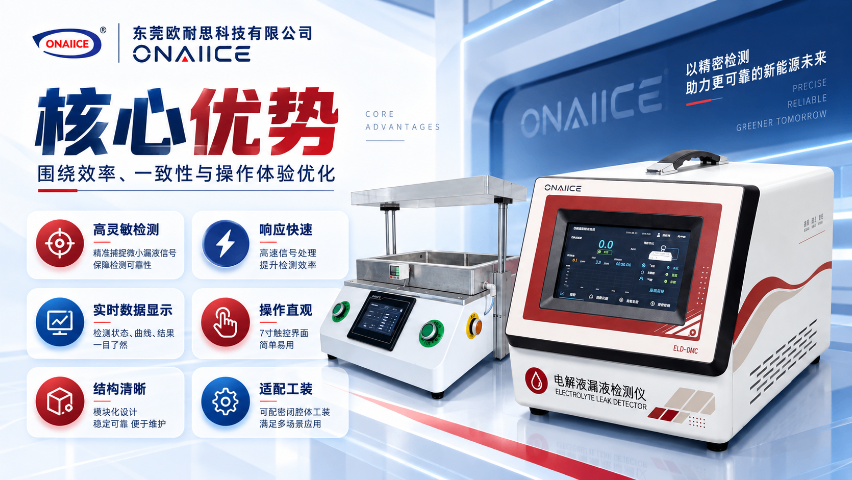
电解液漏液检测设备原理并不是用一个读数概括所有泄漏现象,而是让检测方式与电芯结构、封装材料、异常形态形成对应。微量渗出、封口通道异常与表面残留的形成过程不同,设备所观察的信号也会随之变化。做方法评估时,可把合格件、边界件和已确认异常件分组,记录它们在相同环境与装夹条件下的响应,再结合拆检结果判断信号是否真正来自目标位置。电解液漏液检测设备还要考虑背景物质、样件静置时间及工装材料,这些因素会改变基线,却不一定说明产品存在异常。欧耐思科技会根据图纸、样件和判定要求整理验证路径,使设备原理能够落到可复测的数据上。理解原理的价值,在于明确设备看到了什么、没有覆盖什么,并据此为电解液漏液检测设备建立清楚的使用边界。为便于方法复查,项目资料可围绕检测原理与被测对象的对应关系记录先确认泄漏形态、检测阶段和允许判定边界的条件、过程与结论,并注明怎样让检测方法建立在真实产品条件上,让后续换型和复测有明确依据。欧耐思科技ELD-DMC电解液漏液检测仪支持充电宝电芯封口漏液筛查常州电解液漏液检测设备流程
同一移动电源边界件上午合格、下午报警,现场常把原因归到仪器。移动电源电解液漏液检测设备灵敏度受样件静置、工装背景、温度变化和重新装夹影响,边界越靠近判定区,这些变化越容易改变结论。可以固定前处理和等待时间,先连续测同一件,再重新装夹复测,随后比较多件正常品与异常品的分布。欧耐思科技会根据这几组数据判断该查参数还是夹具。电解液漏液检测设备不应通过反复测试获得想要的结果,还要写清复检规则。边界管理明确后,电解液漏液检测设备才有稳定的放行口径。边界件复检次数和间隔应事先规定,避免操作人员一直测到出现合格结果。每次复检都保留原值和装夹状态。若多件正常品整体靠近边界,应检查环境与工装。若只有单件变化,再处理产品本身。交接人员需要核对工装、配方和样件状态,不能只看屏幕结论。湖州电解液漏液检测设备报价返修移动电源时,欧耐思电解液检漏设备可检查电芯漏液
移动电源检漏工位数据漂移时,先查夹具本底比直接调整仪器更有价值。移动电源电解液漏液检测设备精度会受到腔体材料、密封接触、压紧动作和产品外壳变形影响。可先堵住产品接口或使用固定参考块,观察空工装重复性,再放入固定样件比较重新装夹前后的变化。欧耐思科技会把设备基线和夹具状态分别记录,避免问题混在一起。电解液漏液检测设备维护、更换密封件或调整压紧机构后,也要重新核对参考件。分开测量系统与产品,电解液漏液检测设备的精度判断才有依据。工装本底核查可以安排在开班、维护后和换型后,结果与当时使用的密封件及压紧设置关联。参考件也要避免随意更换。只有基准对象稳定,跨班次数据才可比较,质量人员才能看出缓慢偏移。这类项目仍需结合实物验证,不能由产品名称直接确定判定值。
移动电源从电芯来料到整机出厂,检测对象已经变化了几次。移动电源电解液漏液检测设备原理不能脱离这个层级。电芯阶段关注封装和表面状态,半成品阶段加入固定胶与结构件,整机阶段还包含外壳、线路板和内部空间。相同响应出现在不同阶段,含义可能不同。项目可为三个阶段分别保留正常样件和问题样件,再把检测记录与装配批次关联。欧耐思科技会先看异常想在哪个工位被拦截,再讨论方法与夹具。电解液漏液检测设备应说明观察对象和背景来源,不能把所有变化都归到电芯。分层验证以后,电解液漏液检测设备的结果才对应具体工序。选定检测层级后,还应规定样件在该节点的完整状态,避免有人测裸电芯,有人测带胶半成品。参考件也要按层级保存。这样出现波动时,可以先比较同阶段记录,不会把不同装配状态的数据混在一起。检测条件一旦调整,应先用状态清楚的样件确认,再进入批量运行。欧耐思科技ELD-DMC电解液漏液检测仪可用于移动电源产线电芯检查
电池包电解液漏液检测设备面对箱体内部多种部件共存的环境,适合采用分区思路规划检测。电芯、模组、冷却部件、线束和装配辅料可能产生不同背景,若不说明目标区域,异常响应很难对应具体装配环节。项目可以结合装配顺序设置检查节点,在关键部件装入前后分别保留记录,并为返修件设计单独复核流程。工装接口和箱体姿态也要与实际运输、装配条件协调。欧耐思科技会根据图纸和样件评估区域边界。电解液漏液检测设备产生边界结果时,可结合前序电芯与模组资料缩小排查范围。通过分区、分阶段和分层记录,电解液漏液检测设备更容易服务电池包总成检查。现场交接时,可把电池包内部区域管理与结合装配流程设置分区复核和异常件隔离形成的记录放入配方档案,同时说明怎样让检测结论对应具体装配阶段,使不同岗位能够核对同一套测试条件。欧耐思科技ELD-DMC电解液漏液检测仪可用于充电宝问题电芯漏液复测嘉兴电解液漏液检测设备价格
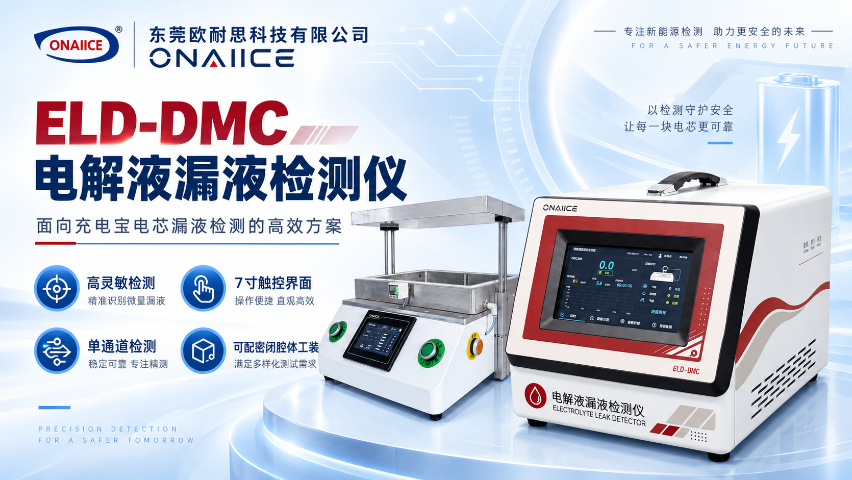
欧耐思科技ELD-DMC电解液漏液检测仪可检测充电宝电芯漏液常州电解液漏液检测设备流程
充电宝电芯批量生产时,封口后的静置、检漏、复检和异常隔离都会占用时间。充电宝电解液漏液检测设备生产线不能只计算仪器显示结果的阶段。节拍评估应包含上料、扫码、装夹、背景稳定、检测、分流和工装清理,再用连续样件观察是否出现积压或基线变化。欧耐思科技会按真实动作核对循环。电解液漏液检测设备若设置并行工位,还要验证各工位一致性。让产能安排保留必要检测条件,电解液漏液检测设备才能兼顾批量节拍和判定稳定。并行工位开始运行前,可让同一组参考件轮换测试,查看通道之间是否一致。异常样件经过某个工位后,还要检查腔体是否需要清理。把这些时间算进循环,产能数据才能反映真实生产状态。记录中保留操作时间与样件编号,后续出现变化时更容易复盘。常州电解液漏液检测设备流程