商机详情 -
惠州电解液漏液检测设备方法
采购只提供几件正常充电宝,设备可以测出读数,却无法证明能否识别真实异常。充电宝电解液漏液检测设备选型需要正常件、边界件和状态已确认的问题件,还要提供产品图纸、封装位置、装配材料、检测节拍和复检要求。样件不全时,应先完成小范围验证,再确定配置。欧耐思科技会用实物试装检查夹具是否压到敏感区域。电解液漏液检测设备还要考虑换型、点检和操作交接。资料与样件准备充分,电解液漏液检测设备的采购判断才有产品依据。试测时除了看能否区分,还要观察取放是否伤到封边、连续运行后背景是否变化、操作人员能否稳定装夹。若计划接入产线,应同时确认扫码与异常分流。设备、工装和流程一起评审,选型才完整。工装维护或材料换批以后,应按原条件再做一次样件对照。欧耐思科技ELD-DMC电解液漏液检测仪适用于充电宝电芯封边漏液复核惠州电解液漏液检测设备方法
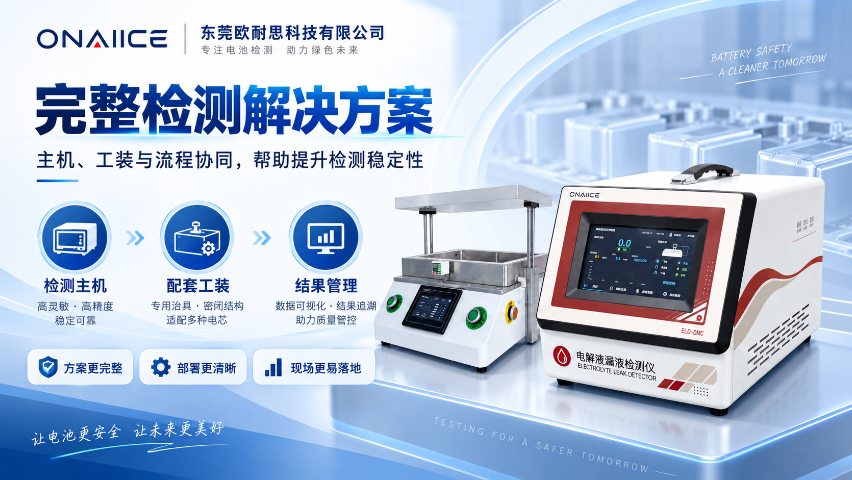
电池模组电解液漏液检测设备的难点在于对象已经从单个电芯变成多个电芯、连接部件和装配材料的组合。检测前要说明目标是筛查单体异常、装配过程残留,还是模组环境中的整体变化,不同目标对应不同样件与复核方法。资料中可保留电芯检测记录与模组检测记录的关联,边界结果出现时,复核人员能够逐层查看。模组工装还要考虑连接件、线束和结构件的避让,防止装夹改变装配状态。欧耐思科技会结合装配顺序选择检测阶段。电解液漏液检测设备用于模组检查时,需要把背景材料纳入空白验证。明确层级、对象和复核路径后,电解液漏液检测设备的结论才能回到对应产品层面。为便于方法复查,项目资料可围绕模组层级的检测边界记录明确检测阶段并保留单体与模组记录的条件、过程与结论,并注明怎样让异常复核能够回到对应层级,让后续换型和复测有明确依据。深圳电解液漏液检测设备精度完成移动电源组装后,可用欧耐思漏液检测仪筛查漏液
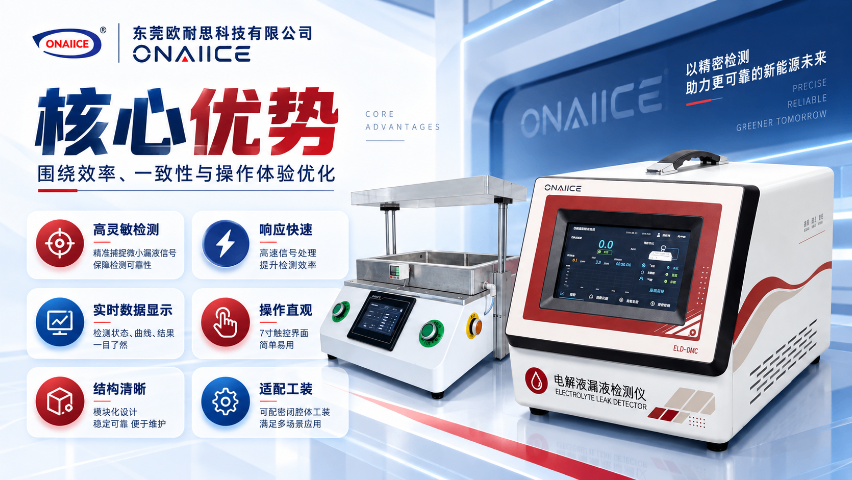
充电宝电芯在老化前和老化后的状态不同,两阶段数据不能放在一起定一个模糊标准。充电宝电解液漏液检测设备标准应说明检测位于哪个工序,样件经过怎样的静置或老化,工装和复检采用什么条件。正常件、边界件与异常件也要来自对应阶段,并保留批次信息。欧耐思科技会根据工艺节点整理样件验证记录。电解液漏液检测设备的判定区间不能只由设备显示范围决定,还需与拆检或其他确认结果核对。阶段和样件口径一致后,电解液漏液检测设备的标准才能用于生产验收。标准文件还要写出边界件处理方式,明确复检次数、间隔和判定结论来源。产品封装材料或老化条件变更后,应重新准备样件对照。这样标准随工艺版本更新,不会让新产品继续使用旧阶段数据。工装维护或材料换批以后,应按原条件再做一次样件对照。
充电宝没有预留充气口,并不等于无法做检漏,但不能先套用某种通用方法。充电宝电解液漏液检测设备方法要从检测对象开始判断。若对象是未装壳电芯,重点在封边、注液相关位置和表面状态。若对象是整机,还会加入塑胶外壳、胶材、线路板和内部空气形成的背景。现场可准备同批正常件、边界件和异常件,分别做电芯阶段与成品阶段的对照。欧耐思科技会根据外形、封装和目标位置安排样件试验,再决定夹具和流程。电解液漏液检测设备不负责直接指出漏点,异常还需结合外观或拆检复核。先分清对象和阶段,电解液漏液检测设备的方法才不会偏离实际问题。方法评审时应写明样件能否承受装夹、重点区域是否被遮挡,以及问题件如何复核。没有气口的产品更依赖工装腔体和背景管理,空腔测试、参考件测试与产品测试应分开留档。这样换型后才能知道变化来自哪里。工装维护或材料换批以后,应按原条件再做一次样件对照。移动电源来料复核时,可用欧耐思ELD-DMC检漏仪检查电芯
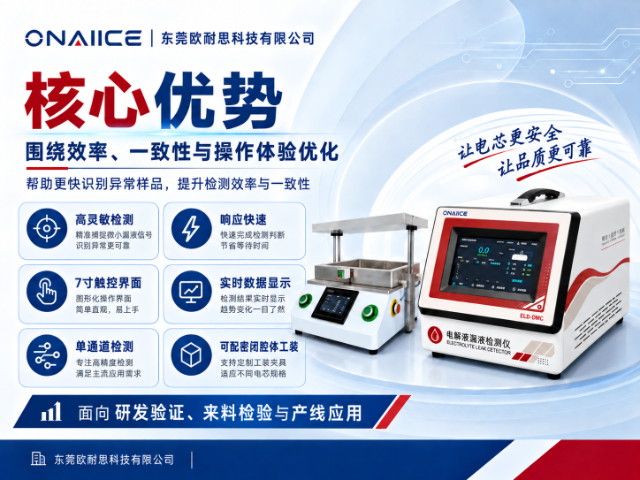
多通道电解液漏液检测设备提高并行能力的前提,是每条通道都有可比较的基线。通道之间可能存在工装尺寸、传感单元、管路长度、背景状态和取放动作差异,若只用一次总体验收,很难发现偏差来自哪一路。调试时可让同一组标准样件按固定顺序轮换通道,分别记录空载、合格件和边界件结果,再查看通道间的分布。维护后也应保留轮换核查,防止某一路逐渐偏离。欧耐思科技会为通道、工装和配方建立对应编号。电解液漏液检测设备出现异常时,记录应能追溯到具体通道及当时状态。把一致性验证纳入日常点检,多通道电解液漏液检测设备才能兼顾产能和数据可比性。为了让判断可以追溯,应对多通道一致性保存用同一组标准样件轮换测试每条通道时使用的样件、工装和参数信息,并说明怎样让每条通道都具有可追溯基线,避免结论脱离测试条件。欧耐思科技ELD-DMC电解液漏液检测仪可用于充电宝问题电芯漏液复测重庆电解液漏液检测设备选型
面向充电宝软包封边,欧耐思电解液漏液检测可筛查漏液惠州电解液漏液检测设备方法
充电宝电芯批量生产时,封口后的静置、检漏、复检和异常隔离都会占用时间。充电宝电解液漏液检测设备生产线不能只计算仪器显示结果的阶段。节拍评估应包含上料、扫码、装夹、背景稳定、检测、分流和工装清理,再用连续样件观察是否出现积压或基线变化。欧耐思科技会按真实动作核对循环。电解液漏液检测设备若设置并行工位,还要验证各工位一致性。让产能安排保留必要检测条件,电解液漏液检测设备才能兼顾批量节拍和判定稳定。并行工位开始运行前,可让同一组参考件轮换测试,查看通道之间是否一致。异常样件经过某个工位后,还要检查腔体是否需要清理。把这些时间算进循环,产能数据才能反映真实生产状态。记录中保留操作时间与样件编号,后续出现变化时更容易复盘。惠州电解液漏液检测设备方法