商机详情 -
郑州电解液漏液检测设备自动化设备
软包电池电解液漏液检测设备面对的是柔性封装,封边、极耳根部和折边区域既是检查重点,也容易受装夹方式影响。夹具设计应避开敏感边缘,支撑面要与产品外形相配,取放动作不能造成新的压痕或褶皱。验证时可按区域记录样件表现,而不是只留下整件判定,这样复核时能够结合外观和拆检查看异常来源。不同厚度与尺寸的软包电芯还应建立对应工装和配方,换型后用参考样件核对背景。欧耐思科技会结合样件姿态评估检测位置。电解液漏液检测设备用于封装后检查时,还需说明静置时间与表面清洁条件。兼顾样件保护、区域记录和重复装夹,电解液漏液检测设备才能适应软包产品特点。为便于方法复查,项目资料可围绕软包电池封边与极耳区域记录减少装夹压痕并分别记录重点区域表现的条件、过程与结论,并注明怎样兼顾样件保护和异常筛查,让后续换型和复测有明确依据。多型号充电宝换型后,可用欧耐思ELD-DMC检漏仪复核郑州电解液漏液检测设备自动化设备
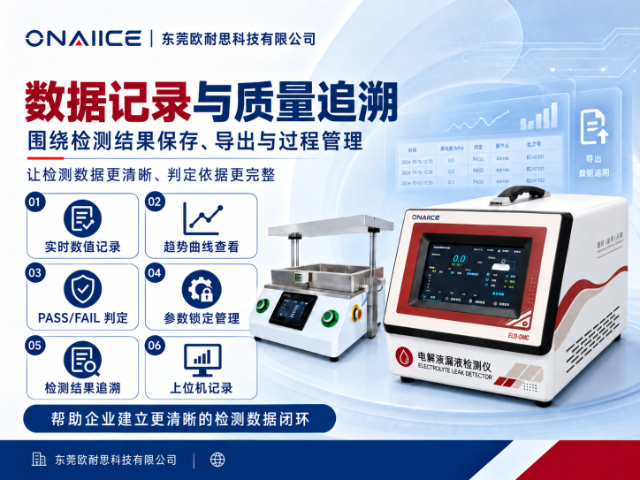
显示位数多,并不等同于电解液漏液检测设备精度适合当前项目。判断精度时,更应查看同一样件重复装夹后的离散、设备空载基线的变化、不同时间段的复测差异,以及边界样件是否保持相近结论。若样件自身状态会随放置时间变化,精度分析还要把样件变化与设备变化拆开,避免把所有波动都归到仪器。验收可设置固定样件与轮换样件两组记录:固定样件用于观察系统重复性,轮换样件用于观察实际产品分布。欧耐思科技会结合工装、环境和操作步骤分析数据来源。电解液漏液检测设备的精度说明应包含测试条件、样本数量和统计方式,而非一个孤立指标。只有数据口径完整,采购与质量人员才能判断电解液漏液检测设备是否满足当前工艺的分辨需求。为便于方法复查,项目资料可围绕精度指标的使用边界记录同时查看重复性、基线和样件离散情况的条件、过程与结论,并注明怎样避免只凭显示位数作判断,让后续换型和复测有明确依据。盐城多通道电解液漏液检测设备换型后的移动电源电芯,可由欧耐思漏液检测仪检查
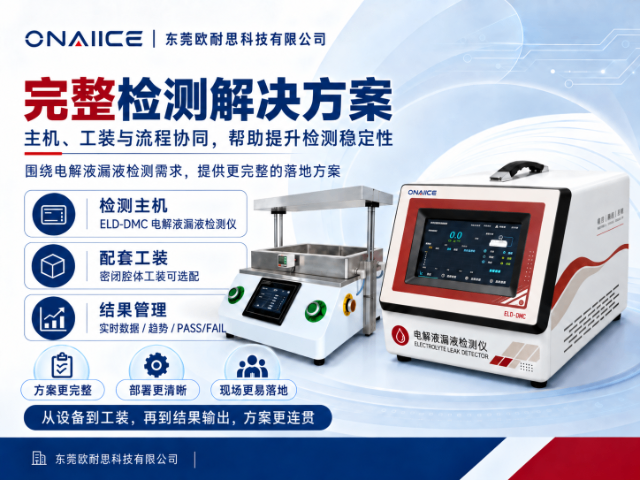
电芯刚完成封口就进入检漏,与静置一段时间后再测,样件表面和内部状态可能不同。充电宝电解液漏液检测设备流程需要规定封口、清洁、静置、装夹、检测和复检的先后关系。等待时间若由操作人员随意掌握,不同批次数据很难比较。试生产时可记录每件样品离开封口工位和进入检测工位的时间,并观察正常件分布是否随节拍变化。欧耐思科技会结合产线动作安排流程验证。电解液漏液检测设备遇到边界件时,也要按固定规则复核。把样件状态与时间条件写清,电解液漏液检测设备才能稳定用于封口后检查。如果产线节拍要求紧,可通过工位缓存或并行安排协调等待过程,不能随意缩短已验证的静置条件。换班时也要交接当前批次的封口时间和参考件状态。流程稳定以后,再评估产能会更可靠。设备调试结束后,还应把参考件状态和核查周期写进现场作业资料。
评价电解液漏液检测设备优缺点,需要把方案放进真实工况,而不是把宣传参数逐项排列。某种路线可能对微小变化响应清楚,但对背景清洁要求较高;另一种路线也许维护更方便,却需要更长的稳定时间。比较时可固定样件批次、工装状态和判定口径,从识别能力、重复性、节拍、换型、维护、数据解释六个维度记录结果。对量产项目而言,异常件如何复核、操作人员是否容易理解,同样会影响方案适用程度。欧耐思科技会根据样件试测形成条件一致的比较资料。电解液漏液检测设备没有脱离场景的单向评价,每项特点都对应使用前提。把取舍写清,才能选择与产品和流程相配的电解液漏液检测设备。项目复盘时,可从方案比较的实际边界查看使用同一批样件对不同方案做条件一致的比较形成的记录是否完整,并依据样件数据说明怎样避免脱离产品只谈单项指标,让后续调整保持清楚口径。面向移动电源批次抽检,欧耐思漏液检测仪可复核漏液
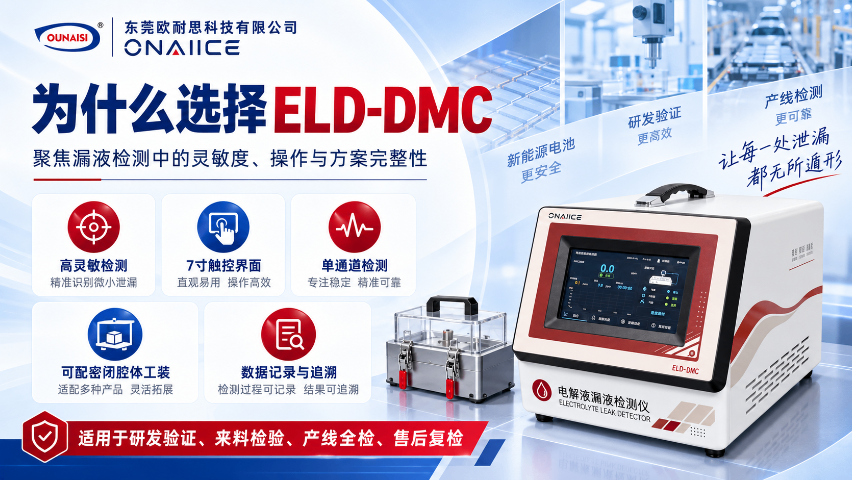
充电宝项目只有正常样件时,技术方案很难证明设备能区分什么程度的异常。充电宝电解液漏液检测设备技术方案应从样件分组开始。正常件用于观察背景,边界件用于建立判定过渡,已确认异常件用于核对识别方向,还要记录封装位置、静置时间和拆检结论。欧耐思科技会根据这些资料评估方法、工装和检测节点。电解液漏液检测设备若接入装配线,还需说明扫码、复检和异常件流向。方案中的每个参数都应能回到样件验证。准备清楚的样件和工艺信息,电解液漏液检测设备才有可执行的技术方案。项目清单还应写明电芯在什么工序取样,异常样件怎样确认,以及装配材料是否参与测试。若后期新增型号,应重新核对封边位置和工装接触。方案保留这些入口,后续改型时就不必从零判断。设备调试结束后,还应把参考件状态和核查周期写进现场作业资料。根据充电宝电芯结构,可用欧耐思科技ELD-DMC电解液漏液检测仪评估检漏珠海储能电池电解液漏液检测设备
完成移动电源组装后,可用欧耐思漏液检测仪筛查漏液郑州电解液漏液检测设备自动化设备
移动电源项目可以在来料、半成品或整机阶段做检查,选错节点会让后续排查变得复杂。移动电源电解液漏液检测设备选型方法可先画出装配流程,标明电芯进入、粘接、合壳、老化和包装等节点,再判断异常在哪一步更容易被识别。随后准备对应阶段的正常件与问题件,测试背景和重复性。欧耐思科技会依据可接触位置评估工装。电解液漏液检测设备的自动化程度和数据接口,应在节点确定后讨论。先选拦截位置,再选电解液漏液检测设备,方案会更贴近生产。流程图上还可以标出产品在哪个节点仍可返修,在哪个节点异常会带来较大拆解成本。越早拦截越省事,但过早检测可能覆盖不了装配背景。通过样件验证比较两个候选节点,再确定工位更稳妥。检测条件一旦调整,应先用状态清楚的样件确认,再进入批量运行。郑州电解液漏液检测设备自动化设备