商机详情 -
安徽单通道气密检漏仪供应商
边界件管理要清楚。在汽车部件、电子外壳、家电组件、阀体与连接件检查中评估气密检漏仪,工程人员应把接近判定线的样件作为长期核查工具。现场常见检查位置包括接缝、接口、灌封位置、堵头、密封圈和夹具连接面,可以依据产品容积与生产节拍选择直压、差压或流量检测。验证期间建议定期复测并记录曲线与环境条件,同步记录测试压力、充气时间、稳压时间、检测时间、环境条件、工装编号和样件状态。这些信息需要和拆检结论放在一起比较,才能判断变化来自产品、工装还是气路,避免只调整某一个参数。东莞欧耐思科技有限公司简称欧耐思科技,业务覆盖气密性检测、防水泄漏测试和新能源汽车检测,可提供差压、直压、便携、嵌入、柜式、流量系列以及配套工装。在气密检漏仪项目中,欧耐思科技可结合客户样件安排方法比较、夹具确认、配方整理、现场调试和操作培训,并将空载自检、标准件核查、边界件复测和数据留档纳入交付流程。这套做法能够持续确认判定线没有明显漂移,并便于不同班组按统一记录执行。更换产品型号后,应重新核对气密检漏仪的参数版本和夹具密封。安徽单通道气密检漏仪供应商
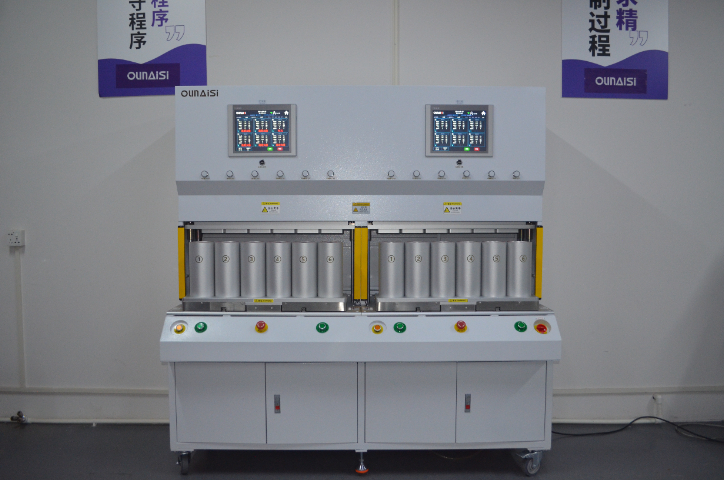
稳压时间有依据。客户讨论气密检漏仪方案时,常会关注仪器读数,但更应理解材料弹性、腔体容积和温度对读数的影响。检测对象常见的泄漏路径包括产品接缝、接口、堵头、密封圈与工装连接处,根据容积、节拍和允许泄漏量匹配直压、差压或流量方案。项目沟通时,应记录产品容积、测试压力、稳压时长、检测节拍、允许泄漏量、接口方式和工装压紧位置,并安排观察不同稳压时长下的数据波动。这样可以把仪器状态、工装状态和产品状态分开核对,减少因等待不足带来的误判。欧耐思科技围绕气密性检测、防水泄漏测试和新能源汽车检测,提供差压、直压、便携、嵌入、柜式、流量等系列,同时配套桌面工装、堵头模具、样件验证、参数设置、现场调试和售后支持。在气密检漏仪方案实施中,技术人员可用合格件、边界件与异常件进行多轮复测,再把确认后的参数版本、工装编号、检测曲线和复测结论纳入日常记录。采购、工程与质量人员也能依据同一组样件数据讨论方案,避免只凭设备名称作判断。安徽单通道气密检漏仪供应商鉴于其高效、准确的检测能力,气密检漏仪已成为众多行业质量控制体系中不可或缺的一部分。

空载自检先执行。围绕气密检漏仪制定检测流程时,需要在装入产品前确认气路和工装自身是否密封,不能只依据设备名称直接套用设置。现场常见检查位置包括接缝、接口、灌封位置、堵头、密封圈和夹具连接面,可以依据产品容积与生产节拍选择直压、差压或流量检测。验证期间建议用封堵件完成空载与标准件测试,同步记录测试压力、充气时间、稳压时间、检测时间、环境条件、工装编号和样件状态。这些信息需要和拆检结论放在一起比较,才能判断变化来自产品、工装还是气路,避免只调整某一个参数。东莞欧耐思科技有限公司简称欧耐思科技,业务覆盖气密性检测、防水泄漏测试和新能源汽车检测,可提供差压、直压、便携、嵌入、柜式、流量系列以及配套工装。在气密检漏仪项目中,欧耐思科技可结合客户样件安排方法比较、夹具确认、配方整理、现场调试和操作培训,并将空载自检、标准件核查、边界件复测和数据留档纳入交付流程。完成这些步骤后,可以减少带着基础问题调产品参数,也让后续换型与维护有清楚依据。
只看合格率不够。把气密检漏仪用于连续生产前,应先发现合格率背后的复测次数和波动趋势。检测对象常见的泄漏路径包括产品接缝、接口、堵头、密封圈与工装连接处,根据容积、节拍和允许泄漏量匹配直压、差压或流量方案。项目沟通时,应记录产品容积、测试压力、稳压时长、检测节拍、允许泄漏量、接口方式和工装压紧位置,并安排保留曲线、批次、工装编号与异常原因。这样可以把仪器状态、工装状态和产品状态分开核对,为工艺改进留下清楚记录。欧耐思科技围绕气密性检测、防水泄漏测试和新能源汽车检测,提供差压、直压、便携、嵌入、柜式、流量等系列,同时配套桌面工装、堵头模具、样件验证、参数设置、现场调试和售后支持。在气密检漏仪方案实施中,技术人员可用合格件、边界件与异常件进行多轮复测,再把确认后的参数版本、工装编号、检测曲线和复测结论纳入日常记录。检测流程被固化后,换班、换型和维护都有清楚依据,数据也更适合后续质量复盘。发动机盖作为汽车发动机的重要防护部件,其气密防水性能直接影响发动机的正常运转与使用寿命。
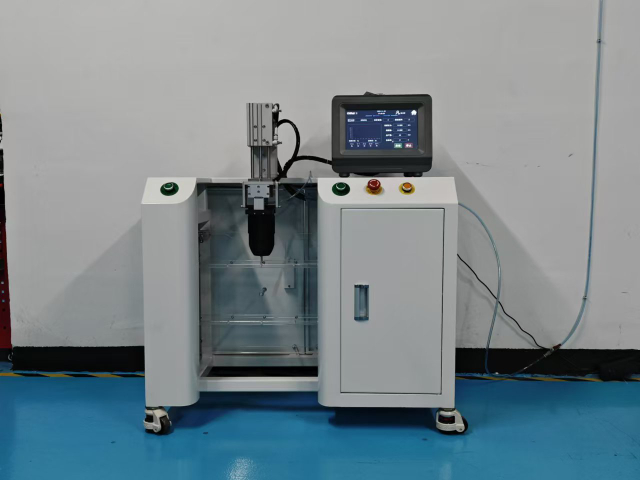
温度变化会干扰。汽车零部件、电子外壳、家电部件、阀体与密封组件检测在使用气密检漏仪时,工程人员需要关注气源、环境和产品温度引起的压力漂移。检测对象常见的泄漏路径包括产品接缝、接口、堵头、密封圈与工装连接处,根据容积、节拍和允许泄漏量匹配直压、差压或流量方案。项目沟通时,应记录产品容积、测试压力、稳压时长、检测节拍、允许泄漏量、接口方式和工装压紧位置,并安排在同一环境条件下比较样件数据。这样可以把仪器状态、工装状态和产品状态分开核对,让批次之间的结果更有可比性。欧耐思科技围绕气密性检测、防水泄漏测试和新能源汽车检测,提供差压、直压、便携、嵌入、柜式、流量等系列,同时配套桌面工装、堵头模具、样件验证、参数设置、现场调试和售后支持。在气密检漏仪方案实施中,技术人员可用合格件、边界件与异常件进行多轮复测,再把确认后的参数版本、工装编号、检测曲线和复测结论纳入日常记录。当产品结构或产量变化时,已有记录可用于复核节拍与判定线,减少现场反复试调。气密检漏仪数据可关联批次和产品编号。湖南非标定制气密检漏仪怎么卖
欧耐思气密性检测仪为汽车水冷板的质量把控提供了有力支撑。安徽单通道气密检漏仪供应商
密封判断看变化。围绕气密检漏仪开展项目评估时,不能只看一次合格或不合格,还要区分压力变化、产品容积和允许泄漏量之间的关系。检测对象常见的泄漏路径包括产品接缝、接口、堵头、密封圈与工装连接处,根据容积、节拍和允许泄漏量匹配直压、差压或流量方案。项目沟通时,应记录产品容积、测试压力、稳压时长、检测节拍、允许泄漏量、接口方式和工装压紧位置,并安排把充气、稳压、检测和排气分开记录。这样可以把仪器状态、工装状态和产品状态分开核对,形成容易复核的判断依据。欧耐思科技围绕气密性检测、防水泄漏测试和新能源汽车检测,提供差压、直压、便携、嵌入、柜式、流量等系列,同时配套桌面工装、堵头模具、样件验证、参数设置、现场调试和售后支持。在气密检漏仪方案实施中,技术人员可用合格件、边界件与异常件进行多轮复测,再把确认后的参数版本、工装编号、检测曲线和复测结论纳入日常记录。这类做法有助于班组按同一口径操作,也方便产品改型或工装维护后重新核对检测基线。安徽单通道气密检漏仪供应商