商机详情 -
江苏好的铸铁咨询问价
砂眼缺陷表现为铸件内部或表面的砂粒状杂质,主要由铸型砂粒脱落、铁液中夹砂导致。产生原因包括型砂强度不足(湿压强度<0.15MPa)、铸型紧实度过低(<1.6g/cm³)、浇注速度过快(>1.5m/s)导致砂粒冲刷脱落、浇注系统设计不当(内浇道正对铸型壁)。预防砂眼需提高型砂强度(调整膨润土与水的配比,湿压强度≥0.18MPa),控制铸型紧实度(1.8-2.0g/cm³);优化浇注系统,内浇道避免正对铸型壁,采用倾斜式或切线式设计,减少冲刷;在浇注系统末端设置集渣滤砂粒与夹杂物;浇注前清理铸型表面浮砂,确保铸型干净。对于表面砂眼,可通过打磨去除;内部砂眼需通过 X 光检测定位,采用补焊修复,严重时报废。退火提升韧性,正火可增强硬度与耐磨性。江苏好的铸铁咨询问价
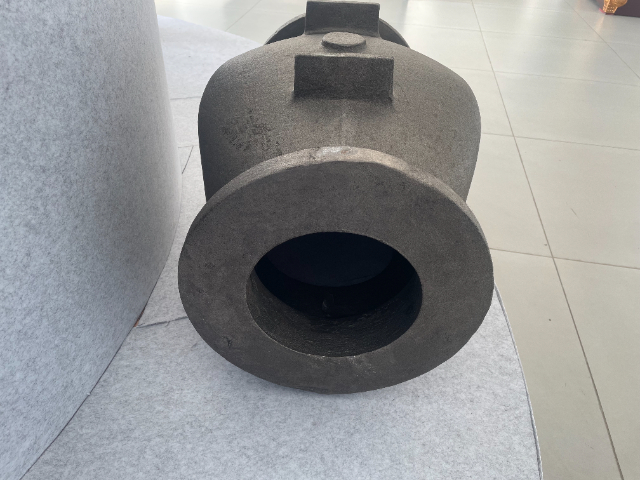
大型铸铁件(重量≥5t)通常用于机床床身、高炉底座、水电站部件等,其铸造特点是体积大、壁厚不均、凝固时间长,易产生缩孔、缩松、裂纹等缺陷。生产大型铸铁件需采用干砂型或树脂砂型,确保铸型强度与透气性;优化铸件结构,设置合理的圆角与过渡段,避免应力集中;采用阶梯式浇注系统,控制浇注速度(0.3-0.5m/s),确保铁液均匀充型。冒口设计是关键,需采用保温冒口或发热冒口,确保冒口凝固时间长于铸件,实现顺序凝固,补缩铸件缩孔、缩松;同时在厚大部位设置冷铁,加速冷却,细化组织。熔炼采用双联熔炼工艺,确保铁液纯净度与成分均匀性,浇注后采用缓冷措施(如砂箱缓冷 24-48 小时),消除内应力,避免裂纹产生。江苏好的铸铁咨询问价感应淬火硬化层 1-3mm,提升导轨表面硬度。
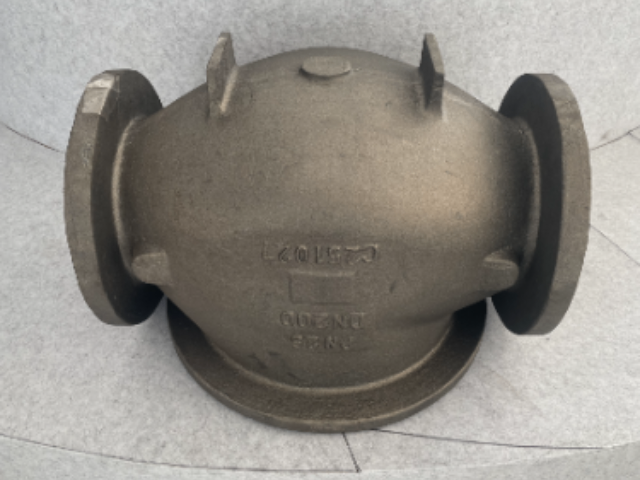
树脂砂型铸造(如呋喃树脂砂、酚醛树脂砂)是高精度铸铁件生产的推荐工艺,能实现铸件尺寸精度高(CT8-10 级)、表面粗糙度低(Ra3.2-6.3μm)。树脂砂型采用度石英砂与树脂粘结剂(加入量 1.0%-1.5%)混合,经固化剂(如对甲苯磺酸)催化硬化,型砂强度高(湿压强度≥0.3MPa)、透气性好,能精细复制铸型轮廓。该工艺适用于生产复杂结构铸件(如发动机缸体、变速箱壳体),但树脂成本高,且硬化过程中会产生有害气体(如甲醛),需配套环保处理设备。生产中需控制树脂砂配比与硬化时间(20-30 分钟),避免型砂强度不足或硬化过度,同时优化浇注系统,减少铁液对铸型的冲刷,确保铸件尺寸精度与表面质量。
石墨漂浮是球墨铸铁与灰铸铁中常见的缺陷,表现为铸件上表面石墨聚集、粗大,导致该部位强度与韧性下降。产生原因主要是碳当量过高(CE>4.2%)、浇注温度过高(>1550℃)、铸件壁厚过大(>50mm),导致石墨在凝固过程中上浮。预防石墨漂浮需严格控制碳当量(灰铸铁 3.6%-4.0%,球墨铸铁 3.8%-4.2%),避免碳含量过高;降低浇注温度(灰铸铁 1420-1480℃,球墨铸铁 1480-1520℃),减少石墨上浮时间;优化铸件结构,避免厚大部位无散热通道;采用孕育处理细化石墨,减少石墨颗粒尺寸,降低上浮趋势。对于石墨漂浮缺陷,可通过机械加工去除表层缺陷部位,或在铸件设计时预留加工余量,确保加工后性能达标。冷裂因冷却不均,采用 550-600℃去应力退火。
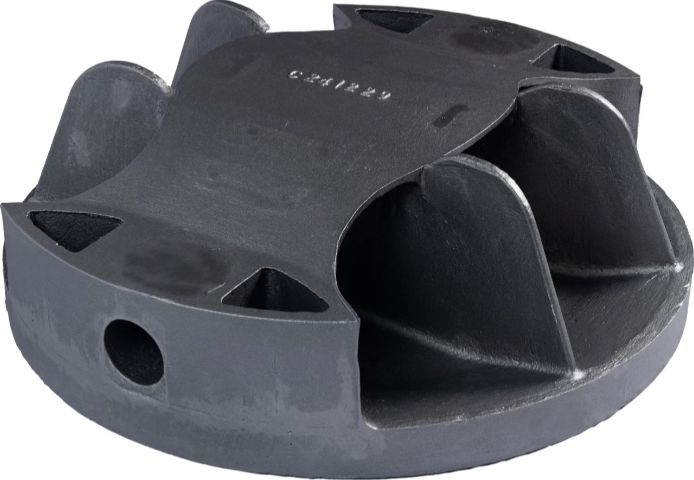
淬火回火处理适用于要求高硬度、高耐磨性的铸铁件(如耐磨衬板、齿轮),主要用于球墨铸铁与合金铸铁。淬火工艺为将铸件加热至 880-920℃(奥氏体化温度),保温 1-2 小时后快速冷却(油冷或水冷),获得马氏体组织,硬度可达 HRC45-55;回火工艺为 200-300℃保温 2-3 小时,消除淬火内应力,提高韧性,避免脆性断裂。淬火回火处理需注意:铸件壁厚不宜过大(≤50mm),避免冷却不均导致开裂;采用分级淬火(先在 300-400℃硝盐中冷却,再空冷),减少热应力;淬火前需进行退火处理,消除铸造内应力。球墨铸铁经淬火回火后,抗拉强度可达 900-1200MPa,耐磨性明显提升,适用于承受高载荷、高磨损的工况。排气孔设铸型高点,直径 3-5mm 保障气体排出。江苏好的铸铁咨询问价
气孔源于铁液吸气,原材料烘干 + 铸型排气双控。江苏好的铸铁咨询问价
气孔是铸铁铸件最常见的缺陷之一,表现为铸件内部或表面的圆形孔洞,主要由铁液中气体(H2、N2、CO)未及时排出导致。气体来源包括原材料含气(如废钢生锈、生铁潮湿)、熔炼过程吸气(焦炭燃烧产生 CO、空气卷入)、铸型排气不畅(型砂透气性差、排气系统设计不合理)。预防气孔需从源头控制:原材料经烘干处理(生铁、废钢烘干温度 100-150℃,时间 2-4 小时),减少水分与油污;熔炼时控制焦炭含水分(≤5%),加强炉渣覆盖,减少铁液吸气;优化铸型排气系统(增加排气孔、排气槽),提高型砂透气性(≥80);浇注时控制浇注速度,避免铁液卷入气体,同时采用集渣包收集气体与夹杂物。对于气孔缺陷,可通过无损检测(超声波、射线)定位,采用补焊(铸铁焊条 J506)修复重要铸件。江苏好的铸铁咨询问价
常州市常青永青铸造有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,常州市常青永青铸造供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!