商机详情 -
湖北50L电解液桶厂批
下图为采用超声清洗后和普通清洗后的电极表面的XPS分析结果,从下图的F1s可以看到经过超声清洗后的Si负极表面的LiPF6含量为,*为普通清洗后的三分之一(),表明超声清洗能够更好的除去电解液在电极表面的残留。下表为在对照组电解液中形成的SEI膜和在添加FEC电解液中形成的SEI膜的成分分析结果,可以看到添加FEC后SEI膜中的C和O含量明显降低,这也表明SEI膜中的有机成分降低,同时Si的含量有所增加,这表明添加FEC后电解液在Si负极表面的分解明显减少了,SEI膜更薄。电解液桶材质决定其使用寿命。湖北50L电解液桶厂批
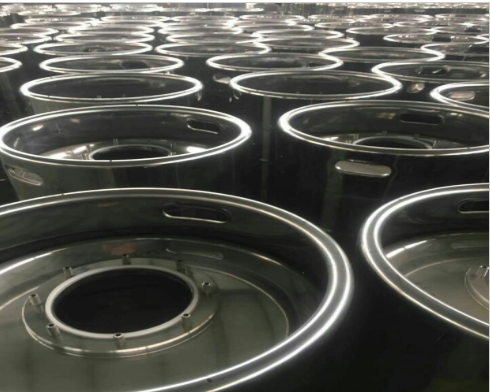
电解液桶用不锈钢制,其成本不菲。一般都是由电解液厂家订制用于盛装电解液,客户使用完电解液后回收利用。电解液桶的固定投资,对电解液厂家来说是不小的一个数目。目前/常用的桶是200L,大约装200KG电解液,1吨电解液需要用到5个桶来包装。每个月销售100吨电解液,如果按1个月周转1次的频率算,需要大约200吨电解液的包装桶(即部分在外,部分在内),即1000个桶。目前一个桶的采购价约2800元,则需要280万来采购这些数量的桶。可能这个占用的资金是很多的。考虑到有些客户1个月还周转不过来,大些规模的厂其电解液销售每个月在300~500吨,其桶的资金占用高达千万也不足为奇。电解车间铅污染物的减量化和资源化电解车间普遍采用含铅量99%以上的铅基合金作为阳极,电解过程中铅阳极(中板每块重100千克)快速溶蚀,铅腐蚀后以离子形式进入电解液或通过复杂过程与电解液中的锰生成高铅阳极泥危废,需定期清理。UN认证电解液桶生产苏州圣思瑞电解液桶,采用环保材料,符合绿色发展理念。

但厂家在电解液桶的生产中,还是会对桶内壁进行电化学钝化,以增强其耐腐蚀能力。不过这种保护膜的保护能力有限,由于桶在用完之后拿回来回收利用时,通常会拆开对其内壁进行清洗,用草酸或洗涤剂等对桶进行清洗除锈,甚至会进行打磨抛光以保证其光洁,因此这层保护膜往往也容易被破坏,可以想见,它的功效难以完全确保整个生命周期都有效。不过,也可以将桶在一定的时长或清洗次数之后,将其定期送回厂家维护。(不过我从来没有关注过其电钝化层的内容,是不是有可能带入其它的有害的金属离子,这个值得关注或研究下)。电解液桶壁的厚度,一般在,**典型的值在。
电解液桶的使用与管理要点1. 储存要求环境控制:避光、阴凉处存放(锂电池电解液需≤25℃,避免阳光直射导致分解);远离火源、氧化剂(如锂电池电解液属易燃品,需与明火保持安全距离);地面铺设防泄漏托盘,防止意外泄漏污染环境。堆放规范:堆码高度不超过规定值(如 200L 桶堆叠不超过 2 层),底部桶需承受足够压力(通过堆码试验验证)。运输安全包装加固:运输桶需固定在车厢内,防止颠簸导致桶体碰撞;危险品运输需由具备资质的车辆(如危化品运输车)承运,司机需持危险品运输资格证。应急措施:随车配备吸附棉、中和剂(如电解液泄漏时用小苏打中和酸性电解液),并遵守运输路线规划,避开人口密集区。电解液桶内壁常做电化学钝化处理。

电解液桶通常是由不锈钢制成的,由于电解液遇水后的生成物,其腐蚀性,因此一般选用耐腐蚀性比较高的品种,常用的品种有SS304,更耐腐蚀的SS316L更好,但由于成本上升太多,国内一般不能采用。在通常情况下,电解液在高纯氮气或氩气的保护之下,其酸度只有不到50PPM,低的时间只有10PPM左右,对桶壁的腐蚀倒也微乎其微,不会造成严重的质量问题。但厂家在电解液桶的生产中,还是会对桶内壁进行电化学钝化,以增强其耐腐蚀能力。不过这种保护膜的保护能力有限,由于桶在用完之后拿回来回收利用时,通常会拆开对其内壁进行清洗,用草酸或洗涤剂等对桶进行清洗除锈,甚至会进行打磨抛光以保证其光洁,因此这层保护膜往往也容易被破坏,可以想见,它的功效难以完全确保整个生命周期都有效。不过,也可以将桶在一定的时长或清洗次数之后,将其定期送回厂家维护。(不过我从来没有关注过其电钝化层的内容,是不是有可能带入其它的有害的金属离子,这个值得关注或研究下)。电解液桶壁的厚度,一般在,/典型的值在。电解液桶使用后需妥善回收处理。江苏法兰桶电解液桶出口桶
电解液桶应具备一定的抗压能力。湖北50L电解液桶厂批
电解液桶内充填的气体,以前**早用的是高纯氩气,因为氩气不会与任何成分反应,十分惰性。后来的厂家常用氮气代替氩气,其成本就低得多了,问题也不大。虽然氮气与锂或碳化锂会反应,但在电解液中溶解有限,不太会带入到电池体系中,其副作用十分有限,因此用氮气就十分普遍了。一般厂家都会选择液氮,其水分含量非常低。电解液桶一般设计有进出气口,进出液口和一个安全阀口。在减化的版本上安全阀口也常常被省略。进出液口下面会有一根很长的管子,直伸到桶底,以保证电解液能够较完全的放出,这个管口与桶底的距离就有讲究了,太远了残液太多,太近了又容易装配时抵到桶底。湖北50L电解液桶厂批