商机详情 -
上海导轨丝杆模组厂家
状态监测的目的是在运行中了解模组的健康程度,把异常处理在早期。常见的监测参数包括电流、温度、振动、噪声与运行时间。电流变化可以反映负载是否异常,温升过高可能与润滑不良或预紧过大有关,振动与噪声的异常往往指向导向或传动部位。英木精工科技(苏州)有限公司在部分方案中会预留传感器安装位置,便于用户根据需要增加监测点。模组监测系统上线前,需要先采集一段正常运行的数据作为基线,之后的变化才有参照。报警阈值可以按经验值初设,运行一段时间后再根据实际数据调整,避免频繁误报。监测数据不必全部长期保存,可以按时间段压缩存储,保留趋势信息即可。需要提醒的是,监测只是手段,发现异常之后的处理流程同样重要,否则数据堆在系统中无人查看,价值有限。可以把报警信息与维护工单关联,触发报警后自动生成检查任务,形成从发现到处理的闭环。对于无人值守或连续运行的设备,远程告警功能可以让相关人员及时得到通知,缩短响应时间。监测点位的选取要能反映状态变化,通常选择在传动与导向的靠近位置,这样能更早发现异常。想打造独特自动化?定制皮带模组,选材质、定精度,契合专属生产流程。上海导轨丝杆模组厂家
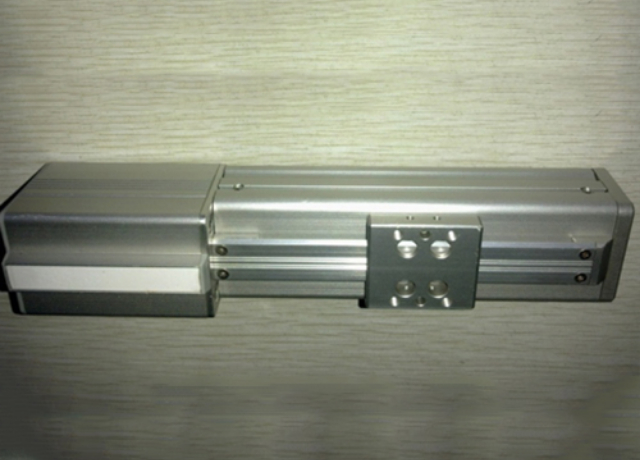
电子与半导体制造对设备的要求集中在精度、洁净度与稳定性几个方面。模组在这类场景中多用于搬运、对位与检测环节,动作重复次数高,对一致性的要求相应较高。洁净环境对材料与润滑有特殊要求,普通润滑脂可能挥发或产生颗粒,需要选用适用于洁净环境的产品,或采用密封结构减少外露。英木精工科技(苏州)有限公司在这类定制中,会先确认洁净等级、允许的材质与表面处理方式,再确定结构方案。表面处理要避免掉屑与积尘,结构尽量简洁,减少不易清洁的凹处。运行中的颗粒控制,与导向部位的磨损状态直接相关,因此点检周期需要相应缩短。设备安装后,通常需要一段清洁运行时间,待状态稳定再投入正式生产。这类场景对温升也有要求,设备发热会影响周边环境的温度控制,选型时需要核算发热量与散热条件。静电控制同样需要考虑,必要时采取接地或防静电材料,避免对敏感器件造成影响。由于停机代价较高,这类用户通常会准备关键模组的备件,并与供方约定较短的供货周期。在点检记录中关注洁净环境下特有的异常,如颗粒增多、表面划伤等,有助于提前发现问题。江苏皮带伺服模组优化模组结构装配工艺,减少零部件数量,帮助客户简化组装工序、提升产能。
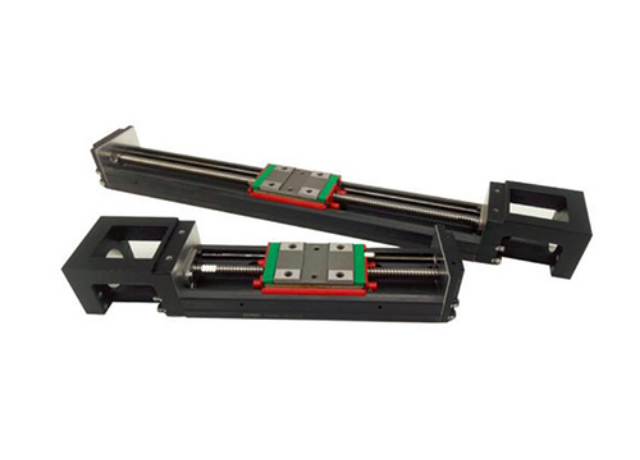
汽车零部件制造的产线通常节拍固定、批量大,对设备的稳定性要求较高。模组在这类产线中多用于搬运、压装、检测与涂胶等工序。压装类工序对力的控制有要求,需要结合力反馈或位移监控来判断压装结果。搬运类工序关注节拍与重复定位,动作衔接是否合理直接影响整线效率。英木精工科技(苏州)有限公司在这类应用中,会根据工序内容确定负载、行程与速度,并核算连续运行的寿命。焊接与涂胶现场存在飞溅与雾状物,防护结构能减少污染物附着。产线切换车型时,若模组的接口与安装基准保持一致,改造工作量会明显减少。汽车零部件的追溯要求较严,设备运行参数与检测结果通常要归档,运动单元的状态数据也应纳入记录范围。压装工序的曲线记录,可以反映压装过程是否异常,长期保留有助于分析质量波动的原因。在节拍较紧的工位,可以将动作时间细分测量,找出耗时较长的环节,再针对性优化。设备维护通常安排在换型或停产窗口,提前列出所需备件与工时,能让维护过程更可控。多班次运行时,交接班记录中注明设备状态,可以让异常情况及时传递到下一班。
安装质量对后续运行影响明显,很多使用阶段的问题其实源于安装环节。安装前先确认基础的平整度与承载能力,基础不平会导致本体变形,进而影响运行阻力与精度。固定时按规定的力矩与顺序紧固,避免因受力不均产生变形。多模组组合时,先确定公共基准,再依次安装其余模组,顺序反了会增加调整工作量。接线与管路连接完成后,先做点动测试,确认方向正确再进入连续运行。调试阶段从低速开始,逐步提高到工作速度,观察运行是否平稳。参数设定按先基本后高级的顺序,先确认行程与限位,再优化加减速曲线。限位与原点位置应在调试初期确定,并做几次往返验证,确认动作可靠,避免运行中出现超程。调试完成后进行一次精度复测,记录数据作为基准,后续点检时可以对比判断是否发生变化。安装与调试的过程记录应归档,包括力矩值、基准位置、参数设定与复测数据,便于后续维护参考。若现场条件与设计要求存在偏差,应及时与设计方沟通,不要自行改动结构来迁就安装。验收时按合同约定的项目逐项核对,试运行时间适当延长,稳定性问题往往在连续运行后才显现。一站式模组结构解决方案,开模、加工、表面处理、丝印配套完成,减少多方对接成本。
包装与物流设备的特点是节拍快、运行时间长、动作重复。模组在这类设备中承担分拣、推送、升降与码垛等任务,选型时重点关注速度、行程与连续运行的可靠性。节拍紧的场合,加减速时间应当纳入计算,实际节拍往往由加减速段而非匀速段决定。英木精工科技(苏州)有限公司在这类应用中,通常会根据节拍要求反推速度与加速度,再校核负载与寿命。连续运行带来的温升与磨损,需要通过润滑周期与点检安排来控制。粉尘与碎屑是包装现场常见的问题,防护结构能减少异物进入配合面。设备数量多时,统一型号与接口可以简化备件管理。输送线与模组的衔接位置,容易出现卡滞或碰撞,调试时应对衔接动作单独验证,确认时序正确。对于需要频繁换向的动作,驱动侧的选型要留有一定余量,频繁启停会加大负载波动。包装现场常有纸屑与薄膜碎料,定期清理设备周围的杂物,可以减少异物进入的风险。当生产季节波动明显时,设备可能长时间连续运行,此前的点检周期需要相应调整,增加检查频次。产线改造时,若沿用原有接口,替换与增补都比较方便,改造周期也更容易控制。皮带模组定制可按需加润滑系统,延长使用寿命,降低维护频率。浙江直线电机模组哪家好
熟悉工控、通信、新能源多领域工况,按需打造适配环境的模组结构方案。上海导轨丝杆模组厂家
设备出现异常时,能否快速找到问题位置,往往比维修本身更影响停机时长。模组化结构把系统分成若干单元,排查时可以先按单元划分范围,通过替换或隔离的方式判断异常所在。实际操作中,维护人员通常先观察外观与运行状态,再检查连接部位与信号反馈,逐步缩小范围。确认目标单元后,按照预先写好的拆装顺序取下连接线、松开锁紧件、移出单元,再装入备用件并恢复连接。整个过程用到的工具相对固定,步骤也可以写成作业指导书。与整机拆解相比,这种方式涉及的零件数量少,现场清理与复位的工作量也小。更换完成后需要进行空载与负载试运行,确认运行参数回到正常区间。若问题仍未消除,则说明判断可能有偏差,需要继续向上游或下游单元排查。定位与更换的效率,很大程度上取决于前期是否把单元边界和接口形式梳理清楚。维护记录中注明异常现象、更换模组编号与处理结果,可以为后续同类问题提供参考,也能帮助判断某个批次是否存在共性问题。更换用的工具宜定点存放,与备件放在一起,取用时会更省时间。上海导轨丝杆模组厂家