商机详情 -
湖北直线电机模组定制
模组结构定制为企业业务的持续扩展提供了坚实基础。随着企业规模的扩大和业务范围的拓展,对产品和系统的需求也会不断变化。模块化设计具有良好的可扩展性,企业可以根据业务发展需要,随时添加新的功能模块或升级现有模块,无需重来。这种渐进式扩展方式降低了业务扩张的风险和成本,使企业能够稳健地推进增长战略。无论是产品功能的丰富还是系统容量的提升,模组结构都能提供灵活的支撑方案。同时,标准化的接口设计确保了新旧模块之间的兼容性,保护了企业的既有投资。这种可持续扩展的能力使企业能够从容应对未来的发展挑战,在保持**竞争力的同时不断开拓新的业务领域,实现长期稳定的增长。
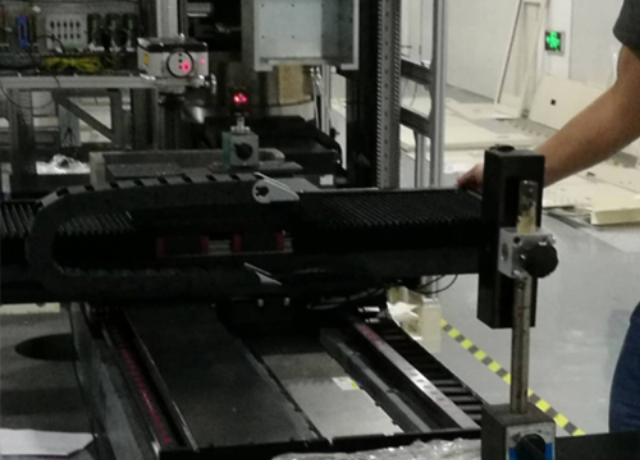
模组与工业机器人配合使用,可以扩展机器人的作业范围,常见的形式是把直线单元作为外部轴,由机器人控制器统一调度。这种组合适用于工件较大或工位较多的场合,机器人负责姿态调整,模组负责直线位移。配合的关键在于坐标系与动作的同步,调试时需要先单独确认各自动作正常,再进行联动。英木精工科技(苏州)有限公司在这类项目中会提供接口与参数说明,便于集成方完成配置。通信方式与控制权的划分要在方案阶段明确,避免出现双方同时下发指令的情况。安全方面,联动区域的防护范围要覆盖两者的运动范围,急停信号应能同时作用于两套设备。外部轴的控制精度直接影响机器人末端的位置准确性,选型时精度指标要与整机的作业要求匹配。联动调试时建议先降低速度运行,确认时序与位置正确后再逐步提速,可以减少碰撞风险。程序中的坐标系参数应做备份,设备维护或更换单元后重新导入,可以减少重新标定的工作量。在多工位布局中,模组的行程应覆盖所有目标位置,并留出一定的安全余量,避免运行到极限位置。上海全封闭皮带模组厂家模组结构一体成型工艺,刚性强、抗形变,密封与安装点位可按需调整升级。
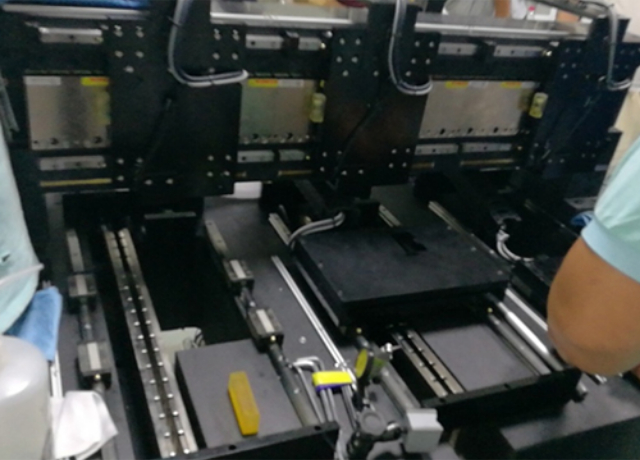
模组结构定制简化了产品的维护和管理工作。在传统一体化设计中,系统各部分紧密耦合,任何局部的故障都可能影响整体运行,维护难度大且耗时长。而模组化架构将系统划分为相对的功能单元,各模块之间通过标准化接口连接,使得维护工作可以针对性地开展。当某个模块出现问题时,技术人员可以快速定位并更换该模块,无需对整个系统进行大规模检修,缩短了停机时间。同时,模块化设计便于进行预防性维护,企业可以定期对关键模块进行检测和保养,提前发现潜在问题,避免突发故障带来的损失。简化的维护流程降低了对技术人员的要求,减少了培训成本,使企业能够更高效地管理产品生命周期,提升整体运营效率。
比较模组化与一体化方案的投入,不能只看初期采购价。一体化结构在单次采购时可能显得划算,但故障后的排查范围大,停机时间较长,停机带来的产能损失往往超过设备本身的差价。模组化结构的单元单价可能高一些,但更换范围小、恢复快,长期停机成本相对可控。英木精工科技(苏州)有限公司在与客户沟通时,通常会把采购、维护、备件与停机几项成本放在一起估算。估算时可以用一个简单的办法:把单次故障的平均停机时长乘以单位时间的产值,再乘以年故障次数,得到年度停机损失。把这个数字与两种方案的备件投入对比,结论往往更清楚。此外,人员培训时间缩短、备件种类集中,也会间接影响管理成本。需要说明的是,具体数值与行业、产能和设备数量相关,需要用企业自己的实际数据来测算。测算时还应考虑设备的使用年限,年限越长,维护与停机成本的累计影响越明显,模组化结构的优势也更容易体现。如果企业的生产节拍紧张、停机代价高,那么在方案评审时把停机损失单独列项,会更接近真实的决策依据。长期配套多家设备厂商,成熟模组结构案例丰富,可快速匹配同类项目参考。
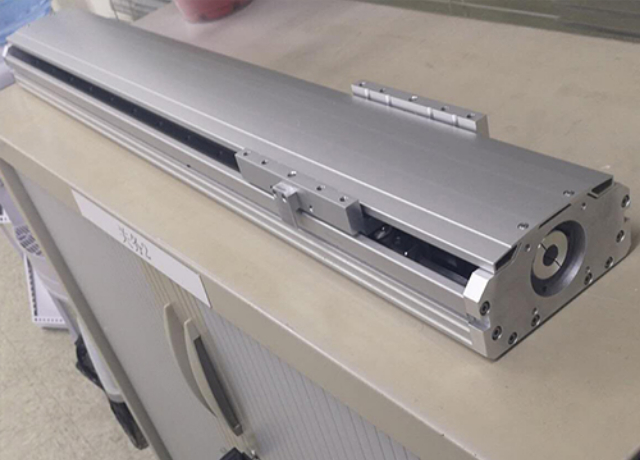
模组交期受几个因素影响:方案确认时间、物料准备、模组的加工与装配安排、检测与包装。定制程度越高,方案确认与制造的环节越多,周期相应延长。缩短周期的办法包括:需求描述一次到位,减少反复确认;优先选用成熟的接口与基础结构;提前沟通关键物料的供应情况。英木精工科技(苏州)有限公司在项目中通常会给出分阶段的时间节点,便于客户安排后续工作。进度跟踪时,重点关注方案冻结、物料到位与出厂检测三个节点,这三个节点容易成为瓶颈。遇到需求变更,应及时评估对交期的影响,再决定是否调整。合同签订前把交付内容、验收标准与时间节点写清楚,可以减少履约过程中的争议,双方都有依据。客户侧的安装准备也应与交期同步推进,基础施工、供电供气与人员安排提前就绪,避免设备到场后等待。批量交付的项目,可以约定分批到货,先到的一批用于安装调试,为后续批次积累经验。项目结束后做一次复盘,把周期偏差的原因记录下来,对下一次排产与报价都有参考价值。时间节点确定后,双方各指定一名对接人,沟通效率会高一些。自有模具与加工产线,模组结构来图来样定制,快速打样,高效响应新项目需求。山东全封闭皮带模组定制
还在寻觅个性模组?定制多种驱动方式,满足您的多样化生产需求。湖北直线电机模组定制
面向制造的设计,是指在设计阶段就考虑后续加工与装配是否方便。模组化结构本身符合这一思路,因为每个模组可以单独加工、单独检验、单独装配,出错时的影响范围有限。设计时可以从几方面入手:减少零件种类,让通用件尽量多;统一紧固方式与工具规格,减少现场更换工具的次数;避免需要特殊工装才能完成的操作;把容易出错的装配关系做成防呆结构,装反或装错时无法完成装配。零件的可达性也要考虑,装配人员的手与工具能否顺利到达目标位置。这些细节在设计评审时逐条检查,比在装配现场发现问题再改要省事得多。设计定型后,可以安排小批试制,验证装配顺序是否顺畅,再转入批量。试制阶段的装配耗时记录,可以用来评估批量生产的节拍安排,也能暴露出顺序不合理的地方。装配工艺文件应与设计同步编写,图纸上的公差要求与技术条件要在文件中说明清楚,便于检验时对照。防呆结构看似增加了一点成本,但能减少返工与错装,在批量生产中通常能收回这部分投入。设计评审时让装配与维护人员参与,往往能提出设计人员不易察觉的问题,这一步值得保留。湖北直线电机模组定制