商机详情 -
广元90度翻模机销售
翻模机的高精度定位系统确保模具品质稳定。采用三坐标激光定位技术,配合光栅尺闭环反馈,定位误差控制在 0.01mm 以内。设备内置智能校准程序,每次开机自动进行原点校准,确保不同批次生产的模具位置偏差小于 0.02mm。在汽车内饰模具生产中,传统设备因定位不准导致的左右件不对称问题频发,而该设备生产的模具对称度达 99.9%,装配间隙均控制在 0.5mm 以内。这种定位让每一套模具都保持一致品质,大幅降低后期装配调试成本。多功能翻模机突破传统设备的功能局限,除常规平面、曲面模具外,还可制作深腔、异形、复合材质等特殊造型。设备支持双色共注功能,可一次性完成两种材质的复合模具制作,如硬胶与软胶的结合。某文创企业利用其多功能性,成功开发出带立体浮雕的树脂摆件模具,以及内嵌金属件的复合模具,产品附加值提升 30%,拓展了创意产品的边界。手机模具翻转选适意 90 度翻模机,高精度翻转不损伤模具表面!广元90度翻模机销售
90度翻模机
这款翻模机的效率在行业内堪称好产品,其多通道并行处理系统可同时承载 4 组不同规格的模具作业。配备的高速液压驱动装置,开合模速度达到 0.8 米 / 秒,是普通设备的 2 倍。在某日用品企业的生产车间,该设备 8 小时内完成了 80 套塑料模具的翻制,而之前使用传统设备相同时间只能完成 25 套,效率提升 220%。面对旺季订单激增的情况,企业借助它实现了日均模具产出量从 30 套跃升至 100 套,产能提升近 233%,不只按时交付了所有订单,还新增了 3 家长期合作客户,有力推动了企业规模的扩大。广元90度翻模机销售打破适配困境,适意 90 度平板翻模机灵活定制,大幅提升生产竞争力!
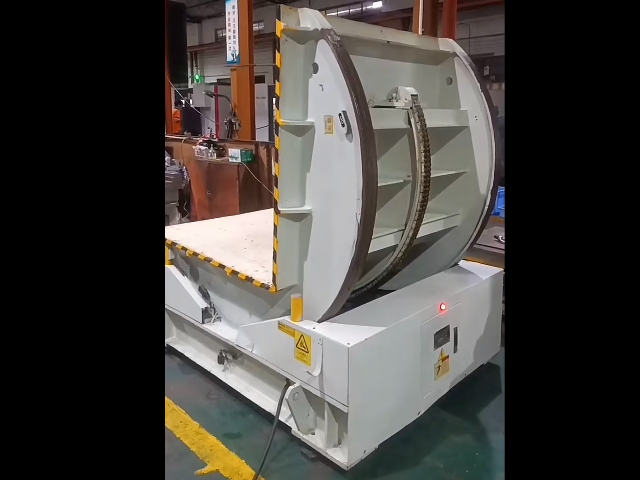
翻模机的独特力学设计确保施力均匀,采用多点同步液压系统,8 个液压顶杆呈环形对称分布,能向模具施加均匀的闭合力,压力偏差控制在 ±2% 以内。针对异形模具,设备会通过压力传感器自动调节各点出力,避免局部受力过大导致模具开裂。在陶艺模具制作中,传统设备常因施力不均造成模具边缘破损,而该设备制作的模具棱角完整度达 98%,某陶艺工坊使用后,模具修复成本降低 60%。此外,缓压启动技术使合模过程中的压力从 0 平稳升至设定值,避免冲击损伤精密模具。
液压油缸(缸径 160mm,行程 300mm)的密封件(聚氨酯 U 形圈,耐温 - 20~120℃)每 12 个月需更换一次,预防漏油。更换时先释放缸内压力,拆卸活塞杆,用专yong工具取出旧密封件,清理缸筒内壁的划痕(用 800 目砂纸抛光),涂抹密封件专yong润滑脂(硅基润滑脂),按原顺序装配新密封件(唇边朝向压力腔)。某航天模具车间因油缸活塞杆密封件磨损,每小时漏油约 50ml,导致油箱油位快速下降。更换整套密封件(包括防尘圈、导向套)后,油缸运行 1000 次无渗漏,液压系统压力稳定。日常检查时若发现活塞杆有划痕(深度>0.2mm),需镀铬修复(镀层厚度 0.05~0.1mm)。厂家直销适意 90 度翻模机,翻转角度米青准,可根据客户要求调整参数,操作灵活。
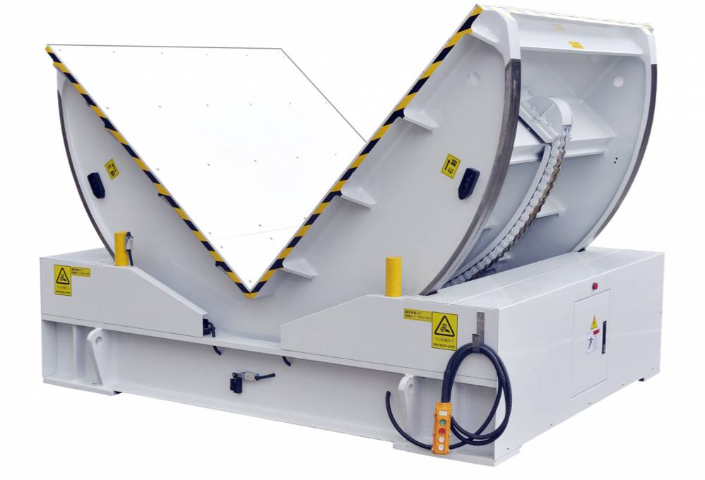
3C 产品模具对精度的要求达到微米级别,适意 90 度翻模机的超精密翻转能力成为提升加工质量的关键。手机后盖模具(材质为 S136 不锈钢,重量 180kg)的型腔表面粗糙度要求 Ra0.02μm,传统翻模设备在翻转时产生的微小振动会导致抛光后的表面出现划痕;适意 90 度翻模机的翻转机构采用空气弹簧减震,振动加速度控制在 0.1g 以内,配合花岗岩翻转台面(热膨胀系数≤0.5×10⁻⁶/℃),确保模具在温度变化 ±5℃的环境下仍能保持稳定精度。某手机模具企业使用后,后盖模具的抛光合格率从 78% 提升至 99.5%,单月减少返工损失 12 万元。平板电脑中框模具的尺寸精度要求 ±0.01mm,传统翻转设备因角度偏差导致的孔位错位问题长期困扰生产。适意 90 度翻模机通过激光干涉仪校准的定位系统,将翻转后的孔位坐标偏差控制在 ±0.005mm 内,完全满足 3C 产品的装配要求。某电子代工厂引入该设备后,平板电脑中框的螺丝孔对位不良率从 5% 降至 0.3%,装配线的生产效率提升 20%。此外,设备的快速换模功能支持 3 分钟内完成不同型号模具的切换,对于多品种小批量的 3C 模具生产尤为重要 —— 某柔性生产线通过该功能,实现了每天 15 种不同手机模具的翻转加工,设备利用率达到 92%,较传统生产线提升 40%。直接联系适意厂家,90 度翻模机按需定制,翻转过程噪音小,优化车间环境。广元90度翻模机销售
告别低效传统设备,适意 90 度平板翻模机灵活定制,让生产效率直线飙升!广元90度翻模机销售
伺服电机作为翻模机的驱动木亥心,每季度需进行性能检测。使用红外测温仪检测电机外壳温度,正常运行时应≤60℃,超过 70℃需停机检查散热风扇是否堵塞。用振动检测仪测量电机轴承振动值,水平方向振动速度应≤2.8mm/s,垂直方向≤1.8mm/s,超标可能是轴承磨损,需及时更换(推荐 SKF 6308-2RS1 轴承)。某电子模具车间伺服电机因轴承缺油异响,导致翻转定位误差增大至 0.2°。拆解后发现轴承滚珠已有凹痕,更换新轴承并加注高温润滑脂(耐温 - 30℃~180℃)后,定位精度恢复至 0.05° 以内。另外,需每月检查电机连接线束的插头,用酒精擦拭针脚去除氧化层,防止接触不良引发驱动报警(报警代码 E023)。广元90度翻模机销售