商机详情 -
陕西不锈钢折弯切割加工哪家好
金属加工件的质量检验应覆盖尺寸、外观与必要的性能,而非只看好不好看,那样容易漏掉隐患,埋下失效种子。尺寸方面依据图纸抽关键特征,外观关注磕碰、色差与缺陷,性能则按用途做硬度、膜厚或盐雾等检查,分层把关。金属加工过程记录是检验的重要依据,缺少记录会让问题难以回溯,责任也难以厘清,争议时被动。采购方在合同中明确验收方式与抽样比例,可减少后续分歧,也让供应方提前准备检具与方案,提升配合度。对金属加工企业而言,检验不是终点,而是把异常反馈到工艺的入口,形成改进闭环,让每次问题都变成提升机会。稳定的检验节奏能帮助供应方积累可信的质量表现,也增强客户下单的信心。把检验视为管理工具而非关卡,是成熟企业的共同特征,有利于双方长期共赢,减少质量博弈带来的内耗与成本。检验当作管理工具,异常闭环更快,质量口碑更稳,客户在扩大合作范围时也会更放心地把关键件交过来,信任在每次放行中累积。把细节做在前端,往往比事后补救更省钱也省心。对加工件外观有高要求?我们注重表面处理,金属结构件加工件光洁度高,美观与实用兼具!陕西不锈钢折弯切割加工哪家好
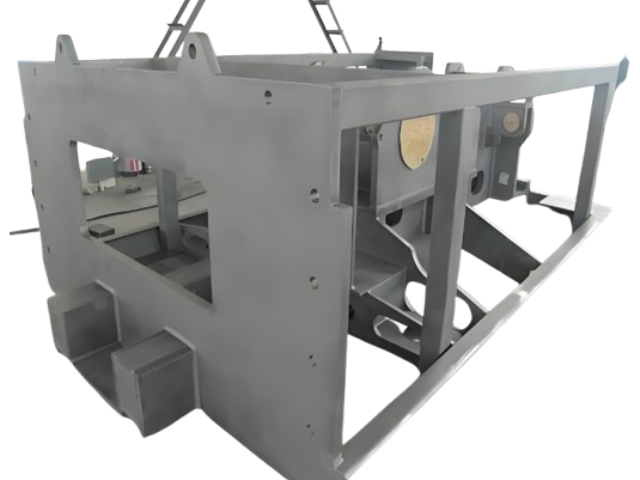
在不锈钢风管成型与组装过程中,有效控制焊接变形及内应力需从工艺设计与操作规范两方面入手:优化下料与成型工艺:尽量采用剪切、折边等机械加工方式一次成型,减少手工锤击敲打,避免因内应力集中导致板材变形。复杂配件应先制作样板再下料,防止返工。合理控制翻边尺寸:横向拼接采用翻边对接焊时,翻边高度宜控制在10mm~15mm。翻边过小不利于夹具操作且易使高温传递引发变形,翻边过大则浪费材料。采用正确的焊接顺序:组对时先进行点焊,并使用夹具将风管固定后再施焊,利用夹具克服冷却过程中的收缩变形。正式焊接时,应从中间向两端逆向分段施焊(或采用跳焊法),使焊缝均匀受热和冷却。焊后矫正与加固:若产生轻微变形,可使用木锤或铜锤(另一侧衬垫与风管同弧度的垫板)均匀敲击矫正,严禁猛烈敲击。加固框与风管连接时可采用断续焊,以减少局部热输入。陕西不锈钢折弯切割加工哪家好五金冲压件厂家的设备定期维护升级,确保生产过程稳定,产品一致性强!
316/316L不锈钢风管316L不锈钢在304的基础上添加了钼(Mo)元素,使其耐氯离子腐蚀、耐点蚀和耐酸碱能力远优于304,尤其适合极端苛刻的环境。适用场景:高腐蚀环境:沿海地区(盐雾环境)的交通枢纽与建筑、化工厂、污水处理厂、石油等高危行业的废气处理系统。高洁净与卫生要求:医疗工程、生物制药车间、食品级生产线等,其材质无毒无污染,且易于清洁,符合GMP/HACCP等卫生规范。特种工业排气:处理含强腐蚀性成分(如Cl⁻、SOx)的高温、高湿复杂气体的环保废气处理系统。
当不锈钢风管采用碳素钢法兰连接时,由于两种金属存在电位差,在潮湿环境下极易发生电化学腐蚀(双金属腐蚀)。为避免此问题并保证防腐效果,必须采取以下关键措施:法兰表面防腐处理:碳素钢法兰的表面必须进行镀铬或镀锌等防腐处理,以减缓碳钢自身的氧化锈蚀速度。紧固件材质匹配:连接法兰的螺栓、螺母及铆钉等紧固件,应尽量采用不锈钢材质。若受条件限制必须使用碳素钢紧固件,其表面应涂刷耐酸涂料进行防腐绝缘。物理隔离防接触:严禁不锈钢风管与碳素钢支架直接接触。在风管与碳素钢支架的接触处,必须加设橡胶板、塑料板或不锈钢板等非金属绝缘垫片进行物理隔离,阻断腐蚀电流回路。排油烟系统特殊要求:若应用于排油烟工程,为防止油烟泄漏及橡胶垫层在高温下老化,不锈钢风管与法兰应采用满焊连接,以彻底杜绝法兰连接处的渗漏与腐蚀隐患。沛尔机械金属加工件在强度与韧性上完美平衡,既坚固又有良好可塑性,适应多种复杂工况!
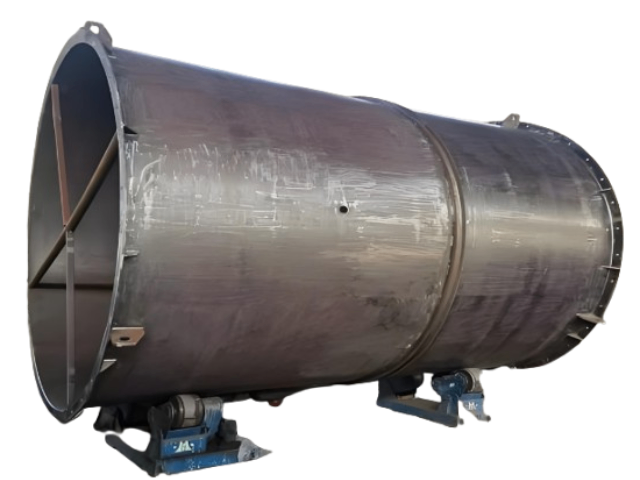
阳极氧化常用于铝及铝合金金属加工件,通过在表面生成氧化膜提升耐蚀与耐磨能力,并可赋予多样色泽,因此多应用于外观与功能并重的零件。上海沛尔机械工程有限公司在阳极氧化生产中关注电解液浓度、温度与时间的匹配,使膜层致密均匀,避免烧蚀与粉化等常见问题。金属加工件经该工艺处理后,既能抵御日常环境侵蚀,也便于后续封孔增强防护,延长在户外的可用周期。企业针对装饰与功能的不同取向,调整工艺组合以满足具体用途,例如对耐磨件加强膜厚,对装饰件优化色泽。对于需要轻量且耐腐蚀的部件,金属加工的阳极氧化方案提供了务实选择,兼顾减重与防护。稳定的工艺控制有助于减少色差,使成批零件观感协调,也让采购方在整机装配时更少出现外观不一致的困扰,降低挑拣成本。轻量且耐蚀的组合,正是许多终端产品在选材与表面方案上希望兼顾的目标,也呼应了下游减重的整体趋势,使零件在整机中更具存在价值。把细节做在前端,往往比事后补救更省钱也省心。稳定的过程能力,是长期合作里实在的底气与依靠。担心金属加工件与设备不匹配?沛尔机械严格按照您提供的设备参数生产,确保完美适配!陕西不锈钢折弯切割加工哪家好
担心冲压件表面粗糙?沛尔采用精细表面处理工艺,五金冲压件表面光滑如镜!陕西不锈钢折弯切割加工哪家好
焊接工艺通过热输入、应力分布及缺陷控制影响非标结构件强度,需从工艺优化、应力管理、缺陷防控三方面控制。对强度的主要影响热输入不当:高温导致热影响区晶粒粗大(如Q345钢焊接热输入>25kJ/cm时,冲击韧性下降30%),降低接头强度。焊接缺陷:裂纹(应力集中系数达5-10)、未焊透(有效截面积减少10%即导致强度下降20%)、密集气孔(降低疲劳强度15%-25%)。残余应力:拘束度大的T型接头易产生纵向拉应力(达材料屈服强度80%),引发延迟裂纹。关键控制措施工艺参数优化薄板(<6mm)用CO₂气体保护焊(电流80-120A,热输入<15kJ/cm),减少变形;厚板(>20mm)采用多层多道焊,每层热输入控制在20kJ/cm内。高碳钢预热至150-250℃(如45钢),焊后缓冷消除氢致裂纹。应力控制技术采用“先焊收缩量大焊缝”顺序(如箱型结构先焊纵向主焊缝),配合刚性固定(夹具约束变形量≤0.5mm/m)。焊后振动时效(频率20-50Hz,时间30-60min),残余应力消除率达60%-80%。缺陷防控手段焊前用激光清洗(去除油污、氧化皮,提高熔合质量),焊后100%UT探伤(检测内部裂纹)。重要焊缝采用窄间隙埋弧焊(坡口宽度≤12mm),降低未焊透风险。陕西不锈钢折弯切割加工哪家好