商机详情 -
广东激光振镜激光焊接机的系统配置
振镜扫描系统通过两组高速偏转镜片改变激光束的出射方向,使焦点在工件表面快速移动而无需移动激光头或工件。这种工作方式在多点阵列焊接中优势明显 —— 例如 CCS 组件的镍片焊接需要在一个产品上完成数十个焊点,振镜系统的跳转速度远优于传统的 X‑Y 运动平台,焊点之间的空走时间被大幅压缩,有效焊接时间占比随之提升。在双输送线工位龙门焊接机中,振镜系统与龙门切换机构协同工作,双轨道交替进料使激光器的有效作业时间进一步延长。振镜配置的旁轴视觉与测距系统在焊接前完成焊点位置与工件高度检测。广东科迈罗光电技术有限公司将振镜焊接技术应用于 CCS 自动焊接线及模组侧缝焊接设备中,其高功率振镜焊接头支持多种功率等级激光器的配套使用。钠电池模组 PACK 焊接可配置振镜、测距、视觉、铜嘴压头组件,依托模块化完成规格切换。广东激光振镜激光焊接机的系统配置
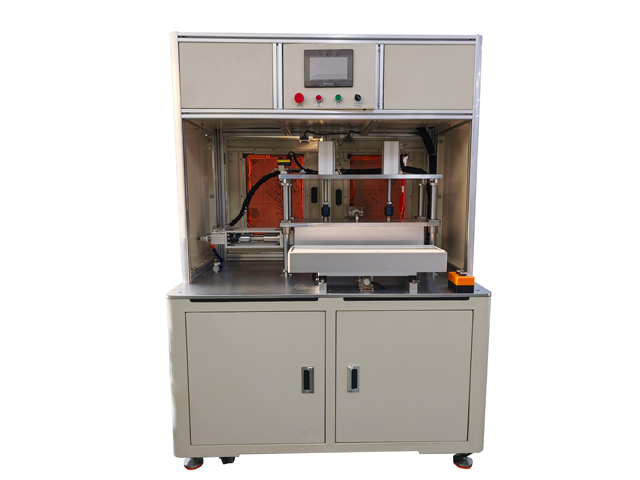
方形铝壳电芯从极耳焊接、软连接焊接到顶盖预焊与满焊,每一道工序的良率都直接影响模组 PACK 的后续性能。当产线同时处理不同批次电芯时,来料尺寸与极耳状态存在细微差异,这要求焊接设备具备自适应调整能力 —— 视觉定位系统识别焊点位置,测距模块完成工件表面高度检测,保障焊点加工质量。密封钉焊接环节则进一步叠加激光清洗工序,注液口表面残留物清理后再进行预焊固定与满焊密封,2D+3D 视觉检测在焊后覆盖成型质量验证。从电芯装配小试线到规模化模组 PACK 线,方形电池激光焊接机需在不同节拍与换型频率下保持稳定的焊接优率。广东科迈罗光电技术有限公司在该领域已形成覆盖极耳、软连接、顶盖、密封钉等多工位的完整设备序列,其模块化设计支持按工艺需求灵活组合,服务于动力及储能领域的方形铝壳电芯制造全流程。北京壳体密封激光焊接机价格CCS 组装焊接线实现镍片焊接,焊后 AOI 识别焊点缺陷,分选下线机构剔除不合格工件。
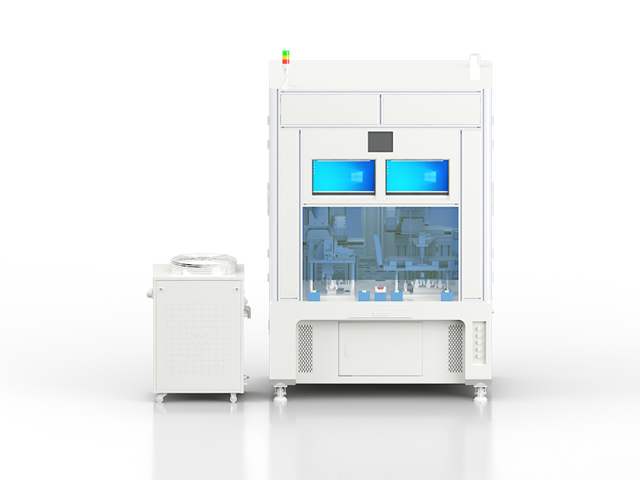
电池壳体的密封性直接关系到电解液稳定性与电池全生命周期安全,密封焊接工序对设备的一致性与可靠性要求较高,成套设备的设计需围绕工序完整性展开。在防爆阀焊接中,设备依次完成电池快速定位、CCD定位系统精确识别防爆阀位置、自动预压装置将工件压紧、激光沿预设平面几何图形轨迹焊接、焊后检测与下料。铜嘴压头组件在焊接过程中同时具备吹保护气与吸尘功能,设备搭载保护气供气模块与除尘系统,匹配密封焊接工况需求。激光功率根据壳体厚度与材料吸收率在可调范围内设定,焊接轨迹支持点、直线、圆弧等任意平面几何图形的编程与调用,以适应不同型号电池防爆阀的分布形状与数量。注液孔焊接则增加了激光清洗工序,清理注液口表面残留物后再执行密封钉的预焊固定与满焊密封。焊后2D与3D视觉检测系统从多角度检查焊缝成型质量,检测前配备焊缝擦拭机构,清理焊缝表面烟尘杂质。多道焊接及检测工序集成一体化设备平台,工序集成度高。
在锂电、钠电及储能装备制造领域,激光焊接机生产厂家的技术纵深决定了设备在产线中的实际表现。真正具备竞争力的制造商,往往需要同时掌握激光工艺开发、机械结构设计、视觉算法集成与 MES 系统对接等跨学科能力。以 CCS 组件焊接场景为例,产线中热铆、激光焊接、ICT 测试、AOI 检测等多工站的协同,要求厂家不只能提供焊接单元,还需理解整线节拍控制与数据追溯逻辑。从设备参数反观设计能力,双输送线工位龙门焊接机,振镜搭载测距、视觉系统,配合龙门切换机构与双轨道交替进料的设计,均体现了厂家对焊接效率与良率平衡点的精确把握;而侧缝焊接高速线中四工位三轴带动振镜、机器人自动上下料的方案,则进一步验证了其在标准化模块与柔性化生产之间的技术积累。依托重点团队深耕锂电装备领域十余年的行业积累,广东科迈罗光电技术有限公司通过模块化设计与标准化生产流程,将研发、制造、服务环节贯通,其设备在 16 个以上国家和地区的应用反馈,也反过来成为工艺迭代的数据支撑。精密激光焊接机适配高精度焊接点位,密封钉焊接集成清洗、定位、焊接、视觉检测流程。
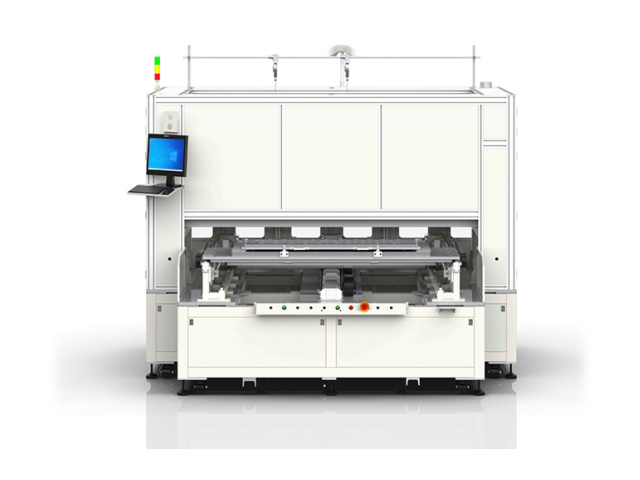
方形铝壳电芯从极耳焊接到模组侧缝焊接,不同企业对焊接设备的节拍要求、换型频率与自动化程度存在明显差异,标准化机型难以覆盖所有生产场景。定制方案的关键在于将实际产线的工艺需求转化为设备的功能定义。对于产能压力较大的量产线,可配置双轨道同时交替进料,使激光器在两侧工位间连续作业而无需等待上下料时间;对于多品种共线生产的情形,振镜系统配合可快速更换的工装夹具,使设备能够在不同规格电芯之间切换时无需大幅调整硬件结构。视觉定位与测距系统的精度等级同样依据产品特征而定——极耳间距偏差较小的电芯可选用标准配置,而针对大尺寸模组或来料一致性有限的场景,则需要更高分辨率的CCD与更宽检测范围的测距模块。定制方案还需考虑与现有产线输送系统的物理接口匹配。广东科迈罗光电技术有限公司在方形铝壳电芯装配领域积累了极耳、软连接、顶盖、密封钉等多工位成熟工艺经验,可为定制方案设计提供工艺支撑。龙门成套焊接机适配大幅面焊接,三轴集成激光器振镜,可上传 MES 实现数据追溯。辽宁自动化激光焊接机生产厂家
钠电池成套焊接设备整合焊接、上下料、检测单元,搭载 MES 完成生产数据追溯。广东激光振镜激光焊接机的系统配置
动力电池从电芯到模组再到电池包的制造链条中,激光焊接贯穿了多个关键连接节点。极耳焊接确保电流在电芯内部与外部极柱之间低损耗传输,侧缝焊接将多个电芯固定为结构稳定的模组,CTP 结构的电池包则进一步要求焊接设备在整箱尺度上完成汇流排与壳体连接。EV 方壳 CTP 高速焊接线采用了飞行寻址与机器人高速焊接的组合方案,焊前系统自动识别焊点位置并规划路径,无需人工干预即可完成整箱 PACK 的焊接作业。模组侧缝焊接则依靠四工位三轴带动振镜,机器人自动上下料与装配夹具机台配合,实现焊接过程与物流流转的同步。不同形态的动力电池 —— 方形、软包、圆柱 —— 对焊接设备的结构与运动控制方式各有侧重,但根本诉求一致:在保持较高节拍的同时控制每道焊缝的一致性与缺陷率。广东科迈罗光电技术有限公司依托重点团队深耕锂电装备领域十余年的积累,其动力电池焊接设备覆盖从电芯装配到模组 PACK 的完整工艺链条。广东激光振镜激光焊接机的系统配置
广东科迈罗光电技术有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在广东省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**广东科迈罗光电技术供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!