标签列表 - 广东科迈罗光电技术有限公司
-
 四川激光振镜激光焊接机哪家好
连接片作为电芯之间或电芯与极柱之间的电气连接件,其焊接质量直接决定模组的内阻一致性与载流能力。在模组 PACK 工序中,连接片焊接需在有限的空间内完成较大面积的搭接焊,焊缝需要同时满足过流截面与机械强度的双重指标。焊接过程中,铜嘴压头组件将连接片与电芯极柱紧密贴合,振镜系统引导激光束沿预设轨迹扫描,视觉与测距系统完成焊点位置与工件高度检测。针对不同模组设计,焊接轨迹可设置为点阵、直线或圆形等平面几何图形。产线批量生产时,焊接效率与换型速度共同影响整体产能 —— 标准化的 Busbar 设计规范与通用化工装夹具缩短了新产品的导入周期,减少了调试阶段的试焊次数。广东科迈罗光电技术有限公司在连接片焊...
发布时间:2026.09.30 -
 锂电池激光焊接机定制方案
不同的锂电、钠电及储能领域制造商,对锂电池激光焊接机的需求存在差异,定制方案就显得尤为重要。广东科迈罗光电技术有限公司能为客户提供专业的定制方案。公司市场响应快,可提供规划、设计、制造、服务一体化智能制造解决方案。比如对于一些需要特定尺寸和工艺的 CCS 组件焊接生产,公司可以根据客户要求定制 CCS 组装焊接线或 CCS 自动焊接线。在定制过程中,会充分考虑客户的生产规模、产品规格、工艺要求等因素。像对于空间受限的产线布局,公司推出了旋转双工位 CCS 焊接机,结构紧凑,适合特定场景。并且,公司的标准模块具备兼容性、通用性、可扩展性,产线架构支持产能弹性扩容。多功能激光焊接机适配多品种小批量...
-
 天津锂电池激光焊接机排名
锂电、钠电及储能领域对激光焊接设备的采购决策中,价格构成始终是重要考量维度。设备定价逻辑与产品类型、激光器功率、关键部件配置及系统集成度直接关联。针对大规模量产设计的自动化焊接系统,由于集成了高功率光纤激光器、振镜扫描系统、视觉定位模块及测距传感装置,单台设备成本明显提升,但这类设备在方形铝壳电芯 PACK 组装中可连续稳定运行,通过减少人工干预、提升单位时间产出,长期运营成本反而更具优势。以旋转双工位 CCS 焊接机为例,其采用 MOPA 激光器与旁轴视觉系统,双工位交替作业的设计使设备在有限空间内实现效率充分释放,而这部分功能升级所带来的价格变化,本质上是对应了不同生产规模下的投资回报周期...
-
 陕西精密激光焊接机采购渠道
电池壳体的密封性直接关系到电解液稳定性与电池全生命周期安全,密封焊接工序对设备的一致性与可靠性要求较高,成套设备的设计需围绕工序完整性展开。在防爆阀焊接中,设备依次完成电池快速定位、CCD定位系统精确识别防爆阀位置、自动预压装置将工件压紧、激光沿预设平面几何图形轨迹焊接、焊后检测与下料。铜嘴压头组件在焊接过程中同时具备吹保护气与吸尘功能,设备搭载保护气供气模块与除尘系统,匹配密封焊接工况需求。激光功率根据壳体厚度与材料吸收率在可调范围内设定,焊接轨迹支持点、直线、圆弧等任意平面几何图形的编程与调用,以适应不同型号电池防爆阀的分布形状与数量。注液孔焊接则增加了激光清洗工序,清理注液口表面残留物后...
-
 海南多工位激光焊接机售后
在动力电池与储能系统制造过程中,产线稳定运行对模组 PACK 装配关键设备的激光焊接机售后与设备本身提出较高要求。设备采用模块化架构设计,支持产能弹性扩容。企业具备出色的供应链管理备货制度,重点部件备库率达 50%。公司已通过 ISO9001 质量管理体系及知识产权管理体系认证。服务网络遍布全球,除中国外,业务已拓展至日本、韩国、越南、德国、美国、巴西等 16 个以上国家和地区。以上能力依托重点团队深耕锂电装备领域十余年的行业积累。钠电池焊接设备支持定制,可增设上下料、扫码、MES 模块,做硬件系统匹配。海南多工位激光焊接机售后振镜扫描系统通过两组高速偏转镜片改变激光束的出射方向,使焦点在工件...
-
山西软包电池激光焊接机怎么选
在众多自动化激光焊接机生产厂家中,广东科迈罗光电技术有限公司独具特色。该公司成立于 2015 年,是集研发、生产、销售、服务于一体的企业。它专注于锂电、钠电及储能领域,聚焦激光智能装备与模组 PACK 智能产线。公司拥有强大的研发和生产能力,已通过 ISO9001 质量管理体系及知识产权管理体系认证。其生产的自动化激光焊接机种类丰富,有双输送线工位龙门焊接机、旋转双工位 CCS 焊接机等,能满足不同客户的需求。并且科迈罗光电的重点团队深耕锂电装备领域 10 年 +,积累了丰富经验。其服务行业上市主体 10+,主流大型企业 20+,客户口碑良好。无论是产品质量还是服务水平,广东科迈罗光电技术有限...
-
 北京镍片激光焊接机的系统配置
不同企业在锂电、钠电及储能领域的生产需求存在差异,激光焊接机定制方案就显得尤为重要。比如,对于生产不同尺寸规格 CCS 产品的企业,其所需激光焊接机的功能和参数也不同。广东科迈罗光电技术有限公司能够为客户量身定制激光焊接机方案。若企业需要生产大尺寸的 CCS 产品,公司可提供上下双层工位 CCS 焊接机定制方案,该设备适用于双层大型 CCS 产品的焊接生产,覆盖 1800×600mm 尺寸范围内的 CCS 产品,采用振镜同轴视觉定位,定位精度高,还有特有的铜嘴压头组件确保焊接压合效果。若企业空间有限,更注重设备的紧凑性,公司则可推荐旋转双工位 CCS 焊接机,其结构紧凑,适合空间受限的产线布局...
-
 福建视觉定位激光焊接机生产厂家
锂电池激光焊接机成套设备可用于动力电池、储能电池生产制造。广东科迈罗光电技术有限公司拥有多种类型的成套设备。以侧缝焊接高速线为例,实现了模组堆叠、侧板焊接、模组刻码等功能,主要包含焊前搬运抓手、装配夹具机台、焊接三轴移载平台、视觉寻位及测距系统、焊后搬运抓手、焊接除尘系统、刻码台、NG 品出料等设备。该成套设备适用于方形电芯模组的侧缝焊接工序,适配 L340~800mm、W130~320mm、H85~160mm 规格范围内的模组产品,满足大批量、高效率的模组侧缝焊接需求。公司的成套设备具有自动化程度高、标准化程度高、模块化设计等优势,通过增减模块实现产能规划方案。方形铝壳焊接设备搭载视觉、测距...
-
 天津激光振镜激光焊接机成套设备
自动化激光焊接机在 CCS 组件生产与模组 PACK 装配环节的价值,体现在将焊接工艺嵌入连续流转的制造流程之中。以 CCS 自动焊接线为例,产线通过上下层输送线贯通各工站,自动完成巴片上料、热铆、激光焊接、振动测试、ICT 测试、AOI 缺陷检查、针脚检查直至成品下线的全过程。振镜焊接系统配置测距与视觉功能,可在焊接前完成产品表面高度检测,旁轴视觉系统用于识别焊点位置,匹配预设焊接轨迹。对于 Busbar 焊接工序,自动化焊接站既可对接自动流水线实现规模化生产,也可适应小推车进出焊房的柔性作业模式。整线搭载的 MES 制造执行系统将扫码信息、焊接参数、测试数据与产品二维码绑定,实现从电芯来料...
-
 黑龙江动力电池激光焊接机市场
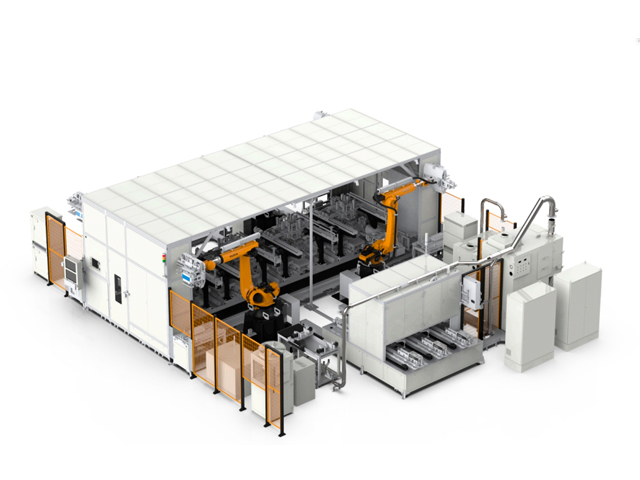
在锂电、钠电及储能领域的制造商,特别是需要模组 PACK 智能产线与激光智能装备的企业,选择激光焊接机时需要综合考量多方面因素。从焊接材质与要求来说,如果是方形铝壳、短刀铝壳电芯的极耳焊接、软连接焊接等,对焊接精度和稳定性要求高,可选用龙门平台焊接机,它具有高功率、精细光束质量、免维护、高光电转换效率等特性,能满足大批量、高精度的激光焊接需求。从生产效率来看,像双输送线工位龙门焊接机采用双轨道同时交替进料,能提高生产效率,对于有大规模生产需求的企业是不错的选择。从成本控制角度,可关注设备价格以及供应商供应链配套能力。广东科迈罗光电技术有限公司作为集研发、生产、销售、服务于一体的国家高新技术企业...
-
 西藏方形电池激光焊接机供应商
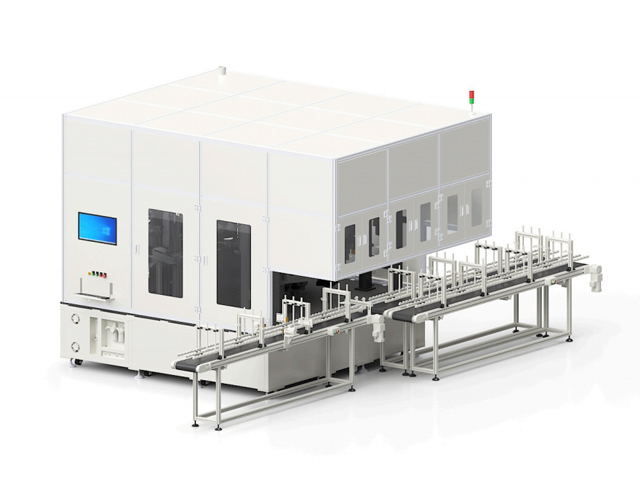
振镜扫描系统通过两组高速偏转镜片改变激光束的出射方向,使焦点在工件表面快速移动而无需移动激光头或工件。这种工作方式在多点阵列焊接中优势明显 —— 例如 CCS 组件的镍片焊接需要在一个产品上完成数十个焊点,振镜系统的跳转速度远优于传统的 X‑Y 运动平台,焊点之间的空走时间被大幅压缩,有效焊接时间占比随之提升。在双输送线工位龙门焊接机中,振镜系统与龙门切换机构协同工作,双轨道交替进料使激光器的有效作业时间进一步延长。振镜配置的旁轴视觉与测距系统在焊接前完成焊点位置与工件高度检测。广东科迈罗光电技术有限公司将振镜焊接技术应用于 CCS 自动焊接线及模组侧缝焊接设备中,其高功率振镜焊接头支持多种功...
-
 内蒙古壳体密封激光焊接机供应商
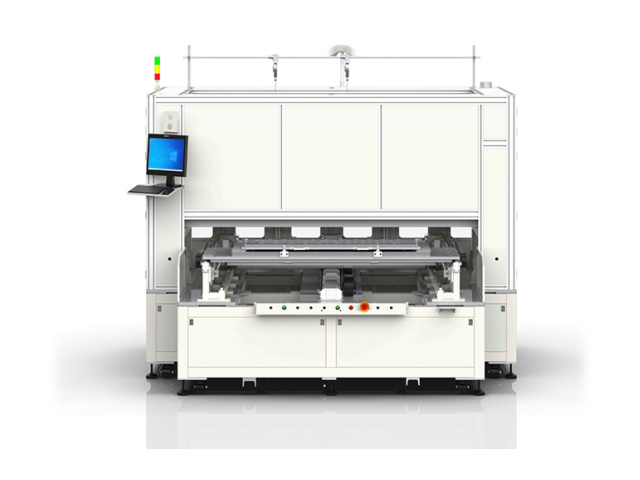
在动力电池与储能电池的生产中,激光焊接机成套设备能满足企业自动化、规模化生产需求。像 CCS 组装焊接线,它是一套完整的激光焊接机成套设备,用于生产 CCS 产品,主要工艺包括热铆、激光焊接、ICT 电性能测试、AOI 缺陷检查、针脚检查等,各工站通过六轴机械手搬运产品进入各工站,完成产线的自动生产。该设备适用于新能源汽车动力电池及储能电池领域,覆盖 2000×600mm 尺寸范围内的 CCS 产品,尺寸向下兼容,可满足大批量、高效率的规模化制造需求。广东科迈罗光电技术有限公司能提供多种激光焊接机成套设备,公司具备生产标准化、模块化的优势,在成本控制方面表现出色,重点部件备库率达 50%,确保...
-
福建多工位激光焊接机直销
圆柱电池从 18650、21700 向更大直径的 46 系列及各类大圆柱形态演进的过程中,激光焊接工序的重要性持续提升。圆柱电池激光焊接机需依次完成集流盘焊接、穿透焊接、封口焊接、密封钉焊接等多道工序,其中集流盘焊接涉及揉平或对多极耳形态的适配,穿透焊接则要求激光能量精确控制以实现熔深一致。在集流盘焊接环节,焊接机需根据极耳形态调整焊接轨迹与参数,保证集流盘与电芯极组之间的连接强度和过流能力。封口焊接要求焊缝具备良好的气密性,以维持电芯内部环境的长期稳定,焊接速度与保护气体流量的匹配直接影响焊缝成型质量与飞溅控制。密封钉焊接则在注液后完成后续封装,预焊与满焊的分步工艺确保铝钉位置固定且焊后气密...
-
辽宁电池激光焊接机价格
在锂电池与钠电池制造中,部分焊接点位对精度、热影响控制及外观质量的要求明显高于常规焊接工位,精密激光焊接机正是为此类场景而设计。以密封钉焊接为例,焊接既要保证熔深达到耐压测试标准,又要避免熔穿或热影响区扩展至注液口周边区域。设备通过激光清洗工序去除注液口表面的电解液残留与氧化物,视觉引导系统完成上钉定位,预焊以较低能量固定铝钉位置,满焊则精确控制激光功率、焊接速度与保护气体流速,使熔深与熔宽稳定在设定范围内。焊接完成后,焊缝擦拭机构清理表面烟尘,2D 与 3D 视觉检测系统从多角度检查焊缝成型质量,减少误判率。整套系统采用 PC 工控机控制,焊接轨迹可编程为点、直线、圆等任意平面几何图形,以适...
-
海南激光振镜激光焊接机成套设备
在众多自动化激光焊接机生产厂家中,广东科迈罗光电技术有限公司独具特色。该公司成立于 2015 年,是集研发、生产、销售、服务于一体的企业。它专注于锂电、钠电及储能领域,聚焦激光智能装备与模组 PACK 智能产线。公司拥有强大的研发和生产能力,已通过 ISO9001 质量管理体系及知识产权管理体系认证。其生产的自动化激光焊接机种类丰富,有双输送线工位龙门焊接机、旋转双工位 CCS 焊接机等,能满足不同客户的需求。并且科迈罗光电的重点团队深耕锂电装备领域 10 年 +,积累了丰富经验。其服务行业上市主体 10+,主流大型企业 20+,客户口碑良好。无论是产品质量还是服务水平,广东科迈罗光电技术有限...
-
天津方形电池激光焊接机供应商
振镜扫描系统通过两组高速偏转镜片改变激光束的出射方向,使焦点在工件表面快速移动而无需移动激光头或工件。这种工作方式在多点阵列焊接中优势明显 —— 例如 CCS 组件的镍片焊接需要在一个产品上完成数十个焊点,振镜系统的跳转速度远优于传统的 X‑Y 运动平台,焊点之间的空走时间被大幅压缩,有效焊接时间占比随之提升。在双输送线工位龙门焊接机中,振镜系统与龙门切换机构协同工作,双轨道交替进料使激光器的有效作业时间进一步延长。振镜配置的旁轴视觉与测距系统在焊接前完成焊点位置与工件高度检测。广东科迈罗光电技术有限公司将振镜焊接技术应用于 CCS 自动焊接线及模组侧缝焊接设备中,其高功率振镜焊接头支持多种功...
-
宁夏方形电池激光焊接机怎么选
锂电、钠电及储能领域对激光焊接设备的采购决策中,价格构成始终是重要考量维度。设备定价逻辑与产品类型、激光器功率、关键部件配置及系统集成度直接关联。针对大规模量产设计的自动化焊接系统,由于集成了高功率光纤激光器、振镜扫描系统、视觉定位模块及测距传感装置,单台设备成本明显提升,但这类设备在方形铝壳电芯 PACK 组装中可连续稳定运行,通过减少人工干预、提升单位时间产出,长期运营成本反而更具优势。以旋转双工位 CCS 焊接机为例,其采用 MOPA 激光器与旁轴视觉系统,双工位交替作业的设计使设备在有限空间内实现效率充分释放,而这部分功能升级所带来的价格变化,本质上是对应了不同生产规模下的投资回报周期...
-
宁夏电池激光焊接机
极耳是电芯内部正负极集流体与外部电路之间的关键电流通道,其焊接质量决定了电池的内阻、温升特性与循环寿命。在方形铝壳电芯装配小试线与量产线中,极耳焊接通常安排在电芯入壳之后的工序,设备需将多层极耳与盖板极柱进行搭接焊或对缝焊。激光束在极耳表面形成熔池,熔融金属完成极耳与极柱之间的导电连接。视觉定位系统识别极耳的堆叠状态与轮廓位置,测距传感器完成极耳高度检测。焊接完成后,焊点外观需光滑无飞溅,熔深与熔宽的组合需满足过流能力与机械强度的双重指标。广东科迈罗光电技术有限公司的极耳焊接设备覆盖方形铝壳与短刀铝壳电芯的多种极耳形态,其工艺参数库已积累不同类型与层数组合的推荐焊接方案,服务于动力及储能电池制...
-
天津动力电池激光焊接机售后
在方形铝壳电芯极耳焊接、软连接焊接与顶盖预焊接等工序中,来料电芯的极柱位置、极耳间距与叠放状态均存在个体偏差,单纯依靠机械夹具定位难以保证每个焊点的落点精度。视觉定位系统通过工业相机采集工件图像,经算法识别焊点特征后生成坐标偏移量,控制系统依托识别的焊点坐标数据,完成精确焊接定位。可根据产品实际特征,匹配适配的视觉系统配置。测距系统与视觉定位协同工作,焊接前完成工件表面高度检测。在CCS组件焊接中,视觉定位还需识别镍片与巴片的搭接状态,确保焊点落在有效接触区域内而非悬空部位。可适配不同型号产品的焊接定位需求。广东科迈罗光电技术有限公司的视觉定位系统已在方形电芯模组Busbar焊接与CCS组件生...
-
上海连接片激光焊接机
不同企业在锂电、钠电及储能领域的生产需求存在差异,激光焊接机定制方案就显得尤为重要。比如,对于生产不同尺寸规格 CCS 产品的企业,其所需激光焊接机的功能和参数也不同。广东科迈罗光电技术有限公司能够为客户量身定制激光焊接机方案。若企业需要生产大尺寸的 CCS 产品,公司可提供上下双层工位 CCS 焊接机定制方案,该设备适用于双层大型 CCS 产品的焊接生产,覆盖 1800×600mm 尺寸范围内的 CCS 产品,采用振镜同轴视觉定位,定位精度高,还有特有的铜嘴压头组件确保焊接压合效果。若企业空间有限,更注重设备的紧凑性,公司则可推荐旋转双工位 CCS 焊接机,其结构紧凑,适合空间受限的产线布局...
-
湖南多功能激光焊接机
锂电、钠电及储能产业的快速扩张,持续推动激光焊接设备市场需求的结构性增长。从产品形态演变来看,CCS 组件焊接从人工上巴片、热铆逐步升级为上下层输送线自动连通、振动测试与 ICT 集成检测的全流程产线;模组侧缝焊接设备则由单工位向双工位、四工位三轴带动振镜的方向演进,适应产品规格范围扩展至 L340~800mm、W130~320mm、H85~160mm。市场对设备的要求正从单一焊接功能转向系统化解决方案 ——CTP 结构电池包焊接需要兼顾飞行寻址与机器人高速作业,VDA 标准模组则强调电芯成组、外壳焊接、模组测试等工序的自动化衔接。在此背景下,设备制造商的技术储备与快速响应能力成为市场竞争的关...
-
四川壳体密封激光焊接机排名
锂电池制造对焊接精度的要求随电芯能量密度提升而日益严苛。在方形铝壳电芯产线中,锂电池激光焊接机需贯穿极耳焊接、软连接焊接、顶盖预焊与满焊、密封钉焊接等多个关键工位。以密封钉焊接为例,设备依次执行注液口激光清洗、视觉引导自动上钉、压钉、激光预焊、激光满焊、焊缝擦拭、2D+3D 视觉检测的全流程,其中预焊用于固定铝钉位置防止起翘,满焊则确保焊缝的熔深与熔宽达到气密性要求,耐压测试进一步验证焊缝气密性。而在刀片电池防爆阀焊接场景中,激光器配合 CCD 定位系统精确识别防爆阀位置,自动预压焊接装置在焊接过程中保持工件稳定,避免因振动或移位导致焊偏。整机采用光纤连续激光器与三轴运动结构,支持点、直线、圆...
-
内蒙古软包电池激光焊接机价格
锂电池制造对焊接精度的要求随电芯能量密度提升而日益严苛。在方形铝壳电芯产线中,锂电池激光焊接机需贯穿极耳焊接、软连接焊接、顶盖预焊与满焊、密封钉焊接等多个关键工位。以密封钉焊接为例,设备依次执行注液口激光清洗、视觉引导自动上钉、压钉、激光预焊、激光满焊、焊缝擦拭、2D+3D 视觉检测的全流程,其中预焊用于固定铝钉位置防止起翘,满焊则确保焊缝的熔深与熔宽达到气密性要求,耐压测试进一步验证焊缝气密性。而在刀片电池防爆阀焊接场景中,激光器配合 CCD 定位系统精确识别防爆阀位置,自动预压焊接装置在焊接过程中保持工件稳定,避免因振动或移位导致焊偏。整机采用光纤连续激光器与三轴运动结构,支持点、直线、圆...
-
湖北激光振镜激光焊接机直销
不同的锂电、钠电及储能领域制造商,对锂电池激光焊接机的需求存在差异,定制方案就显得尤为重要。广东科迈罗光电技术有限公司能为客户提供专业的定制方案。公司市场响应快,可提供规划、设计、制造、服务一体化智能制造解决方案。比如对于一些需要特定尺寸和工艺的 CCS 组件焊接生产,公司可以根据客户要求定制 CCS 组装焊接线或 CCS 自动焊接线。在定制过程中,会充分考虑客户的生产规模、产品规格、工艺要求等因素。像对于空间受限的产线布局,公司推出了旋转双工位 CCS 焊接机,结构紧凑,适合特定场景。并且,公司的标准模块具备兼容性、通用性、可扩展性,产线架构支持产能弹性扩容。自动化激光焊接机支持定制,EV ...
-
湖南连接片激光焊接机
在锂电池与钠电池制造中,部分焊接点位对精度、热影响控制及外观质量的要求明显高于常规焊接工位,精密激光焊接机正是为此类场景而设计。以密封钉焊接为例,焊接既要保证熔深达到耐压测试标准,又要避免熔穿或热影响区扩展至注液口周边区域。设备通过激光清洗工序去除注液口表面的电解液残留与氧化物,视觉引导系统完成上钉定位,预焊以较低能量固定铝钉位置,满焊则精确控制激光功率、焊接速度与保护气体流速,使熔深与熔宽稳定在设定范围内。焊接完成后,焊缝擦拭机构清理表面烟尘,2D 与 3D 视觉检测系统从多角度检查焊缝成型质量,减少误判率。整套系统采用 PC 工控机控制,焊接轨迹可编程为点、直线、圆等任意平面几何图形,以适...
-
吉林圆柱电池激光焊接机直销
在锂电、钠电及储能领域的制造商,特别是需要模组 PACK 智能产线与激光智能装备的企业,选择激光焊接机时需要综合考量多方面因素。从焊接材质与要求来说,如果是方形铝壳、短刀铝壳电芯的极耳焊接、软连接焊接等,对焊接精度和稳定性要求高,可选用龙门平台焊接机,它具有高功率、精细光束质量、免维护、高光电转换效率等特性,能满足大批量、高精度的激光焊接需求。从生产效率来看,像双输送线工位龙门焊接机采用双轨道同时交替进料,能提高生产效率,对于有大规模生产需求的企业是不错的选择。从成本控制角度,可关注设备价格以及供应商供应链配套能力。广东科迈罗光电技术有限公司作为集研发、生产、销售、服务于一体的国家高新技术企业...
-
 贵州方形电池激光焊接机生产厂家
极耳是电芯内部正负极集流体与外部电路之间的关键电流通道,其焊接质量决定了电池的内阻、温升特性与循环寿命。在方形铝壳电芯装配小试线与量产线中,极耳焊接通常安排在电芯入壳之后的工序,设备需将多层极耳与盖板极柱进行搭接焊或对缝焊。激光束在极耳表面形成熔池,熔融金属完成极耳与极柱之间的导电连接。视觉定位系统识别极耳的堆叠状态与轮廓位置,测距传感器完成极耳高度检测。焊接完成后,焊点外观需光滑无飞溅,熔深与熔宽的组合需满足过流能力与机械强度的双重指标。广东科迈罗光电技术有限公司的极耳焊接设备覆盖方形铝壳与短刀铝壳电芯的多种极耳形态,其工艺参数库已积累不同类型与层数组合的推荐焊接方案,服务于动力及储能电池制...
-
上海激光振镜激光焊接机的系统配置
选择合适的方形电池激光焊接机生产厂家十分关键,可从企业资质、项目经验、技术配套能力等多方面进行考量。广东科迈罗光电技术有限公司是值得关注的设备供应商。它成立于 2015 年,是集研发、生产、销售、服务于一体的国家高新技术企业、专精特新企业及创新型企业。已通过 ISO9001 质量管理体系及知识产权管理体系认证,是深圳大学研究生联合培养基地、深圳职业技术学院校企合作单位,还担任 PECA 光储充联盟常务理事单位、起点钠电联盟副秘书长单位,深度参与行业生态建设与标准制定。激光焊接机供应商设备重点部件备库率 50%,产品经过质检,设置对应质保周期。上海激光振镜激光焊接机的系统配置电池壳体的密封性直接...
-
四川壳体密封激光焊接机怎么选
不同企业在锂电、钠电及储能领域的生产需求存在差异,激光焊接机定制方案就显得尤为重要。比如,对于生产不同尺寸规格 CCS 产品的企业,其所需激光焊接机的功能和参数也不同。广东科迈罗光电技术有限公司能够为客户量身定制激光焊接机方案。若企业需要生产大尺寸的 CCS 产品,公司可提供上下双层工位 CCS 焊接机定制方案,该设备适用于双层大型 CCS 产品的焊接生产,覆盖 1800×600mm 尺寸范围内的 CCS 产品,采用振镜同轴视觉定位,定位精度高,还有特有的铜嘴压头组件确保焊接压合效果。若企业空间有限,更注重设备的紧凑性,公司则可推荐旋转双工位 CCS 焊接机,其结构紧凑,适合空间受限的产线布局...
-
河北钠电池激光焊接机成套设备
电池壳体的密封性直接关系到电解液与内部极组的长期稳定性,尤其是方形铝壳与短刀铝壳电芯在注液完成后的封口工序,一旦密封失效,将导致电解液渗漏与水分侵入,严重影响电池寿命和安全。壳体密封激光焊接机通过高能量密度激光束沿壳体与盖板接缝处快速扫描完成焊接作业。防爆阀焊接工序对焊接密封性有着较高要求。CCD 定位系统与测距装置的组合使用,确保每次焊接路径与电池壳体接缝精确重合,自动预压焊接装置则在焊接过程中保持工件稳定。广东科迈罗光电技术有限公司在密封钉与防爆阀焊接环节积累了成熟的工艺数据,其设备已在方形及短刀铝壳电池产线中应用。激光焊接机系统配置包含激光器、振镜、视觉、测距,硬件匹配储能、动力电池生产...