商机详情 -
陕西精密激光焊接机采购渠道
电池壳体的密封性直接关系到电解液稳定性与电池全生命周期安全,密封焊接工序对设备的一致性与可靠性要求较高,成套设备的设计需围绕工序完整性展开。在防爆阀焊接中,设备依次完成电池快速定位、CCD定位系统精确识别防爆阀位置、自动预压装置将工件压紧、激光沿预设平面几何图形轨迹焊接、焊后检测与下料。铜嘴压头组件在焊接过程中同时具备吹保护气与吸尘功能,设备搭载保护气供气模块与除尘系统,匹配密封焊接工况需求。激光功率根据壳体厚度与材料吸收率在可调范围内设定,焊接轨迹支持点、直线、圆弧等任意平面几何图形的编程与调用,以适应不同型号电池防爆阀的分布形状与数量。注液孔焊接则增加了激光清洗工序,清理注液口表面残留物后再执行密封钉的预焊固定与满焊密封。焊后2D与3D视觉检测系统从多角度检查焊缝成型质量,检测前配备焊缝擦拭机构,清理焊缝表面烟尘杂质。多道焊接及检测工序集成一体化设备平台,工序集成度高。可定制电池激光焊接机,CCS、EV 方壳 CTP 高速焊接线均可结合生产条件调整。陕西精密激光焊接机采购渠道
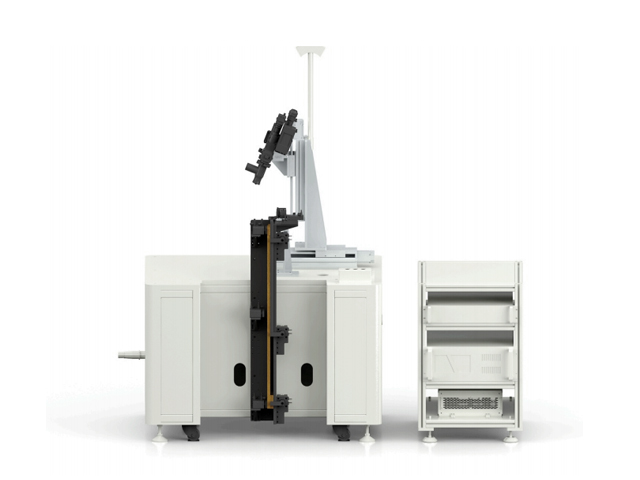
在锂电、钠电及储能装备制造领域,激光焊接机生产厂家的技术纵深决定了设备在产线中的实际表现。真正具备竞争力的制造商,往往需要同时掌握激光工艺开发、机械结构设计、视觉算法集成与 MES 系统对接等跨学科能力。以 CCS 组件焊接场景为例,产线中热铆、激光焊接、ICT 测试、AOI 检测等多工站的协同,要求厂家不只能提供焊接单元,还需理解整线节拍控制与数据追溯逻辑。从设备参数反观设计能力,双输送线工位龙门焊接机,振镜搭载测距、视觉系统,配合龙门切换机构与双轨道交替进料的设计,均体现了厂家对焊接效率与良率平衡点的精确把握;而侧缝焊接高速线中四工位三轴带动振镜、机器人自动上下料的方案,则进一步验证了其在标准化模块与柔性化生产之间的技术积累。依托重点团队深耕锂电装备领域十余年的行业积累,广东科迈罗光电技术有限公司通过模块化设计与标准化生产流程,将研发、制造、服务环节贯通,其设备在 16 个以上国家和地区的应用反馈,也反过来成为工艺迭代的数据支撑。新疆圆柱电池激光焊接机售后软包电池激光焊接机适配超长集流体焊接,模块化架构支撑产线实现产能弹性扩容。
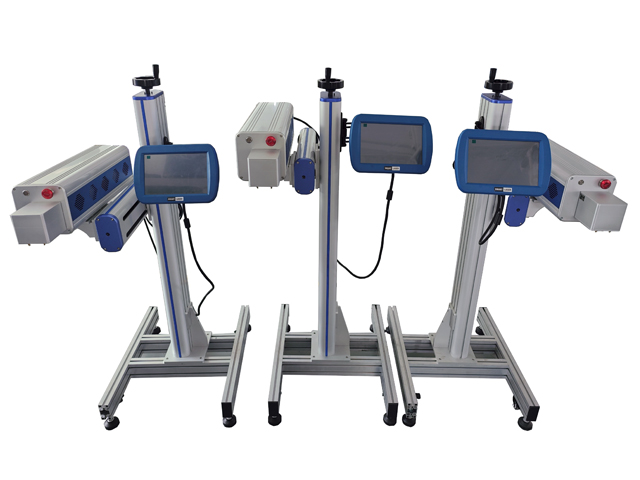
在动力电池与储能系统的大规模生产中,焊接工序往往是整条模组 PACK 线的节拍瓶颈之一。多工位激光焊接机通过将焊接操作分布在多个并行工位上,使单次上料后的多道焊接任务能够同时执行。以侧缝焊接为例,四工位三轴带动振镜的结构设计,可提升模组焊接工序处理效率,缩短单件产品的生产节拍。对于 CCS 组件焊接,双滑台工位设计允许人工在左右两个工位交替上料,一侧焊接进行时另一侧完成装卸,焊接主机的利用率明显提升。设备配置视觉定位与测距系统,工位之间的切换与同步由控制系统统一管理,确保节拍平衡。广东科迈罗光电技术有限公司的多工位激光焊接机采用分体模块式设计,各自动工位可单独调试与维护,便于整线扩展或根据产能需求增减工位数量,已服务多家行业主流制造企业。
锂电池激光焊接机的系统配置对其性能和焊接质量有很大影响。一般包括激光器、光学系统、控制系统、冷却系统等。不同类型的焊接机在系统配置上会有所差异。以广东科迈罗光电技术有限公司的部分激光焊接机为例,如 EV 方壳 CTP 高速焊接线,采用高功率光纤激光器、飞行寻址系统、视觉定位系统等,能实现整箱 PACK 自动焊前飞行寻址、机器人 PACK 高速焊接,效率高达 48ppm。还有刀片电池防爆阀激光焊接机,采用光纤连续激光器、三轴运动结构、双摆动出射头、水冷系统、PC 机控制系统等重要部件集成,具有高功率、精细光束质量、免维护、高光电转换效率等特性,可进行点、直线、圆等任意平面几何图形轨迹焊接。科迈罗光电不同机型匹配对应适配的硬件系统。视觉定位焊接设备采集工件图像输出焊点坐标,CCS 产线识别镍片巴片搭接状态。
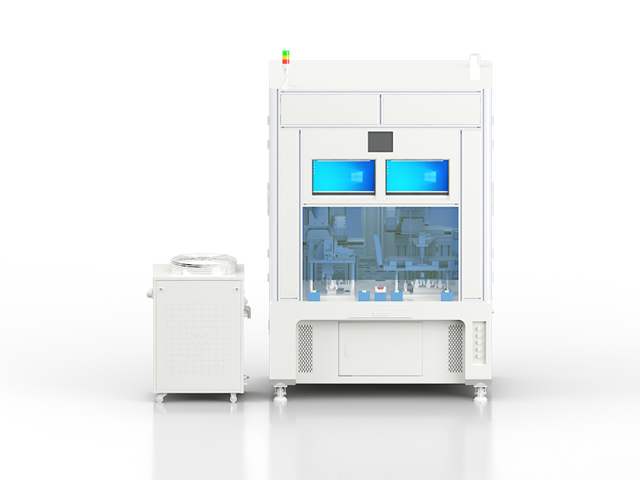
在动力电池与储能系统制造领域,激光焊接机品牌的选择实质上是技术可靠性与服务连续性的保障决策。品牌价值的建立,往往依托于设备在实际产线中的长期运行数据。例如 Busbar 焊接高速线以 15 秒每模组的效率持续作业时,焊前拍照系统与 MES 数据追溯功能的配合,直接关系到批量生产中的良率稳定性;而密封钉焊接机通过激光预焊与满焊的双重工艺、配合 2D+3D 视觉检测及焊缝擦拭机构,将一次合格率稳定在≥99.5%(来料不良除外),这类经过批量验证的工艺方案,正是品牌在细分市场中积累口碑的底层逻辑。品牌影响力的另一个维度体现在对行业标准的参与程度,担任 PECA 光储充联盟常务理事单位及起点钠电联盟副秘书长单位,意味着技术路线与产品规范能够与行业生态建设形成互动。广东科迈罗光电技术有限公司获得 “钠电 2024 设备年度企业” 称号,拥有 ISO9001 质量管理体系及知识产权管理体系认证,其品牌认知度在锂电激光焊接与 PACK 装配领域逐步深化,也与其服务超过 20 家主流大型企业的实践经验互为印证。激光焊接设备厂商需掌握工艺、机械、视觉、MES 开发,业务可覆盖多国市场。新疆圆柱电池激光焊接机售后
模组 PACK 产线设备依托模块化架构,重点部件备库率达 50%,业务拓展至多个国家。陕西精密激光焊接机采购渠道
锂电、钠电及储能产业的快速扩张,持续推动激光焊接设备市场需求的结构性增长。从产品形态演变来看,CCS 组件焊接从人工上巴片、热铆逐步升级为上下层输送线自动连通、振动测试与 ICT 集成检测的全流程产线;模组侧缝焊接设备则由单工位向双工位、四工位三轴带动振镜的方向演进,适应产品规格范围扩展至 L340~800mm、W130~320mm、H85~160mm。市场对设备的要求正从单一焊接功能转向系统化解决方案 ——CTP 结构电池包焊接需要兼顾飞行寻址与机器人高速作业,VDA 标准模组则强调电芯成组、外壳焊接、模组测试等工序的自动化衔接。在此背景下,设备制造商的技术储备与快速响应能力成为市场竞争的关键变量。广东科迈罗光电技术有限公司的产品线已涵盖 CCS 焊接、模组 PACK、侧缝焊接、Busbar 焊接、密封钉焊接等多个工艺环节,其模块化架构与标准化组件设计既支持产线产能的弹性扩容,也为后续技术升级留有余地,在全球 16 个以上国家和地区的市场布局中逐步建立了体系化的服务网络。陕西精密激光焊接机采购渠道
广东科迈罗光电技术有限公司汇集了大量的优秀人才,集企业奇思,创经济奇迹,一群有梦想有朝气的团队不断在前进的道路上开创新天地,绘画新蓝图,在广东省等地区的机械及行业设备中始终保持良好的信誉,信奉着“争取每一个客户不容易,失去每一个用户很简单”的理念,市场是企业的方向,质量是企业的生命,在公司有效方针的领导下,全体上下,团结一致,共同进退,**协力把各方面工作做得更好,努力开创工作的新局面,公司的新高度,未来广东科迈罗光电技术供应和您一起奔向更美好的未来,即使现在有一点小小的成绩,也不足以骄傲,过去的种种都已成为昨日我们只有总结经验,才能继续上路,让我们一起点燃新的希望,放飞新的梦想!