商机详情 -
河北光伏行业用电导电极
电导率电极的铂黑镀层是提高测量精度的设计,但养护需要格外小心。铂黑层增大了电极片的有效表面积,降低了电流密度,从而减轻了极化效应。然而铂黑表面疏松多孔,容易吸附杂质且不易清洗。清洗铂黑电导率电极时不可使用硬刷或研磨材料,否则会破坏铂黑层。正确方法是将电极浸泡在温和洗涤剂溶液中,用软毛刷轻刷表面,然后用去离子水冲洗。对于顽固污渍,可使用稀硝酸(体积分数5%)浸泡数分钟,但浸泡时间不宜超过10分钟,因为硝酸会缓慢溶解铂黑。清洗后测量电极在标准溶液中的常数,若常数超过标称值的正负10%,说明铂黑层已受损,需要更换。高压锅炉电导率电极耐高温,长期稳定监测水质预防结垢。河北光伏行业用电导电极
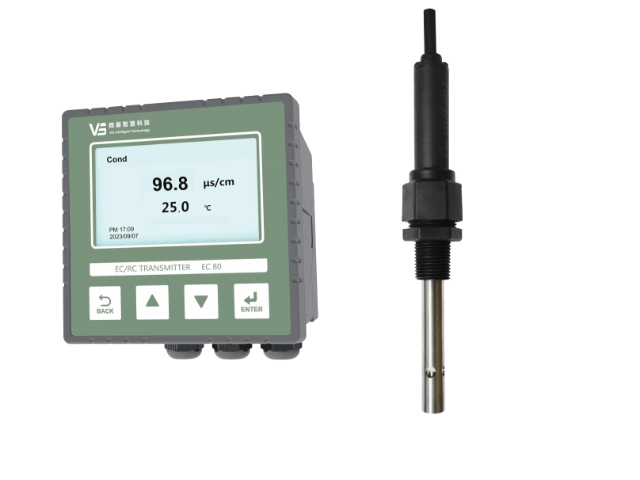
电导率电极的日常养护中,测量完成后用去离子水冲洗是基础操作。样品残留物若在电极表面干燥,会形成盐类结晶或有机物覆盖层,改变电极常数,导致后续测量偏差。冲洗时水流应覆盖整个电极表面,尤其是铂黑或镀铂黑的电极片区域,因为粗糙表面更容易截留微粒。冲洗后用软布吸干水分(不可擦拭,以免划伤电极表面)。对于常测量高盐度样品的电导率电极,可在冲洗后浸泡在去离子水中30分钟,让吸附的离子充分扩散出来。主机可设置定期清洗提醒,每两周提示操作人员检查电极表面状态。养护中不可使用硬毛刷或研磨剂清洁电极,这会造成电极常数不可恢复的变化。河北光伏行业用电导电极耐有机溶剂电导率电极(如聚四氟乙烯外壳)适用于化工有机废水检测。
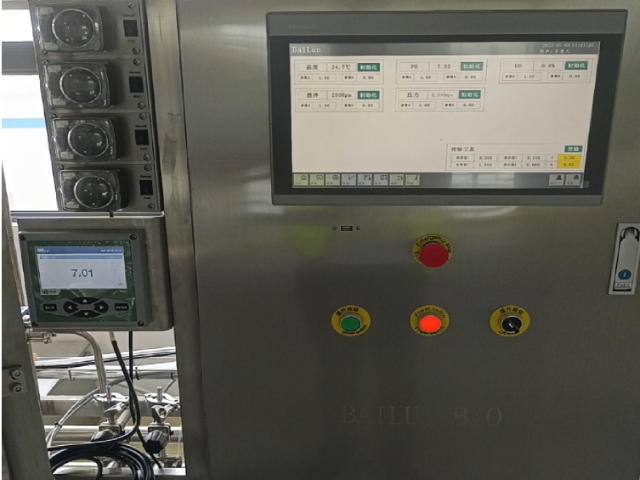
电导率电极在选型时需关注主机的测量频率。电导率测量通常采用交流激励,频率在50赫兹至10千赫兹之间。低频率(50至200赫兹)适合高电导率样品,因为较低的频率减少了极化效应;高频率(2至10千赫兹)适合低电导率样品,因为能降低电容耦合的影响。一些高性能主机可以自动切换频率,根据测量范围选择适当频率。用户选型时若知道样品电导率的大致范围,应确认主机的测量频率是否与该范围匹配。固定频率的主机在测量超出其优化范围的样品时,显示的线性度和重复性可能下降。养护中操作人员无需调整频率,但了解这些参数有助于理解不同电极在不同样品上的表现差异。
电导率电极在盐度环境测量中注意事项。一、电极损伤风险规避;1.高盐环境(如卤水)中,避免使用普通铂金电极(易被Cl⁻腐蚀),优先选钛合金电极;2.测量含悬浮颗粒物的样品(如盐田泥水)时,需加装滤网保护套,防止颗粒物撞击铂金片导致脱落;3.不可用浓酸(如硝酸)清洗玻璃电极,会溶解玻璃膜;不可用金属刷子清洗铂金片,会划伤镀层。二、特殊场景的补充说明;海1.水盐度测量:需注意“实用盐度”与“***盐度”的区别——PSS-78标度基于标准海水(含多种离子),若用纯NaCl溶液校准,会导致约1-2‰的误差,需选择特定人工海水标准液;2.低盐度(如饮用水,盐度<0.5‰)测量:需用低量程电极(如0-20mS/cm),高量程电极(如0-200mS/cm)在低电导率区间精度不足,会导致盐度读数漂移。在酶制剂发酵中,电导率电极能够帮助监测诱导剂对细胞代谢的调控效果。
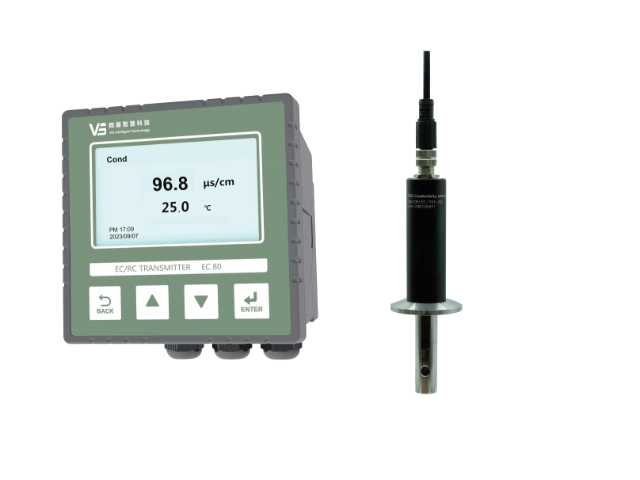
电导率电极损坏的判断方法与故障识别指南:一、对比实验与历史数据交叉验证;1.与正常电极对比测量;用同一溶液同时测试待检电极与已知正常电极,若读数差异超过±20%且待检电极无法校准至一致,判定为损坏。2.历史性能趋势分析;记录电极过去6个月的标准液测量数据,若出现以下趋势:读数偏差从±2%逐渐扩大至±15%以上;活化/清洁后性能无明显改善(如清洁后标准液测量值仍偏低10%),提示电极老化或长久性损伤。二、特殊材质电极的专属故障判断;1.玻璃电极的特有故障;浸泡在水中24小时后,膜电阻仍>100MΩ(正常应<50MΩ),说明玻璃膜脱水失效;测量pH缓冲液时响应时间超过30秒(正常<10秒),可能膜层老化。2.铂金电极的典型损坏;电化学极化严重:在1mS/cm溶液中施加小电流(1mA),电压降超过50mV(正常<10mV),提示铂金表面氧化或污染无法恢复;电极常数K值偏离标定值±10%以上且无法通过校准修正。电镀槽液电导率电极监控电解质,保障镀层质量与工艺稳定性。湖北电导电极批发
电导率电极的信号输出应与发酵控制系统兼容,以实现数据的实时采集和处理。河北光伏行业用电导电极
电导率电极在测量含悬浮物的水样时,悬浮颗粒可能撞击电极片,造成极片变形或镀层脱落。选型阶段可选择带保护罩的电导率电极,保护罩呈笼状包裹电极片,阻挡大颗粒直接接触。保护罩的开孔面积应足够大,避免降低响应速度。对于含砂量较高的水样(如河水、矿井水),可选用环形电导率传感器(电感式),其无裸露电极的结构彻底消除颗粒撞击的损伤。若仍使用接触式电极,应定期在显微镜下检查电极表面,确认有无机械损伤痕迹。养护中清洗电极时避免高压水流直接冲击极片,可用软刷轻柔去除附着的大颗粒。主机在此类应用中无特殊要求。河北光伏行业用电导电极