商机详情 -
合肥后副车架铣削专机制造商
三、非标自动化专机的中心应用场景:覆盖多行业生产痛点解决非标自动化专机已普遍渗透至制造业各细分领域,成为解决企业生产痛点的关键工具。在新能源行业,动力电池极片切割专机可针对不同规格极片实现定制化切割,通过激光切割技术与自动收料系统配合,将切割效率提升至传统人工的 5-8 倍,同时避免人工操作导致的极片褶皱、尺寸偏差问题,助力电池生产一致性提升;在医疗器械行业,注射器组装专机可整合上料、组装、气密性检测等多道工序,通过伺服电机与视觉检测系统联动,确保每支注射器的组装精度符合医疗标准,且日均产能可达 10 万支以上,大幅降低人工接触带来的污染风险;在汽车零部件行业,发动机缸体检测专机可通过多工位旋转平台与超声波检测技术结合,一次性完成缸体孔径、壁厚、内部缺陷等多项检测,检测时间从人工检测的 20 分钟 / 件缩短至 3 分钟 / 件,同时检测数据可实时上传至 MES 系统,实现质量追溯。此外,在 3C 电子、食品包装、五金加工等行业,非标专机也分别在精密焊接、高速分拣、表面处理等环节发挥重要作用,推动行业生产模式从 “人工主导” 向 “自动化主导” 转型。非标自动化专机应对复杂工况超从容!合肥后副车架铣削专机制造商
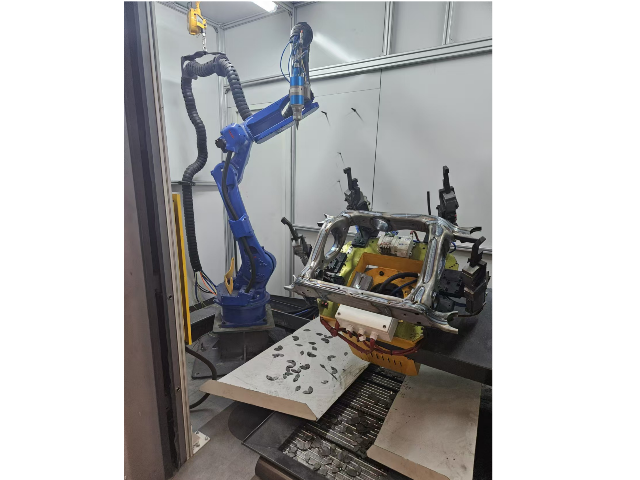
从技术构成来看,非标自动化设备是机械工程与智能控制的有机结合体。其中心架构通常包含机械执行系统、电气控制系统和传感检测系统三大模块:机械执行系统由定制化的机架、传动部件和执行机构组成,负责完成物料搬运、加工成型等物理操作;电气控制系统以可编程逻辑控制器(PLC)或工业计算机为中心,通过编写专属程序协调各部件的运行节奏;传感检测系统则借助视觉传感器、压力传感器等元件,实时采集生产数据并反馈给控制系统,形成闭环调节。例如在精密螺丝的自动装配线上,视觉传感器可识别螺丝的朝向与位置,引导机械爪准确抓取,而扭矩传感器能监测拧紧力度,确保装配质量达标。这些技术模块的协同运作,赋予了非标设备准确、稳定的自动化作业能力。合肥后副车架铣削专机制造商公司专注于为客户研发定制化的非标自动化专机。
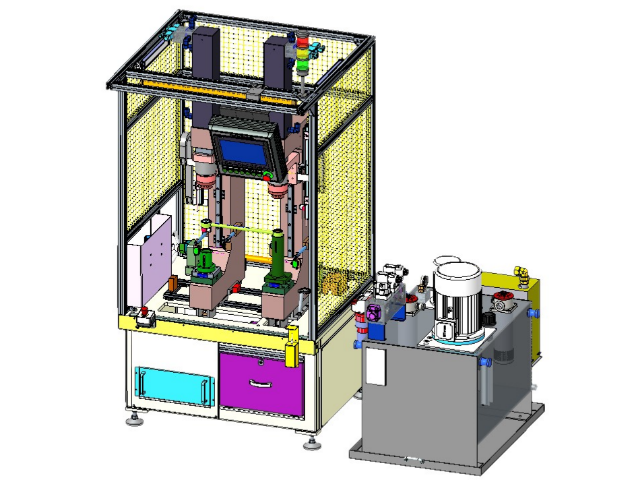
非标自动化设备的功能拓展,正突破传统生产范畴向多元化方向发展。除了基础的加工、装配等操作,如今的非标设备还能承担更多辅助性工作,例如在电子厂的车间里,定制化的自动上下料设备可配合 AGV 小车完成物料的自动转运,减少中间环节的人工干预;在化妆品灌装车间,非标设备集成了自动贴标、喷码功能,实现从灌装到成品包装的一体化作业。部分设备还具备环境调节能力,如在精密仪器生产中,非标洁净室独用设备可联动空调系统,维持车间内恒定的温湿度与洁净度,为产品质量提供额外保障。这种功能的多元化拓展,让非标设备从单一的生产工具转变为综合性的生产辅助系统。
二、非标自动化专机设计的跨领域技术整合:打破技术壁垒的中心支撑非标自动化专机的复杂性决定了其设计需实现多领域技术的深度整合,这也是保障设备功能落地的关键。在机械结构设计领域,需结合材料力学、机构学知识,选择适配的结构形式 —— 例如针对重型零件搬运的专机,需采用桁架式结构保证刚性,同时搭配猛烈度合金材料降低设备自重;针对精密装配场景,则需采用并联机器人结构,提升运动灵活性与定位精度。在电气控制领域,需整合 PLC(可编程逻辑控制器)、HMI(人机交互界面)、伺服驱动系统等技术,实现设备动作的准确控制,例如在电子元件焊接专机中,通过 PLC 编程设定焊接温度、时间、压力等参数,再通过 HMI 实时显示运行状态,方便操作人员监控与调整。此外,还需融入传感检测、机器视觉等技术,例如在食品分拣专机中,通过重量传感器筛选不合格产品,通过视觉传感器识别包装印刷缺陷,实现 “加工 - 检测 - 分拣” 一体化。跨领域技术整合过程中,需注重各系统的兼容性,例如确保电气控制系统与机械执行机构的信号传输延迟控制在毫秒级,避免因技术衔接问题影响设备运行稳定性。引进非标自动化专机是实现智能制造的关键一步。
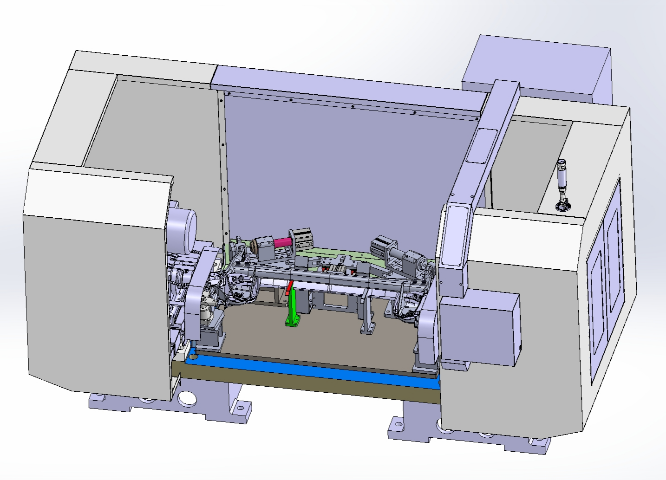
随着工业 4.0 的深入推进,非标自动化机械化正朝着智能化、网络化方向升级。新一代非标自动化设备普遍搭载工业互联网模块,可实现设备运行数据的实时上传与远程监控,企业通过云端平台即可掌握生产状态,及时调整生产计划;在智能算法的支持下,设备具备自诊断、自调整功能,能够在出现轻微故障时自动修复,减少停机时间。例如,某精密机械加工厂引入的智能非标自动化生产线,通过 AI 视觉检测系统实现产品缺陷的实时识别,并联动机械臂自动剔除不合格品,配合 MES 系统实现生产全流程的智能化管理。这种智能化升级不*提升了设备的运行效率,更让企业能够快速响应市场变化,为柔性生产与数字化转型提供坚实支撑。非标自动化专机定制,适配多行业生产需求。合肥非标自动化专机制造商
模块化组合,满足个性化工艺。合肥后副车架铣削专机制造商
四、非标自动化专机设计与运用的客户反馈机制:持续优化设备的重要依据建立完善的客户反馈机制,能帮助设计方及时了解设备运用中的问题与需求,推动设备持续优化。反馈收集可分为 “阶段性收集” 与 “实时收集”:阶段性收集可在设备安装调试完成后 1 个月、3 个月、6 个月进行,设计方通过上门回访、线上问卷、电话访谈等方式,收集企业对设备性能(如运行效率、精度稳定性)、操作便捷性、维护成本的评价,例如某食品包装企业反馈 “设备换型时间过长(需 2 小时)”,设计方据此优化夹具更换结构,将换型时间缩短至 30 分钟。实时收集可通过设备自带的反馈功能实现,例如在人机交互界面设置 “问题反馈” 按钮,操作人员发现设备异常(如噪音增大、产能下降)时,可一键提交反馈信息,设计方收到信息后及时跟进处理。此外,设计方还可定期组织客户座谈会,邀请不同行业的客户分享设备运用经验,针对共性问题(如操作流程复杂、能耗较高)制定统一优化方案,例如针对多个客户反馈的 “能耗过高” 问题,设计方后续在设备中统一加入节能模式,使设备待机能耗降低 25%。合肥后副车架铣削专机制造商