商机详情 -
湖南工业内啮合齿轮泵电话
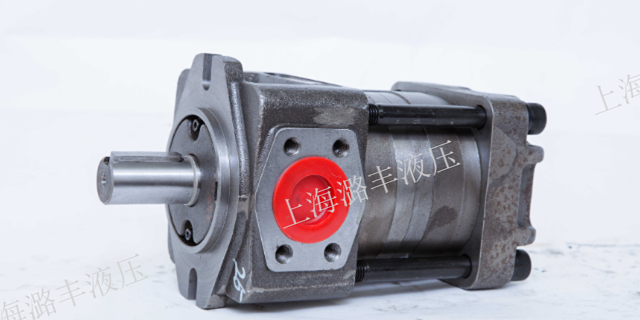
一、压力波动大。1、系统中混有空气。排除空气。2、吸人不足,夹有空气。加大吸油管径。3、液压系统中压力阀本身不能正常工作。更换压力阀。4、泵种零件损坏。更换或修复零件。5、内外转子(摆线齿轮)的齿形精度差。内外摆线齿轮大多采用粉末冶金用模具压制而成,模具及其他方面的原因会影响到摆线齿轮轮的齿形精度等。用户可对其对研修正。损坏严重的必须更换。6、泵体与前后盖因加工不好,偏心距误差大,或者外转子与泵体配合间隙太大。此时应检查偏心距,并保证偏心距误差在±。外转子与泵体配合间隙应在~.7、内外转子的配合关系不符合要求。当内外转子的径向及端面跳动大时,应及时修正内外转子,使各项精度达到技术要求;当内外转子的齿侧隙偏大时,应更换内外转子,保证侧隙在。二、吸不上油或吸油不足。1、内转子不转动。检查油泵驱动系统蜗杆、蜗轮或齿轮、内转子紧固螺钉或定位销是否松动,以及蜗轮与主轴蜗杆啮合是否正常。2、内转子的旋转方向与原动机不符导致进、出油口对调。确认机器是否按工作方向旋转。上海潞丰液压技术有限公司是一家专业提供内啮合齿轮泵的公司,有想法的可以来电咨询!湖南工业内啮合齿轮泵电话
造成流量减小。应查明原因并加以排除。3、旋转不畅①轴向间隙或径向间隙太小。重新加以调整修配。②泵内有污物。解体以异物。③装配有误。内啮合齿轮泵两销孔的加工基准面并非装配基准面,如先将销子打入,再拧紧螺钉,泵会转不动。正确的方法是,边转动内啮合齿轮泵边拧紧螺钉,后配钻销孔并打入销子。④泵与发动机联轴器的同轴度差。同轴度应保证在。⑤泵内零件未退磁。装配前所有零件均须退磁。⑥滚针套质量不合格或滚针断裂。修理或更换。⑦工作油输出口被堵塞。异物。4、发热①造成内啮合齿轮泵旋转不畅的各项原因均能导致内啮合齿轮泵发热,排除方法亦可参照其执行。②油液黏度过高或过低。重新选油。③侧板、轴套与齿轮端面严重摩擦。修复或更换。④环境温度高,油箱容积小,散热不良,都会使泵发热。应分别处理。5、主要零件的修复(1)齿轮①齿形修理:用细砂布或油石除去拉伤或已磨成多棱形的部位,再将齿轮啮合面调换方位并适当地进行对研,后清洗干净;对用肉眼能观察到的严重磨损件,应予以更换。②端面修理:齿轮端面由于与轴承座或前后盖相对转动而磨损,轻时会起线,可用研磨方法将起线毛刺痕迹研去并抛光;磨损严重时,应将齿轮放在平面磨床上进行修磨湖北油压机内啮合齿轮泵电话上海潞丰液压技术有限公司为您提供内啮合齿轮泵,欢迎新老客户来电!
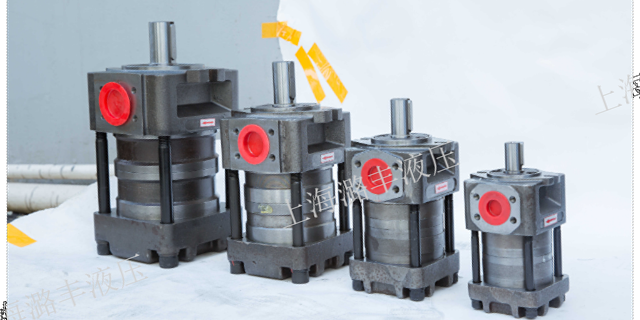
但是,径向力不平衡、流动脉动大、噪声大、轴承寿命短、零件的互换性差,磨损后不易修复,不可调节排量等缺点,让内啮合齿轮泵的使用范围受限。不能做变量泵用。具有以下特点1、自吸性能好。2、吸排方向完全取决于泵轴的回转方向。3、泵的流量不大、连续,但有脉动,噪音较大;脉动率在11%~27%,其不均匀度与齿轮齿数、形状有关,斜齿轮比直齿轮不均匀度小,而人字齿轮又比斜齿轮不均匀度小,齿数越少脉动率越大。4、理论流量由工作部件的尺寸和转速决定,与排出压力无关;排出压力与负载的压力有关。5、结构简单、价格低廉,易损件少(不需设吸排阀),耐冲击,工作可靠,可与电机直接连接(不需设减速装置)。6、磨擦面多,不宜排送含固体颗粒的液体,宜排送油类。四、内啮合齿轮泵的适用场合及类别内啮合齿轮泵适用于输送介质温度≤170℃,粘度不大于100mm²/s的重油、燃油、机械油、等有润滑性的以及性能类似的其他油类介质,此类泵型一般用于石油、
油箱中的油液在外界大气压的作用下,经吸一油管进入吸油腔;完成吸油过程。随着齿轮的转动,每个轮齿的齿间把油液从右腔带入左腔,轮齿在左腔进入啮合,使密封容积减小,齿间中的油液逐渐被挤出,使左腔的油压升高,油液从排油口输出,完成压油过程。两齿轮连续转动,吸油腔就连续吸油,排油腔就连续排油。外啮合内啮合齿轮泵工作原理在内啮合齿轮泵的工作过程中,只要两齿轮的旋转方向不变,其吸、排油腔的位置也就确定不变。这里啮合点处的齿面接触线一直分隔高、低压两腔起着配油作用,因此在内啮合齿轮泵中不需要设置专门的配流机构,这是它与其他类型容积式液压泵的不同之处。感谢每一位阅读本文的朋友,你们的理解与支持是我们前进的动力。如果觉得本文还不错,欢迎大家点赞,分享,谢谢!想要了解更多液压行业有关资讯,请关注我们微信公众号“上海潞丰液压”。-----责任编辑:潞丰企划部。内啮合齿轮泵,就选上海潞丰液压技术有限公司,用户的信赖之选,有需要可以联系我司哦!
它早出现于二战时期,目的在于满足液压系统向高速、高精度、大功率、高度自动化方向发展的需求,武器成为该技术的早受益对象。随着时间的推移,在响应速度要求快、控制精度要求高的液压伺服系统中,使用伺服阀作为控制阀,是基于该阀具有输出效率高、反应速度快和可电气操纵、控制性良好等优势,由此其被广泛应用于要求控制准确、迅速和程序控制能灵活变动的特定场合。电液伺服阀是一种理想的电子→液压接口,可便捷高效的实现电信号→机械位移量→液压信号的切换,并经放大输出与电控信号“连续成比例”的液压功率。与通断式开关阀相比,这类阀的成本较高,对液压系统有严格的污染控制要求以及闭环系统的反馈要求,这都使得电气控制变得更为复杂,维修难度也相应提高,一定程度上限制了该元件的应用。(三)比例控制阀这种阀是一种能使所输出油液的参数(压力、流量和方向)随输入电信号参数(电流、电压)的变化而成比例的液压控制阀,集开关式电液控制元件和伺服式电液控制元件的优点于一体,不能开环控制,也可加入反馈环节构成闭环控制,其良好的静态性能可满足一般工业控制要求的动态性能。此外,与电液伺服阀类似,其不可控制油液流动的方向。上海潞丰液压技术有限公司致力于提供内啮合齿轮泵,有想法的不要错过哦!甘肃耐腐蚀内啮合齿轮泵修理
上海潞丰液压技术有限公司致力于提供内啮合齿轮泵,有想法的可以来电咨询!湖南工业内啮合齿轮泵电话
1.压铸机简介压铸机的工艺过程一般分为锁模、给汤、压射、抽芯、开模,顶针、冷却、蓄压等几个阶段,各个阶段都是通过油泵马达泵出液压油到各个油缸推动传动机构完成一系列动作,各个阶段需要不同的压力和流量。对于液压系统来说,每个阶段对压力、流量的匹配各不一样,而油泵的功率是根据其运行过程中大负载配置的,而压铸机一个工作周期中只有高压锁模和压射工作阶段负载较大,其他工作阶段一般较小,在冷却过程的负载几乎为零。对于油泵马达而言,压铸机过程是出于变化的负载状态,在定量泵的液压系统中,油泵马达以恒定的转速提供恒定的流量,而工作所需压力和流量大小是靠压力比例阀和流量比例阀来调节的,通过调整压力或流量比例阀的开度来控制压力或流量大小。多余的液压油通过溢流阀回流,此过程称为高压截流,由它造成的能量损失一般在50%左右。湖南工业内啮合齿轮泵电话