商机详情 -
西藏配料加工生产线设备
在食品、饮料及新材料行业,配料加工生产线的清洁标准直接关乎产品安全与消费者健康。据统计,因清洁不到位导致的微生物污染事件占行业质量事故的32%,而严格执行清洁标准的企业,产品合格率可提升40%以上。上海果丰机械设备有限公司凭借20余年技术沉淀,为蒙牛、沪上阿姨等200余家企业制定了一套涵盖设备材质、操作流程、消毒规范的清洁标准体系。其服务的贵州刺梨加工项目通过实施该标准,微生物检测合格率从89%提升至99.5%,设备故障率下降65%。公司技术总监指出:“清洁标准需从‘表面干净’转向‘可量化、可追溯’,通过三级验证机制确保每道工序达标。”这一理念已渗透至从新疆番茄到东南亚芒果的多元化生产场景。未来配料加工生产线会更加注重节能与高效。西藏配料加工生产线设备
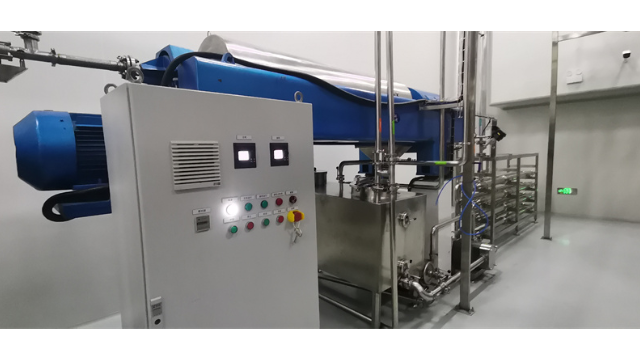
上海果丰构建了“理论+实操+数字化”的三维培训体系:新员工需通过48学时的基础课程,掌握设备结构、安全规范及简单故障排除;专业工程师每年接受16学时的高级培训,学习振动分析、油液检测等预测性维护技术;管理层则参与TPM(全员生产维护)研修班,提升设备综合效率管理能力。在服务沪上阿姨的过程中,其定制的AR远程协助系统,使现场工程师可通过智能眼镜与上海总部专业人员实时连线,解决灌装机卡瓶等复杂问题。数据显示,经过系统培训的团队,设备综合效率(OEE)平均提升25%,计划外停机减少40%。山西智能奶茶果茶配料加工生产线先进的配料加工生产线选用耐腐蚀的管道材质。
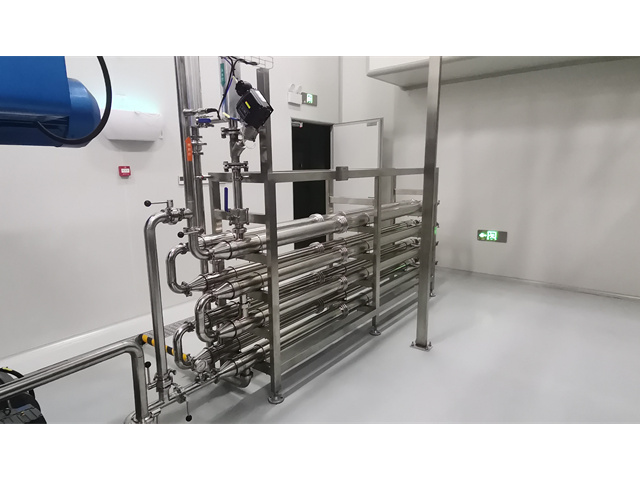
配料生产线的清洁标准直接关联产品微生物指标。上海果丰在为某国际连锁奶茶品牌定制的生产线中,采用“高压喷淋+臭氧消毒”双重清洁工艺:每日生产结束后,设备表面通过80℃热水高压冲洗去除残留物,每周进行臭氧深度消毒,确保糖浆管道菌落总数≤10CFU/mL。针对果酱加工中的黏性物料,其设计的自清洁搅拌桨通过反向旋转产生涡流,使芒果泥残留量从传统工艺的5%降至0.3%。在东南亚果汁工厂,该技术使产品保质期从6个月延长至12个月,客户投诉率下降67%。果丰工程师指出:“清洁不是简单擦拭,而是需要建立涵盖温度、压力、时间三要素的标准化流程。”
上海果丰将操作人员划分为配料班长、配料员、安全员三级管理体系。配料班长负责全方面统筹,每日核查设备运行日志与原料库存,组织班前会强调安全要点;配料员需持证上岗,严格按照配方单操作电子秤量设备,误差控制在±0.5%以内,并实时记录原料批次、添加量等12项关键数据;安全员每2小时巡检一次,重点排查搅拌机轴承温度、输送带跑偏等隐患,配备红外热像仪与振动分析仪实现隐患预警。在服务贵州刺梨加工项目时,该体系使设备故障响应时间从2小时缩短至8分钟,年减少停机损失超200万元。定期校准确保配料加工生产线计量设备准确。
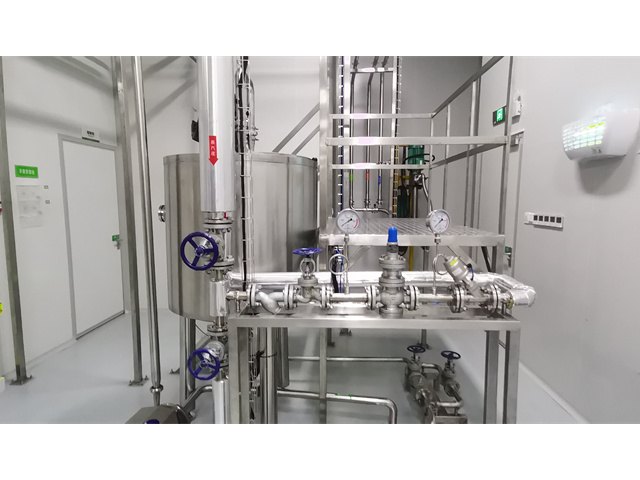
液态物料如食用油、乳液、糖浆的配料,需解决粘度差异带来的计量难题。上海果丰的“电磁流量计+齿轮泵”复合系统,可处理0.1-10000mPa·s粘度范围的液体,在果汁生产线中实现每分钟0.5-500L的精确控制。对于高粘度物料,其研发的螺杆泵采用双螺旋结构,将糖浆输送效率提升30%,残留率从5%降至0.8%。在浆状物料领域,公司为非洲芒果加工项目设计的湿法制粒生产线,通过高压均质机将果泥粒径控制在2-50μm,产品稳定性提升45%。其配套的CIP在线清洗系统,可在30分钟内完成管道消毒,微生物检测合格率达99.9%。配料加工生产线中,计量秤精确保障原料配比无误。山西智能奶茶果茶配料加工生产线
配料加工生产线建立完善的安全操作规范体系。西藏配料加工生产线设备
现代的生产线常需同时处理多种物料,上海果丰的“多级给料+PLC控制”系统,可同步管理8种物料的配比与输送。在为某茶饮品牌设计的草莓奶茶配料线中,系统通过西门子S7-1500控制器,实时调节奶粉、糖浆、茶粉的投料速度,确保每杯饮品成分误差率低于1%。其配套的配方管理软件,可存储1000组工艺参数,支持一键切换生产20种产品。在东南亚果汁工厂,该系统通过5G网络实现远程监控,年减少人工巡检成本超50万元。公司技术总监表示:“从单机设备到整线方案,我们正在构建覆盖全物料的智能生态。”西藏配料加工生产线设备