商机详情 -
吉林硅钢横剪线
横剪线用于将金属卷板经过开卷、校平、定尺、剪切成所需长度的平坦板料并堆垛。适用于加工冷轧和热轧碳钢、硅钢、马口铁、不锈钢及外表涂镀后的各类金属材料。横剪线生产线主要由上料小车、开卷机、校平机、送料机构、剪板机、运送装置、堆垛装置等组成。生产线中能够配置纵剪机,将板料分切成需求的宽度定长剪切并堆垛。是集机、电、液一体化的高性能产品。自动化程度高,操作简略牢靠。定长精度高、板料平坦度高,堆垛规整。剪板机是其一个刀片相对于另一个刀片进行往复直线运动,并利用上下剪刀来剪切板料的机器。详细剪切动作是借助运动的上刀片以及固定的下刀片,使用合理的刀片空隙,对金属板料施加剪切力,使板料按照实际需求的尺寸断裂别离。剪板机是轧钢机械中的重要辅佐设备,主要作用是进行金属加工。在航空、船只、汽车、轻工、冶金和建筑等行业,剪板机得到广泛应用,为其供给所需求的**机械及成套设备。 江阴如一科技发展有限公司欢迎您来咨询。吉林硅钢横剪线

数控横剪线工作台(或拖板)的位移量十一脉中当量为非常小单位的,一般又要求能以基地的速度运动。为了使工作台能对数控设备的指令作出精确唿应,就必须采取相应的办法。现在常用的滑动导轨、翻滚导轨和静压导轨在摩擦阻尼特性方面存在着显着的不同。在进给体系顶用滚珠丝杠替代滑动丝杠也可以收到同样的效果。现在,数控横剪线简直无一例外地选用滚珠丝杠传动。数控机床(尤其是开环体系的数控机床)的加工精度在很大程度上取决于进给传动链的精度。除了削减传动齿轮和滚珠丝杠的加工差错之外,另一个重要办法是选用无空隙传动副。对于滚珠丝杠螺距的累积差错,一般选用脉冲补偿设备进行螺距补偿。
吉林硅钢横剪线江阴如一科技发展有限公司——质量服务。

横剪切知识:矽钢片铁芯冲片消除应力退火有关退火气氛选用以铁芯冲片不氧化、不渗碳和电工钢带片(矽钢片)表面绝缘涂层无明显恶化为原则。比较好选用含氢2-10%的氢氮混合气体。加入少量的氢可确保铁芯冲片不氧化。保护气体中的**一般应在0℃以下。严防渗碳和氧化冷轧电工钢带片(冷轧矽钢片)含碳量一般小于0.003%,因此在消除应力退火时,必须严防渗碳,以免恶化磁性。炉用材料,如炉罩、底版应选用低碳钢材,冲片表面的残余油脂,应在退火前去掉,防止冲片氧化是消除应力退火效果的重要措施。除合理选用退火气体外,在实际操作时,首先要确认炉膛密封是否完好。同时,在送电升温前,先通入保护气体进行炉内清扫。
剪板机厂家以为剪切机从不同的角度有以下不同种类:剪板机厂家以为按床身方法的不同,能够分为闭式剪板机和开式剪板机;按剪切钢板品种的不同,能够分为型钢剪切机、钢板剪切机、钢坯剪切机和切管机等;剪板机厂家以为按被剪板料温度的不同,能够分为冷剪机和热剪机,冷剪机主要用来剪切成组小型板料,热剪机主要用来剪切热板料;剪板机厂家以为按剪切方法的不同,能够分为纵剪机和横剪机,纵剪机是装置于纵剪线上,把卷料打开,板料被纵向剪切成窄带,再经过卷取机将窄带重新卷为带卷,横剪机是用于横向剪切板料,装置在进行连续轧机的作业线上,能够剪切板料的头部或尾部,也能够把板料剪切为定尺长度;按驱动方法的不同,能够分为机械式、气动式、液压式剪板机,机械式剪板机的剪切动作依靠机械运动,一般适用于厚度小于10mm的板料,机械式和气动式剪板机的剪切力有限。 横剪线销售厂家就找江阴如一科技发展有限公司。
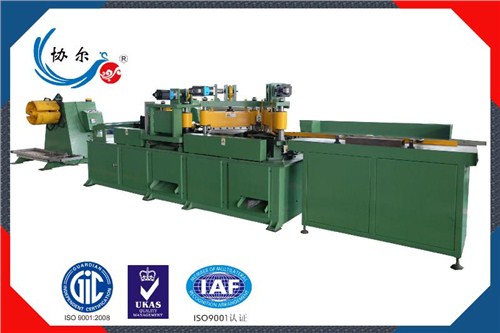
种类:1.按可纵剪板厚,分为薄板纵剪线(加工厚度)、厚板纵剪线(加工厚度)。2.按纵剪金属原料,可分为铜带纵剪线、不锈钢纵剪线、冷板纵剪线、硅钢纵剪线、马口铁纵剪线。3.按主动化程度,可分为全主动纵剪线,半主动纵剪线。适用职业:首要适用于变压器,电机,家电,轿车,建材,包装职业等。工艺流程:上料小车上料--上开卷机开卷-出料架--开卷储料地坑--圆剪机纵切--收废边组织--过渡架---张力组织--收卷机-卸料小车-液压部件--电气控制系统--气压部件。纵剪机的出产工艺流程是上料小车-开卷机-引料设备-拖曳校平机-齐头剪床-1#摆桥-纠偏送料设备-纵剪机-废边收卷机-过料架-2#摆桥-预分料设备-张紧机-送料设备-分卷剪床-转向滚筒-后桥-收卷机-出料小车-匡助支撑-液压系统-电气系统。 江苏横剪线厂家——江阴如一科技发展有限公司。吉林硅钢横剪线
江苏口碑好横剪线——江阴如一科技发展有限公司。吉林硅钢横剪线
横剪切知识:矽钢片铁芯冲片消除应力退火有关退火温度温度不宜选得过高,以能够恢复到原磁性水平为限。退火温度偏高,固然可以进一步改善磁性,但相应会影响绝缘涂层或使叠片粘结。冷轧取向电工钢带(取向矽钢片)一般选用800±10℃。冷轧无取向电工钢片(无取向矽钢片)选用700-750℃,退火温度高于750℃,应严格控制炉内保护气氛为无氧化气氛。退火时间指炉内温度达到设定退火温度后的保温时间。实际退火时间是根据退火方式、退火炉型、装炉量、装炉方式以及铁芯尺寸等因素而定。为了防止在加热和冷却过程中,由于热应力导致铁芯冲片变形,必须适当控制加热速度和冷却速度。加热方式比较好选用从铁芯冲片侧面加热,以实现均匀快速加热。冷却速度视装炉量而定,应低于30℃/时,装炉量更大时,还应该更低些。 吉林硅钢横剪线
江苏如一科技发展有限公司在同行业领域中,一直处在一个不断锐意进取,不断制造创新的市场高度,多年以来致力于发展富有创新价值理念的产品标准,在江苏省等地区的机械及行业设备中始终保持良好的商业口碑,成绩让我们喜悦,但不会让我们止步,残酷的市场磨炼了我们坚强不屈的意志,和谐温馨的工作环境,富有营养的公司土壤滋养着我们不断开拓创新,勇于进取的无限潜力,江苏如一科技发展供应携手大家一起走向共同辉煌的未来,回首过去,我们不会因为取得了一点点成绩而沾沾自喜,相反的是面对竞争越来越激烈的市场氛围,我们更要明确自己的不足,做好迎接新挑战的准备,要不畏困难,激流勇进,以一个更崭新的精神面貌迎接大家,共同走向辉煌回来!