商机详情 -
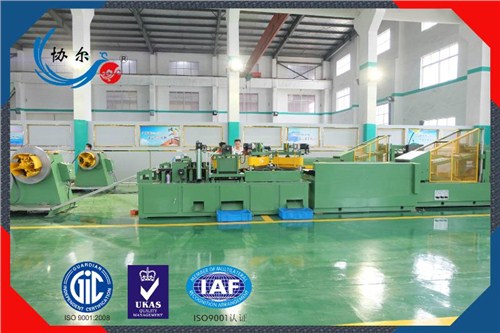
上海硅钢横剪线生产线
种类:1.按可纵剪板厚,分为薄板纵剪线(加工厚度)、厚板纵剪线(加工厚度)。2.按纵剪金属原料,可分为铜带纵剪线、不锈钢纵剪线、冷板纵剪线、硅钢纵剪线、马口铁纵剪线。3.按主动化程度,可分为全主动纵剪线,半主动纵剪线。适用职业:首要适用于变压器,电机,家电,轿车,建材,包装职业等。工艺流程:上料小车上料--上开卷机开卷-出料架--开卷储料地坑--圆剪机纵切--收废边组织--过渡架---张力组织--收卷机-卸料小车-液压部件--电气控制系统--气压部件。纵剪机的出产工艺流程是上料小车-开卷机-引料设备-拖曳校平机-齐头剪床-1#摆桥-纠偏送料设备-纵剪机-废边收卷机-过料架-2#摆桥-预分料设备-张紧机-送料设备-分卷剪床-转向滚筒-后桥-收卷机-出料小车-匡助支撑-液压系统-电气系统。 横剪线供应商,欢迎您的来电——江阴如一科技发展有限公司。上海硅钢横剪线生产线

横剪切知识:矽钢片铁芯冲片消除应力退火有关退火温度温度不宜选得过高,以能够恢复到原磁性水平为限。退火温度偏高,固然可以进一步改善磁性,但相应会影响绝缘涂层或使叠片粘结。冷轧取向电工钢带(取向矽钢片)一般选用800±10℃。冷轧无取向电工钢片(无取向矽钢片)选用700-750℃,退火温度高于750℃,应严格控制炉内保护气氛为无氧化气氛。退火时间指炉内温度达到设定退火温度后的保温时间。实际退火时间是根据退火方式、退火炉型、装炉量、装炉方式以及铁芯尺寸等因素而定。为了防止在加热和冷却过程中,由于热应力导致铁芯冲片变形,必须适当控制加热速度和冷却速度。加热方式比较好选用从铁芯冲片侧面加热,以实现均匀快速加热。冷却速度视装炉量而定,应低于30℃/时,装炉量更大时,还应该更低些。 上海硅钢横剪线生产线江阴如一科技发展有限公司——欢迎您咨询。

横剪线的调试相对箔绕机较为杂乱,出产周期也相对较长,零部件也比箔绕机较多,拼装上也有必定难度。因此设备的调试也较为杂乱,将设备分红几部分,每部分的功用和易出故障的当地掌握透彻还是能够很透彻的将设备完结调试作业的关于设备的装置就位问题。横剪线设备不像箔绕机一样是一个全体,而是很多组织拼装在一起的。这样便于装置、拆开和运送。有关设备的就位装置这儿详细说一下。设备运送到客户那里首先要吊装,要根据设备的吨位来挑选行车或吊车,制止小吨位行车、吊车起吊,否则会呈现风险!挑选设备的吊环或指定的当地吊装不允许对其他未注明的当地吊装。避免人身安全受到要挟或重要部件受损。特别是主机机身在吊装时尽量平行起吊倾斜角不得超越10°。
江阴如一从事横剪线自动生产线的生产制造,已有10年之久。10年来公司一直秉持以质量求发展的的理念,坚持做好每一台设备,以质量为立足之本。在公司长期以来的坚持下,公司在业界已经拥有了良好的口碑,在同行之间也拥有了一定的名气,有一批稳定的老客户。且公司坚持“一分钱一分货”从不因价格问题而降低产品质量,只做质量,上品,从来不以瑕疵品糊弄客户。且公司产品价格相对实惠,从不随意开价。公司的一共推出三代横剪线设备,分别满足不同类型客户的需求。横剪线厂家——江阴如一科技发展有限公司。
硅钢卷料总是有内应力的.这些内应力一般是由滚剪引起的,剪切卷料的剪切刃口偏差的长度C来决定.剪切刃口偏差是一种内应力大小的反应,这种内应力是不能靠滚剪或横剪生产线来消除的.消除内应力应该从材料本身出发.在滚剪过程中,剪切刃口的偏差,决定了材料直线度.1.偏差的形状和大小2.偏差的测量这种偏差通常有两种测量方法:1)采用经测定合格的滚剪直线棱边作为标准,将剪切的刃口与之相比.2)采用测量工作台直线棱边作为标准,将被测量的刃口与之相比.相比时,可用测量仪器或光学仪器这种很小的刃口偏斜量与弧形偏差值微信平台硅钢横剪线.显然,由于采用的方法不同,成品角度误差和长度测量值也不相同. 江苏口碑好横剪线——江阴如一科技发展有限公司。上海硅钢横剪线生产线
江苏专业横剪线——江阴如一科技发展有限公司。上海硅钢横剪线生产线
江阴如一科技发展有限公司是一家专业从事数控横剪机设备的生产型企业,是金属卷板载切的专业厂家。专为钢铁裁剪、薄金属成型等设计、制造数控横剪机器。主要应用于硅钢片加工厂、钢材加工中心、电焊机厂、电抗器变压器厂、五金制品等行业。公司以当今先进的数控技术为基础,以多年对硅钢片铁芯行业加工技术专业为依托,为行业提供质量、经济、实用的**数控横剪线设备。公司为顾客提供专业化设计、精细化制造和***服务,让每一位客户都能买到适合自身发展需求的产品。上海硅钢横剪线生产线
江阴如一科技发展有限公司坚持“以人为本”的企业理念,拥有一支专业的员工队伍,力求提供更好的产品和服务回馈社会,并欢迎广大新老客户光临惠顾,真诚合作、共创美好未来。如一科技——您可信赖的朋友,公司地址:江苏省江阴市祝塘镇茂南路(小茂墅108号)。