商机详情 -
北京数控横剪线专业制造商
若进步剪切力,结构上要进行很大改动,不适于厚度大于10mm的板料,液压式剪板机由两个液压缸来驱动,需求增大剪切力时,只需增大剪切油缸的推力,几许结构尺寸的改动很小,而且其体系简略、性能牢靠、作业安稳;剪板机厂家以为按刀架运动方法的不同,能够分为直线式和摇摆式剪板机,直线式剪板机(闸式剪板机)结构简略,制作便利,矩形刀片截面,四个边都能做刀刃,因而比较经用,摆式剪板机的刀架在进行剪切时,围绕一个固定点作摇摆,主要适用于剪切板厚大于4mm、板宽小于4000mm板料的剪板机。江苏地区横剪线产品——江阴如一科技发展有限公司。北京数控横剪线专业制造商

江阴如一从事横剪线自动生产线的生产制造,已有10年之久。10年来公司一直秉持以质量求发展的的理念,坚持做好每一台设备,以质量为立足之本。在公司长期以来的坚持下,公司在业界已经拥有了良好的口碑,在同行之间也拥有了一定的名气,有一批稳定的老客户。且公司坚持“一分钱一分货”从不因价格问题而降低产品质量,只做质量,上品,从来不以瑕疵品糊弄客户。且公司产品价格相对实惠,从不随意开价。公司的一共推出三代横剪线设备,分别满足不同类型客户的需求。北京数控横剪线专业制造商江苏直销横剪线——江阴如一科技发展有限公司。
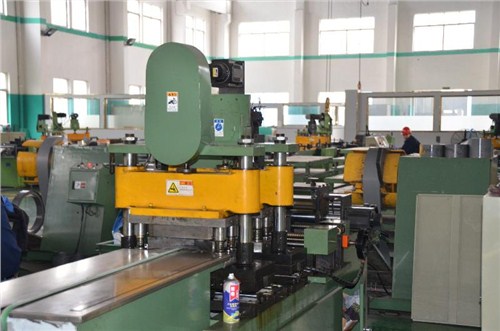
安装模(刀)具时,操作工人需要认真找正,保证上模中间线重叠,不偏心,不相交.刃口四周间隙均匀,防止一边先接触,一边后接触.因为这样会使工件和模具有偏移,使冲模受力改变,导致冲模间隙四周不一.解决毛刺问题,除了要求模具设计人员正确选择模具材料、结构和间隙;制造人员严格把好处理、精磨等关键,从而使制成的模具合格外,还需要对操作工人提出如下要求:1)仔细安装,反复调整,认真检验,使模具一开始使用就处于正常状态.尽可能避免因调整不当造成大量废品,甚至啃伤模具之后再处理.2)坚持在冲制或剪切少量的成品后进行自检、抽检,发现毛刺超标,及时采取相应措施予以解决,以后应定时进行抽检.3)检查毛刺时,一般可用千分尺测量毛刺高度,也可用手摸(切勿在机器运行过程中去摸).在分析毛刺原因时,可用十倍以上放大镜,观察工件刃口情况。
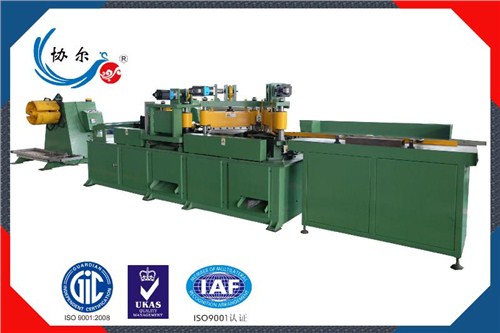
江阴如一科技发展有限公司生产的“协尔”牌两剪两冲数控横剪线,可分为两剪两冲横剪线、两剪两冲步进横剪线和两剪两冲中心定位步进横剪线这三个系列。同样,每个系列都有300、400、600等多种型号。两剪两冲横剪线是如一科技的***代产品,适合剪切同批次硅钢片片宽单一的片型,虽然相较于二代产品,缺乏步进功能和自动料理功能,但基本可以满足大部分中小型企业的需求,经济实惠。且江阴如一一直坚持“以质量求生存,以信誉谋发展”的理念,对公司产品的质量严格把关,保证产品质量的合规性。横剪线厂家欢迎咨询江阴如一科技发展有限公司。
硅钢卷经过纵剪、横剪之后堆叠成铁芯,铁芯质量的控制,一般应包括冲制各种形状的孔、各种形状的槽口、纵剪硅钢条带和横剪各种片形方面进行各项质量指标的控制.影响铁芯质量主要由以下两点:一、铁芯的毛刺铁芯的毛刺大小、是衡量铁芯片冲剪质量高低的重要标志.毛刺大,不*会引起间短路,增加涡流损耗,而且还会严重影响叠装尺寸和质量,使铁损增加.因此要求冲剪工人千方百计精心操作,尽量减少毛刺或采取某种手段,将已产生的毛刺除去.在冲剪过程中,毛刺或多或少总是有的,变压器允许毛刺高度在0.03mm以下.否则需要进行压毛处理. 横剪线厂家供应就找江阴如一科技发展有限公司。北京数控横剪线专业制造商
江阴如一科技发展有限公司欢迎您来电咨询。北京数控横剪线专业制造商
横剪切知识:矽钢片铁芯冲片消除应力退火有关退火温度温度不宜选得过高,以能够恢复到原磁性水平为限。退火温度偏高,固然可以进一步改善磁性,但相应会影响绝缘涂层或使叠片粘结。冷轧取向电工钢带(取向矽钢片)一般选用800±10℃。冷轧无取向电工钢片(无取向矽钢片)选用700-750℃,退火温度高于750℃,应严格控制炉内保护气氛为无氧化气氛。退火时间指炉内温度达到设定退火温度后的保温时间。实际退火时间是根据退火方式、退火炉型、装炉量、装炉方式以及铁芯尺寸等因素而定。为了防止在加热和冷却过程中,由于热应力导致铁芯冲片变形,必须适当控制加热速度和冷却速度。加热方式比较好选用从铁芯冲片侧面加热,以实现均匀快速加热。冷却速度视装炉量而定,应低于30℃/时,装炉量更大时,还应该更低些。 北京数控横剪线专业制造商
江阴如一科技发展有限公司是专业从事“变压器横剪线|数控横剪机|纵剪线|翻转台”的企业,公司秉承“诚信经营,用心服务”的理念,为您提供质量的产品和服务。欢迎来电咨询!