商机详情 -
青海变压器横剪线专业制造商
变压器铁芯横剪线生产线首要由上料小车、开卷机、校平机、送料安排、剪板机、运送设备、堆垛设备等构成。生产线中可以装备纵剪机,将板料分切成需求的宽度定长剪切并堆垛。是集机、电、液一体化的高性能商品。自动化程度高,操作简略可靠。定长精度高、板料平整度高,堆垛规整。无论是纵剪主机仍是收卷机他们的主轴上都有比较高的张力刹车,他们可以对回路进行调整,还可以在特殊的情况里进行紧急的刹车,以防止钢卷的松脱。而卷边丝他用的是张力的卷取,还有滑差的结构,可以很好的来把机械的稳定性进行进步。艺高数控机械纵剪机他用的是分离式的传动,可以很好的来把机械的刚性进行进步,海拔纵剪刀片的振幅下降了,这样产品的质量也就得到了保证。横剪线厂家,欢迎来电咨询——江阴如一科技发展有限公司。青海变压器横剪线专业制造商

硅钢卷料总是有内应力的.这些内应力一般是由滚剪引起的,剪切卷料的剪切刃口偏差的长度C来决定.剪切刃口偏差是一种内应力大小的反应,这种内应力是不能靠滚剪或横剪生产线来消除的.消除内应力应该从材料本身出发.在滚剪过程中,剪切刃口的偏差,决定了材料直线度.1.偏差的形状和大小2.偏差的测量这种偏差通常有两种测量方法:1)采用经测定合格的滚剪直线棱边作为标准,将剪切的刃口与之相比.2)采用测量工作台直线棱边作为标准,将被测量的刃口与之相比.相比时,可用测量仪器或光学仪器这种很小的刃口偏斜量与弧形偏差值微信平台硅钢横剪线.显然,由于采用的方法不同,成品角度误差和长度测量值也不相同. 湖南铁芯横剪线制造商江苏横剪线质量厂家——江阴如一科技发展有限公司。
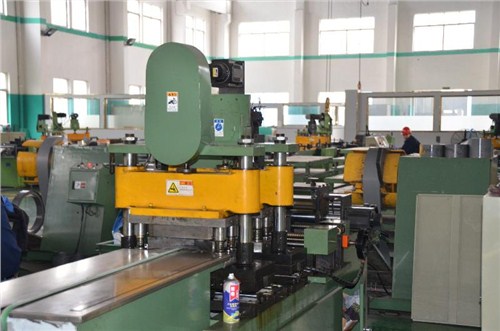
横剪线的调试相对箔绕机较为杂乱,出产周期也相对较长,零部件也比箔绕机较多,拼装上也有必定难度。因此设备的调试也较为杂乱,将设备分红几部分,每部分的功用和易出故障的当地掌握透彻还是能够很透彻的将设备完结调试作业的关于设备的装置就位问题。横剪线设备不像箔绕机一样是一个全体,而是很多组织拼装在一起的。这样便于装置、拆开和运送。有关设备的就位装置这儿详细说一下。设备运送到客户那里首先要吊装,要根据设备的吨位来挑选行车或吊车,制止小吨位行车、吊车起吊,否则会呈现风险!挑选设备的吊环或指定的当地吊装不允许对其他未注明的当地吊装。避免人身安全受到要挟或重要部件受损。特别是主机机身在吊装时尽量平行起吊倾斜角不得超越10°。
不论在冲裁剪切过程中,数控横剪机模具和剪刀的剪切部分因承受力、热与的作用发生磨损。它的使用寿命的长短和生产率的高低,首要取决于模具和剪刀资料是否具备应有的切削功能。此外,这种资料的工艺功能对它本身制造和刃磨质量也有显着地影响。因此,数控横剪机模具和剪刀工作部分的资料应满足下列基本功能要求:一、高的硬度,至少高于硅钢片的硬度。二、高的耐磨性,不然使用寿命不长,换刀、换模频频。三、满足的强度和耐性,不然容易变形和崩裂。四、高的耐热性,即要求有高的红硬性。江苏销售横剪线——江阴如一科技发展有限公司。

硅钢横剪线硅钢片退火,根据不同的商标,在一定控制气氛的条件下,以一定的升温速度,加热到800~820℃,然后坚持一定时间,在缓慢冷却到室温。实践证明,选用同样商标、标准的资料做成的变压器,经退火的比不经退火的空载损耗可下降5%~10%,空载电流可下降15%~30%。可是,假如选用先进的自动线加工,或选用合理的加工办法,减少了工序周期,减少变形和剪切毛刺,使用高质量的硬质合金制作模具,千方百计从各方面设法减少冲剪时产生机械应力,或者使用了对应了敏感性小得资料等,均可不进行退火处理。剪切是指用剪床和剪刀加工工件的工作。按照剪刀的安装办法,分为平口剪和斜口剪两种。平口剪的上下剪刃平行,一般用于剪切窄而厚的资料。斜口剪得上刀刃相对下刀刃有一个斜角,用于剪切宽而薄的板料。 江苏正规横剪线——江阴如一科技发展有限公司。湖南铁芯横剪线制造商
江阴如一科技发展有限公司——给您质量服务。青海变压器横剪线专业制造商
江阴如一从事横剪线自动生产线的生产制造,已有10年之久。10年来公司一直秉持以质量求发展的的理念,坚持做好每一台设备,以质量为立足之本。在公司长期以来的坚持下,公司在业界已经拥有了良好的口碑,在同行之间也拥有了一定的名气,有一批稳定的老客户。且公司坚持“一分钱一分货”从不因价格问题而降低产品质量,只做质量,上品,从来不以瑕疵品糊弄客户。且公司产品价格相对实惠,从不随意开价。公司的一共推出三代横剪线设备,分别满足不同类型客户的需求。青海变压器横剪线专业制造商
“变压器横剪线|数控横剪机|纵剪线|翻转台”江阴如一科技发展有限公司,公司位于:江苏省江阴市祝塘镇茂南路(小茂墅108号),多年来,如一科技坚持为客户提供好的服务。欢迎广大新老客户来电,来函,亲临指导,洽谈业务。如一科技期待成为您的长期合作伙伴!