商机详情 -
山东铁芯横剪线
冲剪的机理是:当上冲模落到工件时,工件开始弹性变形(首阶段);随着上冲模继续下降,工件开始塑性变形(第二阶段);上冲模在继续下降,工件塑性变形逐渐扩大直至全部材料从刃口断面处到达屈服强度时开始出现裂纹(第三阶段);上冲模继续下降,裂纹按刃口断面处受力的方向(与上下模中间线成一定角度)剪断.如果冲模间隙合理,由凸模和凹模刃边出发的两个裂纹将连成一条直线,所得的落料工件的小尺寸等于凸模尺寸,而大尺寸则与凹模相等,工件质量是良好的.如果冲模间隙过小,上下两个裂缝不能连接,而是隔着一定距离彼此平行,当材料于应该分离时,由于受挤压而使两缝之间的断面出现毛刺、裂口或层片,工件的上部则形成了第二个有光的狭带,其上有毛刺或齿状边缘,呈倒锥形。 横剪线厂家,期待您的来电——江阴如一科技发展有限公司。山东铁芯横剪线
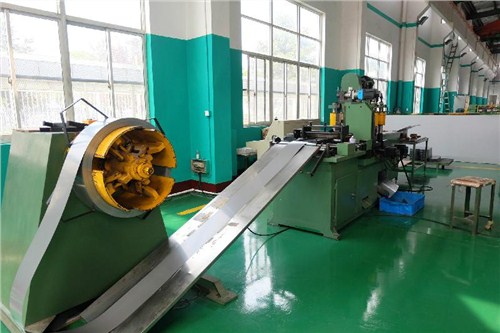
近年来,随着电力行业的快速发展,变压器横剪线市场也呈现出新的动态。在这个竞争激烈的市场中,客户对于功能的关注度成为了决定产品销售的重要因素。本文将揭秘变压器横剪线市场上客户关注的热门功能,帮助企业了解市场需求,提升产品竞争力。随着能源问题的日益突出,客户对于高效节能功能的需求越来越迫切。在变压器横剪线市场上,采用高效节能技术的产品备受欢迎。这些产品能够有效降低能源消耗,提高变压器的效率,为客户节省成本,同时也符合环保要求,受到市场青睐。在电力行业中,稳定可靠的性能是变压器横剪线市场上客户较为关注的功能之一。客户希望产品能够长时间稳定运行,不受外界环境的影响,确保电力供应的连续性和可靠性。因此,企业在产品设计和制造过程中,应注重提高产品的稳定性和可靠性,以满足客户的需求。山东铁芯横剪线江苏提供横剪线——江阴如一科技发展有限公司。

硅钢卷料总是有内应力的.这些内应力一般是由滚剪引起的,剪切卷料的剪切刃口偏差的长度C来决定.剪切刃口偏差是一种内应力大小的反应,这种内应力是不能靠滚剪或横剪生产线来消除的.消除内应力应该从材料本身出发.在滚剪过程中,剪切刃口的偏差,决定了材料直线度.1.偏差的形状和大小2.偏差的测量这种偏差通常有两种测量方法:1)采用经测定合格的滚剪直线棱边作为标准,将剪切的刃口与之相比.2)采用测量工作台直线棱边作为标准,将被测量的刃口与之相比.相比时,可用测量仪器或光学仪器这种很小的刃口偏斜量与弧形偏差值微信平台硅钢横剪线.显然,由于采用的方法不同,成品角度误差和长度测量值也不相同.
横剪切知识:矽钢片铁芯冲片消除应力退火有关退火气氛选用以铁芯冲片不氧化、不渗碳和电工钢带片(矽钢片)表面绝缘涂层无明显恶化为原则。比较好选用含氢2-10%的氢氮混合气体。加入少量的氢可确保铁芯冲片不氧化。保护气体中的**一般应在0℃以下。严防渗碳和氧化冷轧电工钢带片(冷轧矽钢片)含碳量一般小于0.003%,因此在消除应力退火时,必须严防渗碳,以免恶化磁性。炉用材料,如炉罩、底版应选用低碳钢材,冲片表面的残余油脂,应在退火前去掉,防止冲片氧化是消除应力退火效果的重要措施。除合理选用退火气体外,在实际操作时,首先要确认炉膛密封是否完好。同时,在送电升温前,先通入保护气体进行炉内清扫。江苏横剪线产品商——江阴如一科技发展有限公司。
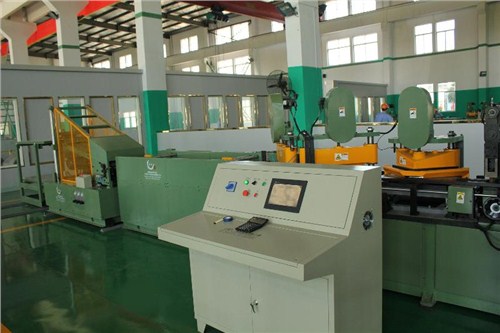
江阴如一科技发展有限公司,坚持“以创新谋发展的理念”,紧跟时代发展,不断对公司产品进行创新。两剪两冲步进横剪线是如一科技的第二代产品,在***代产品的基础上进行了创新,新增了步进功能和自动理料功能,且片型大小可以层层递减,不用重新输入大小,操作简便。并且公司技术人员,根据用户提供的反馈意见,结合实地操作,自主开发了横剪线的自动理料功能,**减少了整理硅钢片的时间,更加方便客户操作,极大的提高了产品用户的体验感。江苏横剪线质量厂家——江阴如一科技发展有限公司。山东铁芯横剪线
横剪线厂家——江阴如一科技发展有限公司。山东铁芯横剪线
横剪机如何保证线切割加工质量:进步机械传动精度机械传动精度对加工精度影响很大工作台的位移精度和电极丝的运动精度都直接影响加工精度.因为工作台的移动由多个传动副带动如齿轮副、丝杠螺母副等它们的传动精度直接影响加工精度.电极丝的运动精度要受导轮的回转精度、导轮的不均匀磨损、电极丝的松懈等的影响也较大.由此可见机械传动精度不高对加工质量有较大影响.减少剩余应力在用线切开加工时会切开掉大块金属会使资料的内部剩余应力的相对平衡状况受到破坏应力将重新散布.资料中的剩余应力有时比机床精度等因素对加工精度的影响还严峻可使变形到达微观可见的程度甚至在切开过程中资料都会决裂.为了减小剩余应力引起的变形应采纳相应措施如应正确挑选热处理规范;工件轮廓应离坯料边际8-100mm在线切开前可进行时效处理。 山东铁芯横剪线
江阴如一科技发展有限公司拥有很好的服务与产品,不断地受到新老用户及业内人士的肯定和信任。我们公司是全网商盟认证会员,点击页面的商盟客服图标,可以直接与我们客服人员对话,愿我们今后的合作愉快!