商机详情 -
地下车库风管生产公司有哪些
不锈钢风管的美观性使其在一些对外观要求较高的场所得到广泛应用。我们公司在不锈钢风管加工过程中,注重产品的外观质量。通过精细的表面处理工艺,如抛光、拉丝等,使不锈钢风管表面光洁度高、色泽均匀,达到美观大方的效果。同时,对风管的接口和连接部位进行精心处理,使其整体外观更加精致。无论是在商业场所还是公共建筑中,我们的不锈钢风管都能成为一道亮丽的风景线。对于一些特殊形状和尺寸的风管需求,我们公司凭借先进的加工设备和专业的技术能力,能够提供完美的解决方案。通过数控加工技术和三维建模设计,实现对复杂形状风管的准确加工。无论是异形弯头、螺旋风管还是大口径的通风管道,我们都能按照客户的要求进行定制生产,满足不同项目的特殊需求,展现出强大的加工能力和技术实力。公司全流程加工严格遵循国家相关规范,钢质风管厚度按标准执行,确保产品合规达标。地下车库风管生产公司有哪些
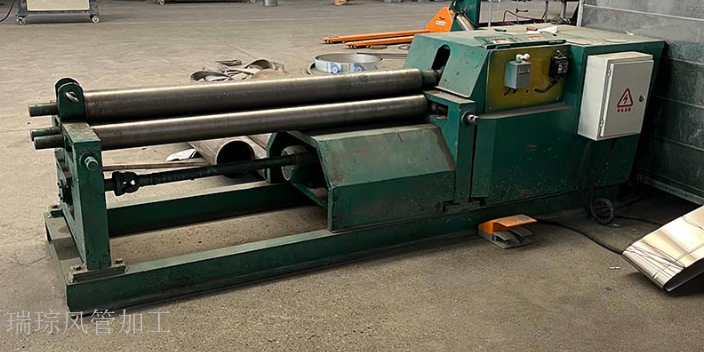
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。风管法兰加工价格聚焦复合防火管道与废气治理配套管道加工,提供从设计到加工的一体化服务,助力客户高效通风。
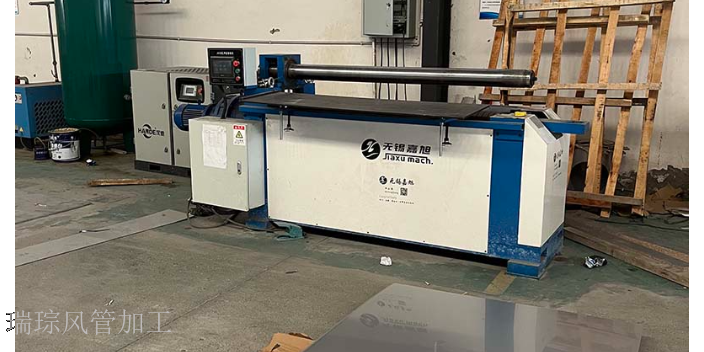
成都瑞琮环境科技深耕工业领域通风管道的定制化加工,针对工业场景工况复杂、环境严苛、需求多样的特点,搭建了适配多类工业场景的专项风管加工体系,为各类工业企业提供定制化的通风管路加工解决方案。公司针对工业厂房、生产车间的常规通风系统需求,可完成标准化镀锌风管的大批量加工,严格把控风管的加工精度与结构强度,适配机房、厂房、车间等场景的通风、换气、除尘等使用需求,通过成熟的加工工艺,保障产品20-30年的设计使用寿命,满足工业企业长期稳定运行的需求。针对机械加工、电子制造、食品加工等行业的油烟、废气排放需求,公司可完成耐腐蚀、耐高温的不锈钢焊接风管与双层保温烟囱的定制加工,在加工过程中针对工业废气的成分、温度、腐蚀性等特点,对原材料选型、焊接工艺、防腐处理进行专项优化,确保加工完成的管路产品可适配工业废气排放的严苛工况,杜绝出现腐蚀泄漏、高温变形等问题,其为捷普科技加工的油烟分离烟囱改造产品,便是工业场景定制加工的案例。
成都瑞琮环境科技始终将原材料品控作为通风管道加工的根基,建立了严苛的原材料准入、检测与使用管理制度,从源头保障每一件加工产品的品质与性能。公司针对不同品类的通风管道产品,制定了差异化的选材标准,对于不锈钢焊接风管、不锈钢双层保温烟囱等产品,优先选用SUS304等品质不锈钢板材,所有进场原材料都必须附带完整的材质证明与检测报告,同时公司质检部门会对进场板材的厚度、化学成分、力学性能、抗腐蚀性能进行全项复检,只有完全符合加工标准的原材料才能进入生产环节,杜绝不合格原材料流入加工流程。对于防火复合风管产品,公司严格筛选符合国家防火标准的芯材与面层原材料,对原材料的防火等级、环保性能、结构强度进行多轮检测,确保加工完成的产品防火性能与环保性能双达标。对于镀锌风管等产品,公司选用符合国家标准的热镀锌板材,严格把控镀锌层的厚度与均匀度,保证产品的防锈蚀性能与使用寿命,契合20-30年的设计使用年限要求。 公司为各类建筑项目提供通风消防排烟系统配套加工,覆盖民用、商业、工业建筑全场景。
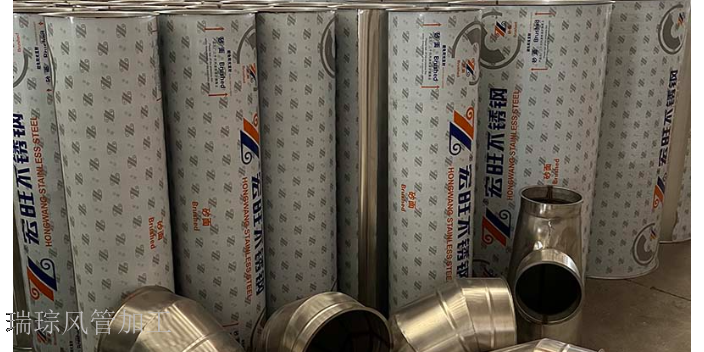
在重庆通风管道的生产中,公司根据当地气候特点优化设计,增强管道的抗潮性和耐用性。针对客户的个性化需求,技术团队可提供从现场勘测、方案设计到安装调试的全流程服务,无论是大型工厂的废气收集处理,还是商业楼宇的消防排烟系统,都能准确匹配需求。价格体系坚持 “实在透明”,杜绝隐形收费,让客户在合作初期就能清晰掌握成本预算。完善的售后体系更是解除后顾之忧,定期巡检、快速响应维修需求,使每一位客户都能感受到专业且贴心的服务。公司可提供防火复合风管定制加工服务,产品耐火等级达标,适配各类高防火要求建筑。四川通风管道生产制作
公司采用激光自动焊工艺加工不锈钢风管,焊缝熔透均匀,有效规避变形、泄漏等质量问题。地下车库风管生产公司有哪些
通风管端口的平整处理需在加工后期(成型、焊接完成后)进行,端口不平整会导致拼接密封不良(泄漏量>3m³/(h・㎡))或安装精度偏差(安装偏差>2mm),因此需严格控制端口质量。处理时可使用数控端面铣床(加工精度±0.05mm)或专门的切割工具(如手提式砂轮切割机,配合导轨使用)对端口进行修整,确保端口与风管轴线垂直(垂直度误差≤0.5mm/m),平整度误差不超过0.5mm(用百分表测量,测量点间距50mm,大误差≤0.5mm)。对于圆形风管,需使用内径千分尺(精度±0.01mm)在端口处均匀取8个点测量直径,确保直径误差±0.3mm,端口平面度误差≤0.4mm;对于矩形风管,需使用激光测平仪(精度±0.02mm)检查端口平面度,平面度误差≤0.5mm,同时用直角尺(精度±0.02mm)检查端口与风管侧壁的垂直度,垂直度误差≤0.3°。 地下车库风管生产公司有哪些