商机详情 -
风管风阀加工公司有哪些
高温环境下(环境温度>40℃)的通风管加工需采取特殊措施,确保材料性能(如强度、韧性)与加工质量(如焊接强度、成型精度)不受高温影响(性能下降率≤10%)。首先需选择耐高温的基材,镀锌钢板需选用耐温等级较高的产品(如耐200℃以上的热镀锌钢板,锌层耐高温性能≥180℃),不锈钢板选用316材质(耐温≥800℃),避免高温导致材料性能下降(如镀锌层脱落,脱落率≤0.5%;不锈钢板强度下降>15%)。加工设备需安装在通风良好的区域(换气次数≥10次/小时),配备工业风扇或冷却系统(如设备冷却水箱,水温控制在20-30℃),防止设备因高温过热出现故障(设备温度≤60℃,故障率≤0.3%),如咬口机的液压系统需加装冷却器,焊接设备需增加散热风扇。操作人员需佩戴耐高温防护用品,如耐高温手套(耐温≥200℃)、防护面罩(防热辐射)、透气工作服(耐高温≥150℃),确保作业安全(中暑率≤0)。 公司配备科瑞嘉不锈钢 5 线、激光切割机等全链条自动化设备,实现风管加工智能化升级。风管风阀加工公司有哪些
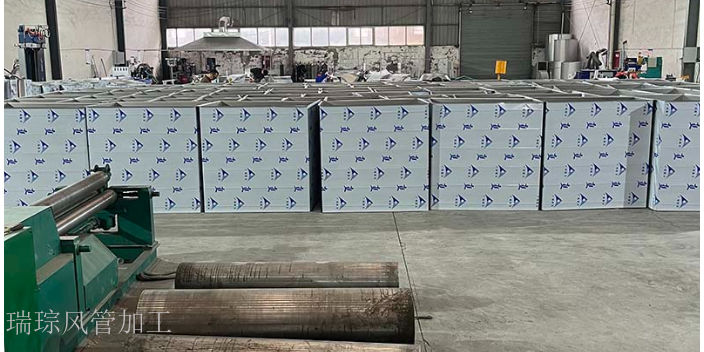
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需使用专门的测量工具进行尺寸检查,确保各环节尺寸符合设计要求(尺寸误差≤1%)。裁剪后需使用激光测距仪(精度 ±0.1mm)检查板材的长度、宽度误差(长度误差 ±0.3mm,宽度误差 ±0.2mm),同时用直角尺(精度 ±0.02mm)检查板材的直角偏差(偏差≤0.1°),避免后续成型时出现角度偏差。成型后需使用内径千分尺(精度 ±0.01mm)检查圆形风管的直径(直径误差 ±0.5mm),用激光测长仪(精度 ±0.05mm)检查矩形风管的边长(边长误差 ±0.3mm),用弧形样板(精度 ±0.2mm)检查风管的弧度(弧度误差 ±0.5mm/m),确保成型后风管的形状参数符合设计标准。法兰加工后需使用游标卡尺(精度 ±0.02mm)检查法兰边宽度(宽度误差 ±0.5mm)、螺栓孔间距(孔间距误差 ±0.3mm),用百分表(精度 ±0.01mm)检查法兰面平整度(平整度误差≤0.3mm/m),避免影响后续拼接。尺寸复核时需将测量数据详细记录在《通风管加工质量检查表》中,记录内容包括工序名称、测量时间、测量部位、测量值、设计值、误差值,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。风管风阀加工公司有哪些秉持以人为本的经营原则开展管道加工,针对不同客户需求优化加工细节,实现产品与场景匹配。

镀锌板排烟通风管道是瑞琮环境针对排烟需求打造的主力产品,凭借镀锌板材质的独特优势与精湛的加工工艺,在市场中占据重要地位。镀锌板具备良好的防锈蚀性能,能够有效延长风管的使用寿命,同时兼具较高的性价比,适合大规模推广应用。在加工过程中,公司依托无锡嘉旭整套自动化设备等先进装备,确保风管的密封性、抗压性达到行业高标准,保障排烟过程中的高效导流与无泄漏。该类风管广泛应用于商业建筑、工业厂房、餐饮场所等场景,例如成都SKP的排油烟管道项目便由瑞琮环境承接,其高效的排烟能力、稳定的性能表现,有效解决了大型商业综合体的油烟排放难题,为室内外环境质量提升提供了有力支持,成为排烟通风领域的产品之一。
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。拥有经验丰富的专业团队把控加工全流程,专注镀锌板排烟管道加工,以严谨态度筑牢产品质量防线。
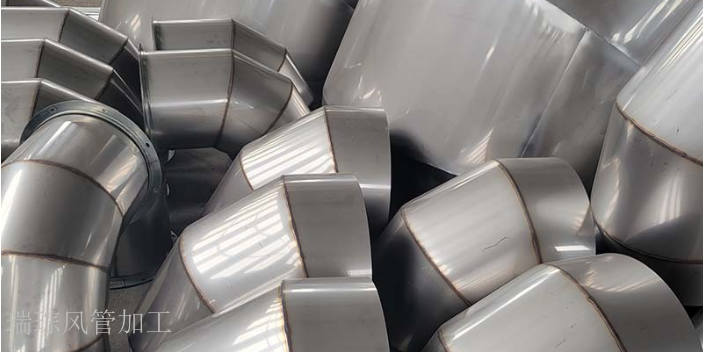
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导致加工缺陷(缺陷率≤0.3%)。 公司可完成弯头、三通、变径管等全品类风管配件加工,标准化量产与非标定制双向覆盖。四川不锈钢风管生产定制电话
华融化学实验室防腐蚀空调管道加工项目的圆满完成,印证我们在特殊场景管道加工中的专业能力。风管风阀加工公司有哪些
成都瑞琮环境科技针对建筑防火领域的需求,搭建了完善的防火复合风管定制化加工体系,深度贴合GB50014《建筑防火规范》的相关标准,打造出兼具高防火等级、强结构稳定性与长效耐久性的防火复合风管产品。在加工环节,公司针对不同建筑场景的防火等级要求,对原材料配方与加工工艺进行差异化调整,从板材压制、复合成型到接口处理、成品养护,每一个加工步骤都严格遵循防火风管的生产技术规范,确保加工完成的产品防火性能完全符合国家相关标准,可适配各类高防火要求的建筑场景。公司可根据项目的实际通风需求,完成不同规格、不同压力等级、不同防火时长的防火复合风管定制加工,无论是民用建筑的消防排烟系统,还是工业厂房的防火通风管路,都能通过精细化的加工工艺,保证风管的防火完整性与通风密封性。同时,公司在加工过程中兼顾了产品的安装适配性,通过标准化的接口加工与模块化的成型设计,让产品在施工现场可实现快速拼接安装,大幅降低了现场施工的难度,缩短了项目的施工周期,其加工的防火复合风管产品已在西南地区多个建筑项目中得到广泛应用,凭借稳定的防火性能获得了客户的。 风管风阀加工公司有哪些