商机详情 -
张家口光伏逆变器铁芯电话
合格配对CD铁芯合拢后搭配绑带、卡扣固定,整体抗震稳固性优于EI叠片铁芯,适配车载、车间振动工况长期使用。EI铁芯多层叠片拼接,振动易出现单片松动偏移,磁路缝隙随机变化;CD铁芯为整体卷绕单体,无多层叠片缝隙,此一处对接拼缝,固定后两半位置不易偏移,气隙尺寸长期保持恒定。C型圆弧结构受力均衡,外力挤压时应力分散转角周身,边角不易崩裂破损,仓储转运堆叠抗压性更强。绕组套设于中部立柱,电磁作用力均匀作用铁芯外壁,不会单点挤压拼缝,交变励磁振动下,对接缝隙不会开合晃动。加装软性密封垫片后,可缓冲电磁撞击,弱化拼接位置振动噪音,适配轨道交通车载电源、移动式变频设备,颠簸振动工况下磁参数保持稳定,无需频繁检修紧固铁芯。 硅钢片中加入硅元素可以增大材料的电阻率,这在物理层面上减小了涡流损耗。张家口光伏逆变器铁芯电话
铁芯
铁芯长期运行会出现渐进式老化,老化过程涵盖绝缘层、板材结构、磁学性能多个维度,遵循固定的演变规律,是设备长期运行的正常损耗过程。运行初期,铁芯状态稳定,绝缘涂层完整,磁路流畅,损耗与温升数值稳定,无明显老化特征。运行中期,长期的交变磁场、温升积累、轻微震动,会让绝缘涂层逐步老化,出现轻微硬化、附着力下降,片间绝缘效果小幅减弱,涡流损耗缓慢上升,设备温升略有提升。同时,板材内部长期受力,细微应力逐步累积,磁畴翻转阻力增大,磁滞损耗缓慢增加。运行后期,绝缘涂层老化加剧,可能出现局部开裂、脱落,片间间隙变大,结构紧实度下降,设备震动与噪音明显提升,能耗持续升高。老化速度与运行工况、环境状态、生产工艺密切相关,重载、高温、潮湿环境会加速老化进程。掌握铁芯老化规律,可针对性制定运维、检修、更换计划,提前规避设备故障,保证电力系统持续稳定运行。 葫芦岛环型铁芯销售铁芯在交变磁场作用下会产生磁滞现象,这也是导致设备发热和能量损失的主要原因之一。
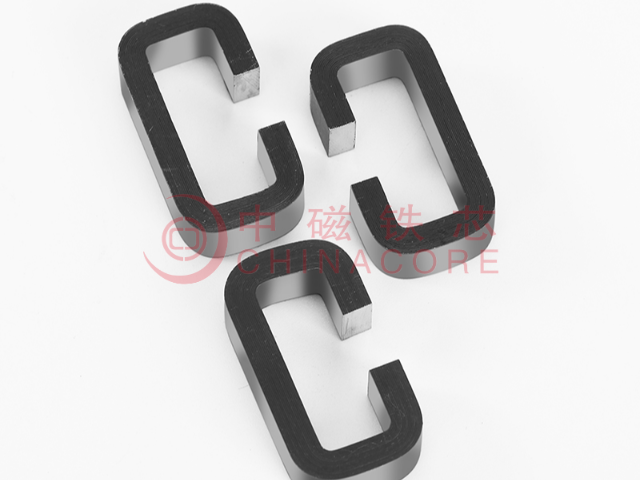
纳米晶铁芯在共模电感领域的应用,为电磁干扰(EMI)抑制提供了新的解决方案。共模电感的重点作用是滤除电路中的共模噪声,这要求磁芯材料必须具备高初始导磁率和良好的抗饱和能力。纳米晶铁芯的初始导磁率可达数万甚至十万级别,远高于传统的锰锌铁氧体。高导磁率意味着在相同的线圈匝数下,能够获得更大的电感量和更高的阻抗,从而对微弱的干扰信号产生更强的抑制作用。此外,纳米晶材料的饱和磁感应强度通常在,是铁氧体的两到三倍。在大电流或强干扰环境下,铁芯不易达到磁饱和状态,能够持续稳定地发挥滤波作用。这种特性使得纳米晶铁芯特别适用于新能源汽车、充电桩以及大功率开关电源等对电磁兼容性要求严格的场合。
电气设备运行中的噪音与震动,多源于铁芯磁致伸缩形变与结构松动,卷绕型环形铁芯从材质与结构层面速度改善这类运行问题。环形铁芯一体化卷绕成型,整体无分片、无拼接、无松动结构,磁场交变过程中,各层带材的磁致伸缩形变同步统一,不会出现局部形变叠加引发的剧烈震动。闭环对称结构让铁芯圆周受力均匀,磁场切换过程平缓,磁路无突变阻滞,进一步弱化机械震动幅度。经过退火去应力处理后,铁芯内部磁畴排列规整,磁致伸缩系数趋于稳定,形变幅度大幅降低,从材质源头减少震动产生的基础条件。同时层间紧密贴合固化,结构紧实牢固,能够缓冲磁场交变带来的微震动,避免震动持续扩散形成噪音。搭载环形卷绕铁芯的设备,运行震动幅度小、噪音分贝低,可适配居民区、办公场地、精密车间、实验室等对环境静谧度有要求的应用场景,优化设备整体运行体验。 铁芯的退火处理能够消除加工过程中产生的内应力,从而恢复材料的导磁性能。
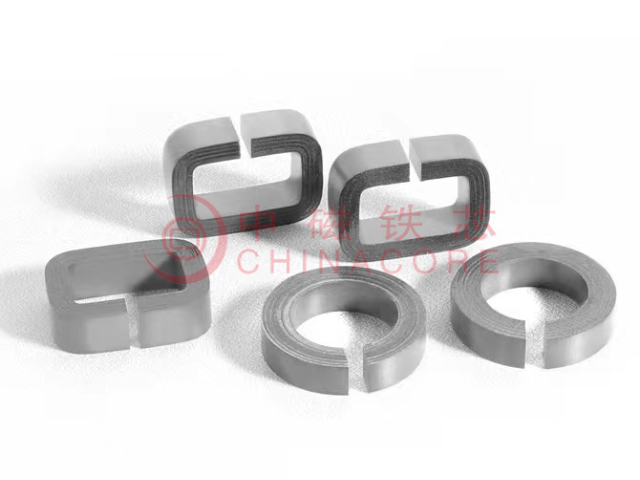
矩形卷绕非晶铁芯是针对工业大功率设备研发的卷绕式结构,由非晶带材连续卷绕形成规整的矩形框架形态,适配工频大功率电力设备的装配与运行需求。相较于环形结构,矩形铁芯窗口空间更大,绕组排布空间充足,可适配大匝数、大功率线圈的装配需求,多用于配电变压器、工业电抗器、电力稳压装置、大型滤波设备等工业场景。该结构延续了非晶卷绕铁芯无拼接缝隙的重点优势,磁路连贯完整,能够大幅降低大功率设备的空载损耗,改善设备长期运行的发热问题。矩形结构布局规整对称,整体受力均匀,结构强度适配电力设备高负荷、不间断运行的工况,抗形变能力良好,不易出现结构松动问题。生产环节可根据设备功率、安装尺寸灵活调整长宽、叠厚、内径参数,适配标准化批量生产与工业非标定制需求,是工业节能电力设备的重点配套部件。 航空航天领域的电机铁芯需要在特殊环境下保持高性能,对材料要求非常严苛。宿州变压器铁芯哪家好
铁芯的绝缘电阻测试是出厂检验的关键环节,用于判断片间绝缘是否完好无损。张家口光伏逆变器铁芯电话
铁芯批量生产全程设置多道检测节点,覆盖原料入库、成型加工、深加工、成品出库全流程,记录每一批次产品基础参数,方便订单追溯。原料入库阶段抽检硅钢、合金卷材厚度、单位铁损、涂层完整度,剔除参数偏离标准的卷材,按牌号分区存放;卷绕成型环节定时抽取成品测量内外径、窗宽、叠层厚度,核对是否匹配图纸标注公差区间,调整设备张力、模具位置修正尺寸偏差。退火热处理完成后抽样检测磁损、磁感应数值,记录每炉温控参数,磁性能波动超出设定区间的批次调整退火升温、保温流程;切气隙、开口加工后测量缝隙宽度,清理切口金属毛刺,避免尖角划破线圈绝缘层;浸漆固化后检查漆膜厚度、表面气泡、漏涂区域,有缺陷产品重新补漆烘干。成品出库前统一记录外形尺寸、加工工序、材质牌号,附带批次检测记录同步交付客户,整套管控流程适配硅钢卷绕铁芯、坡莫合金微型铁芯、叠片铁芯全品类产品,批量订单生产过程中定时记录设备运行参数,稳定同批次产品尺寸、磁性能波动范围,减少客户整机装配时出现的匹配偏差。 张家口光伏逆变器铁芯电话