商机详情 -
河南汽车逆变器生产企业
逆变器铁芯的长期户外暴露测试需模拟全气候环境。将铁芯置于户外暴露场(涵盖高温60℃、低温-30℃、降雨10mm/h、紫外线映射100W/m²),持续2000小时,每200小时测量一次性能:绝缘电阻≥50MΩ(2500V兆欧表),铁损增幅≤8%,磁导率下降率≤6%。测试发现,无防护的铁芯在1000小时后表面锈蚀面积达15%,而涂覆氟碳涂层(厚度30μm)的铁芯锈蚀面积<2%,证明防护涂层的必要性。测试数据用于优化户外铁芯的维护周期,建议每2年检查一次涂层完整性,每3年进行一次退磁处理(剩磁≤)。 逆变器铁芯绝缘涂层分树脂、陶瓷两类,适配不同结构与功率铁芯。河南汽车逆变器生产企业
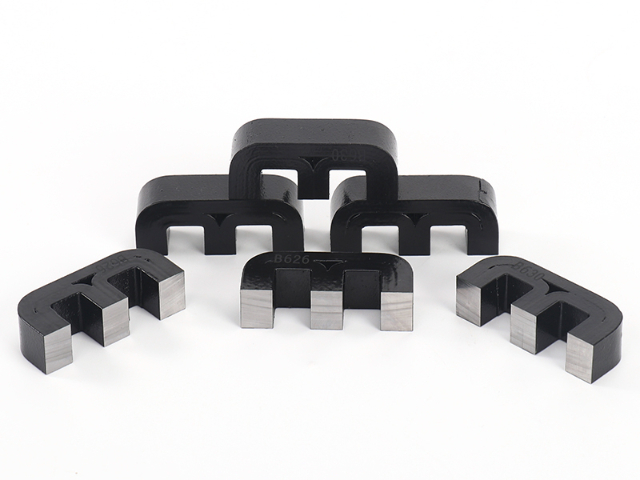
光伏逆变器铁芯需适配户外复杂工况与间歇性发电运行模式,长期承受波动式交变磁场。铁芯基材选用低损耗取向硅钢片,板材磁导率稳定,可适配光伏输出电流的动态变化,维持磁路通畅。整体采用三相两半拼合闭合磁路结构,磁路闭环设计能减少漏磁扩散,降低电磁干扰对周边电控元件的影响。叠片环节采用交错搭接方式,逐层错开板材接缝,避免磁路断点造成的磁阻突变,平衡各区域磁通密度。铁芯表面经过浸漆防护处理,覆盖所有外露缝隙与端面,隔绝户外潮湿空气、粉尘侵蚀,延缓金属基材氧化速度,适配分布式光伏、集中式光伏电站的逆变设备装机使用。 天津工业逆变器订做价格逆变器铁芯的尺寸需适配机箱空间;
逆变器铁芯的软磁复合材料磁粉粒度把控,需影响成型密度与磁性能。磁粉粒度分为粗粉(50μm-80μm)与细粉(10μm-30μm),按7:3比例混合,可提高成型密度(达³),比单一粒度磁粉高10%。粗粉提供骨架支撑,细粉填充间隙,减少气孔率(≤2%),使磁导率提升15%,高频损耗降低20%。磁粉混合采用球磨机(转速200r/min,时间2小时),确保混合均匀,粒度分布偏差≤5%。在10kHz高频逆变器中应用,混合粒度软磁复合材料铁芯的损耗比单一粒度低25%,满足高频速度需求。
叠片式逆变器铁芯具备运维便捷的属性,适合大功率固定式逆变设备长期配套使用。这类铁芯由多片自主硅钢片叠加而成,结构可以拆解拆分,设备使用年限增加后,若局部出现绝缘层破损、表面氧化、受潮积尘等情况,不需要整体更换铁芯,只需拆解替换受损片体就能完成维修,减少设备报废成本和停机时间。日常巡检过程中,工作人员可以直观查看铁芯叠片缝隙、表层防护、紧固状态,除尘、补漆、防潮处理的操作方式简单易懂。对比一体式卷绕铁芯,叠片结构在检修维护上更具灵活性,适配变电站逆变系统、大型工厂配电逆变、老旧电力设备改造等需要长期值守检修的场景。 非晶逆变器铁芯采用超薄带材,大功率逆变设备使用可减缓升温速度。
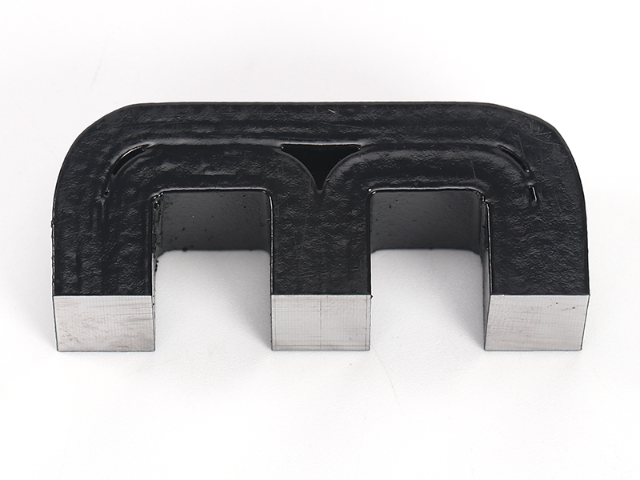
逆变器铁芯的3D打印工艺,为复杂结构制备提供新路径。采用金属粉末床熔融技术,以铁镍合金粉末(粒径20μm-50μm)为原料,激光功率300W,扫描速度1000mm/s,层厚50μm,打印出一体化铁芯结构,无需后续叠装,减少气隙损耗。打印后在1100℃氢气氛围中退火3小时,消除打印应力,使磁导率提升35%,磁滞损耗降低25%。3D打印可实现复杂的内部油道设计(如螺旋形油道),油道直径5mm,比传统钻孔油道的散热面积增加60%,油流速度,温升比传统结构低12K。适用于定制化逆变器铁芯,如异形、多腔室结构,生产周期比传统工艺缩短40%,但成本比硅钢片铁芯高3倍,适合高级小众场景。 便携逆变器铁芯选用薄硅钢片,减轻整机重量,便于户外移动使用。江苏交通运输逆变器批发
户外逆变器铁芯添加防锈镀层,抵御雨水侵袭,降低后期检修次数。河南汽车逆变器生产企业
逆变器铁芯的材料回收工艺,需实现资源循环利用。硅钢片铁芯拆解后,硅钢片可重新熔炼(回收率≥95%),去除绝缘涂层(采用400℃高温焚烧,涂层着火率≥99%),熔炼后硅含量偏差≤,可用于制作小型铁芯;非晶合金铁芯破碎后重新熔融(温度1500℃),添加适量元素调整成分,再生非晶带材的磁性能达原材的90%;软磁复合材料铁芯粉碎后,磁粉可重新压制(添加新粘结剂),利用率≥80%。回收过程中,废气经净化处理(颗粒物排放≤10mg/m³),废水经中和处理(pH6-8),符合绿色要求,实现逆变器铁芯的绿色回收。 河南汽车逆变器生产企业