商机详情 -
四川逆变器订做价格
逆变器铁芯的环氧胶固化度测试,需确保粘结强度达标。采用差示扫描量热法(DSC),测量环氧胶的固化放热峰,固化度=(实际放热量/理论放热量)×100%,需≥95%,否则粘结强度会下降(≤2MPa),导致叠片松动。测试时,取样量5mg-10mg,升温速率10℃/min,温度范围30℃-250℃,记录放热曲线。固化度不足的铁芯需重新加热固化(温度120℃,时间2小时),或更换新胶重新粘结。在300kW逆变器中,环氧胶固化度≥95%的铁芯,叠片松动率≤,长期运行铁损稳定。 逆变器铁芯的设计需符合安全规范!四川逆变器订做价格
逆变器铁芯的介损温度谱测试,需覆盖全工作温度范围。在-40℃至120℃区间,每20℃设置一个测试点,采用介损仪(精度)测量铁芯绝缘的介损因数(tanδ)。对于干式铁芯,在70℃时tanδ需≤,100℃时≤,且随温度变化曲线平缓,无突变点;若在某温度点tanδ骤增,说明绝缘存在缺陷(如局部受潮、杂质聚集),需拆解检查。油浸式铁芯还需测量油介损,90℃时tanδ≤,且与铁芯介损变化趋势一致,避免因绝缘油劣化导致整体介损超标。测试前,铁芯需在每个测试温度下恒温2小时,确保温度均匀,测试数据重复性偏差≤,为逆变器温度保护阈值设定提供依据。 中国台湾交通运输逆变器批发装配逆变器铁芯搭配绝缘垫片,依靠垫片厚度调整整机电感数值。
逆变器铁芯的超声波探伤测试,可检测内部隐蔽缺陷。采用2MHz直探头,在铁芯表面涂抹耦合剂(声阻抗×10⁶kg/(m²・s)),移动速度50mm/s,探测深度5mm-20mm,可发现内部以上的裂纹、夹杂等缺陷。探伤时,以标准试块(含人工缺陷)校准灵敏度,确保缺陷检出率≥95%;对于缺陷信号,需通过多角度探测(如45°斜探头)确认位置与大小。探伤不合格的铁芯需报废或修复,如小裂纹可通过激光熔覆修复(功率500W,粉末为铁镍合金),修复后磁导率保持率≥90%。
逆变器铁芯的制造过程涵盖材料分切、卷绕(或叠装)、热处理、含浸和检测等多个环节,每个环节的工艺把控都会影响成品的磁性能。带材分切工序中切刀的锋利程度和间隙会影响切口毛刺的高度,毛刺过大会刺穿层间绝缘造成片间短路。卷绕工序需要把控卷绕张力和对齐精度,张力过大会使带材产生塑性变形影响磁性能,张力过小则卷绕松散发泡。铁芯卷绕完成后需要进行热处理(退火)以去除机械加工产生的内应力,返回材料的软磁性能。退火工艺的温度曲线、保温时间和气氛把控是热处理工序的关键参数,不同材料对应的退火制度有差异。非晶合金和纳米晶铁芯的退火温度通常在400℃至560℃范围,气氛通常使用氮气或氩气保护以防止氧化。对于需要承受单向磁化的逆变器铁芯,退火时施加横向磁场可以在材料中建立各向异性,改善其直流偏磁性能。铁芯热处理后的表面颜色可以反映退火效果的优劣,银灰色或浅蓝色通常表明退火充分,边缘发黑则说明可能存在氧化。铁芯含浸处理使用绝缘漆或环氧树脂填充层间空隙,该工序可以增强铁芯的机械强度并降低运行时的振动噪声。含浸后的铁芯需要经过烘干固化,固化温度和时间应当与所用树脂的工艺要求匹配。 逆变器铁芯的叠装方式有交错排列;
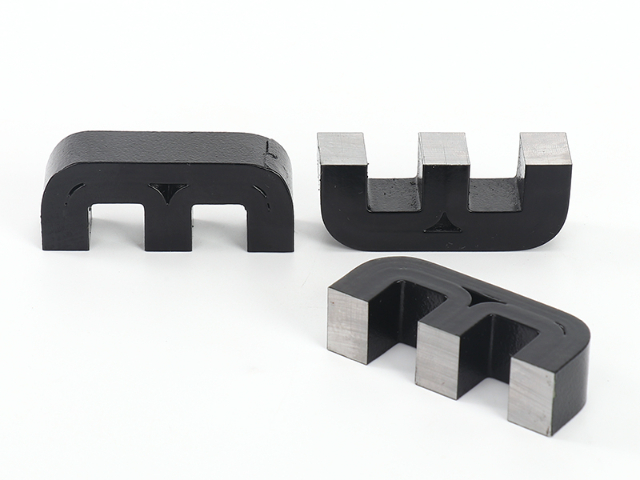
标准化作业流程让逆变器铁芯批量产出后保持状态统一,从原料入库到成品出库,每一道工序都遵循固定作业规范,不随意删减步骤、不简化工艺要求。原料入库阶段核对硅钢卷材的厚度、版型、表面状态,筛选符合生产条件的物料使用加工;裁切环节统一把控尺寸误差,保证每片构件规格一致;叠绕、固化、喷涂等工序,严格把控温度、时长、压实力度等工艺参数。整套流程的规范管控,让每一件出厂铁芯的磁路排布、结构缝隙、绝缘涂层状态保持相近水平。批量配套逆变设备时,整机运行参数不会出现明显个体差异,适合大型光伏项目、集中采购工程、长期定点供货的合作模式。 环形逆变器铁芯一体卷绕成型,连贯磁路可减少向外溢出的漏磁。福建矩型逆变器电话
逆变器铁芯的绝缘电阻需定期检测?四川逆变器订做价格
在高频链逆变器架构中,铁芯的工作频率通常提升至几十千赫兹甚至上百千赫兹,这对材料的频率响应特性提出了挑战。随着频率升高,趋肤效应和邻近效应会导致绕组损耗增加,同时铁芯的涡流损耗也会呈平方级增长。为了适应高频化趋势,铁芯材料必须向薄带化、高电阻率方向发展。例如,超薄非晶带材和纳米晶带材的厚度通常把控在20微米左右,极大地限制了涡流的产生。此外,高频铁芯的设计还需要考虑寄生电容的影响,通过优化绕组结构(如利兹线绕制、三明治绕法)来配合铁芯特性,从而实现整机的高频速度运行。 四川逆变器订做价格